
Модель оторвалась от стола во время печати («спагетти»): причины и защита
Почему модель отрывается от стола посреди печати и превращается в «спагетти»: слабый первый слой, грязный стол, усадка, удар сопла, высокие узкие модели, поддержки. Как найти причину по моменту отрыва, как предотвратить, как вовремя заметить (камера, ИИ-детекция) и что делать, если пластик облепил хотэнд.
Коротко: модель отрывается от стола, если первый слой держался слабо (Z-offset, грязный стол, неправильная температура), если усадка подняла углы, если сопло зацепило загнутый край или наплыв, или если модель высокая и узкая и раскачивается. Дальше принтер печатает «в воздухе» — получается «спагетти», а иногда пластик облепляет хотэнд. Защита: следить за первым слоем, кайма для высоких моделей, Z-hop, правильный обдув и камера с ИИ-детекцией, которая ставит печать на паузу. Если пластик облепил блок — нагреть и аккуратно снять. Ниже — как определить причину по моменту отрыва, настройки стола под разные пластики, защита, пример и порядок действий при «шаре» пластика на хотэнде.
Что происходит при отрыве
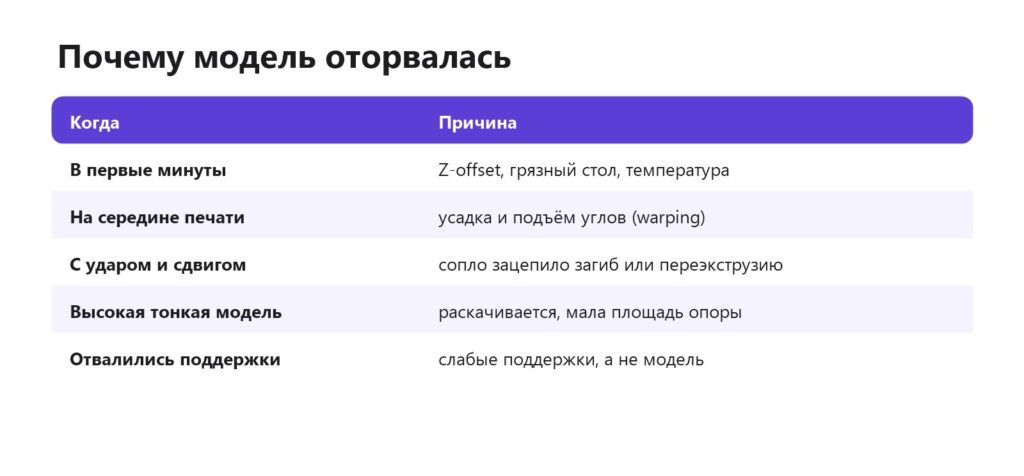
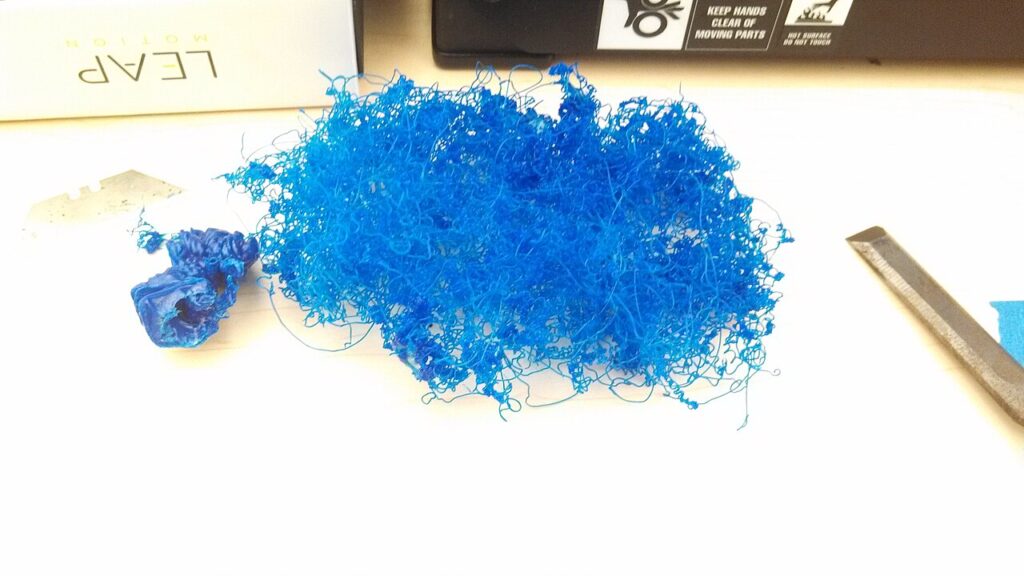
Принтер не знает, что модели больше нет на столе: он продолжает выполнять G-код и выдавливать пластик туда, где должна быть деталь. Через несколько минут над столом вырастает клубок нитей — «спагетти». Худший вариант — когда модель отрывается и прилипает к соплу: тогда пластик наматывается на нагревательный блок, превращаясь в «шар», который может залить провода термистора и нагревателя. Поэтому отрыв модели — не только испорченная печать, но и риск для принтера.
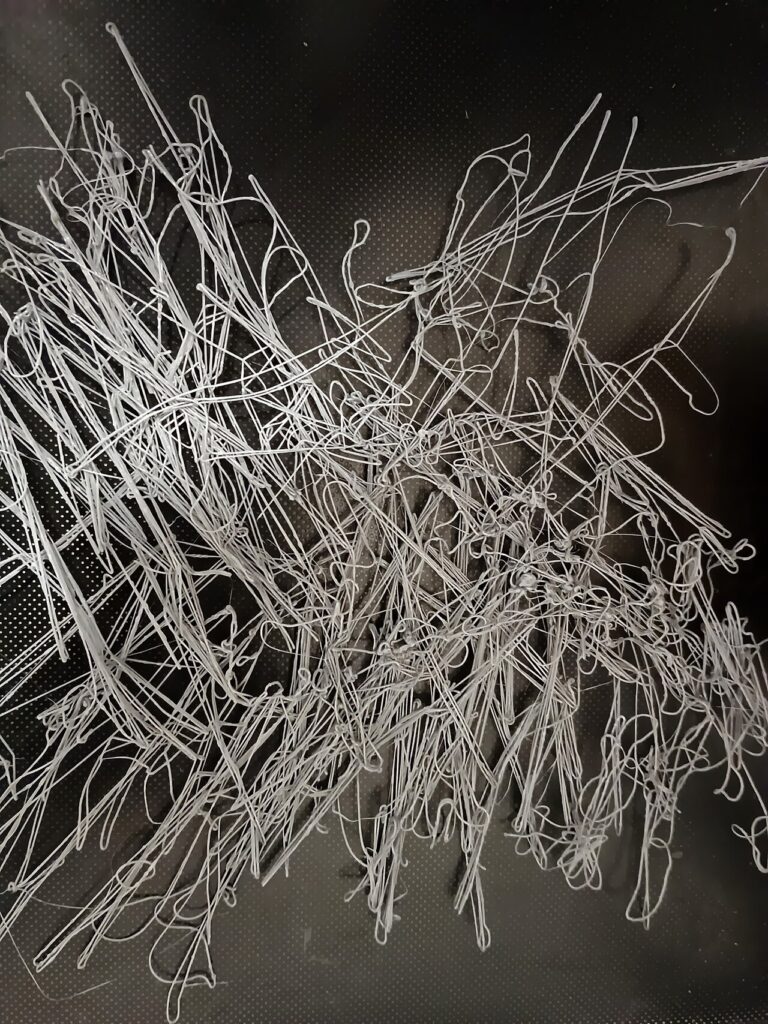
Причины по моменту отрыва
Отрыв в первые минуты
Модель не прилипла как следует. Причины: неправильный Z-offset (сопло слишком высоко — линии круглые и не придавлены), жирный или пыльный стол, слишком низкая температура стола, сквозняк, кривой стол. Посмотрите на первый слой: линии должны быть слегка приплюснутыми и сливаться между собой без зазоров. Z-offset, пластик не прилипает к столу, идеальный первый слой.
Отрыв на середине печати
Деталь держалась, но усадка при остывании постепенно подняла углы, и в какой-то момент сопло ударило по загнутому краю. Типично для ABS, ASA, PC, нейлона и крупных плоских деталей из PETG. Углы загибаются.
Отрыв с ударом и сдвигом
Слышен стук, модель сдвинулась или упала. Сопло зацепило завиток на нависании, наплыв от переэкструзии или поднявшийся край верха. Помогают подъём по Z при перемещениях (z-hop), опция «избегать пересечения стенок» и откалиброванный поток. Смещение слоёв, сопло задевает модель.
Высокие узкие модели
У башни, вазы на тонкой ножке или вертикальной антенны маленькая площадь опоры, а рычаг большой. На принтерах с подвижным по Y столом каждая смена направления раскачивает модель, и в какой-то момент она отрывается. Кинематика.
Отвалились поддержки
Иногда отрывается не модель, а поддержки: тонкие, с маленькой площадью контакта со столом. Нависание печатается в воздухе, и начинается «спагетти» на половине детали. Поддержки.
Стол под пластик
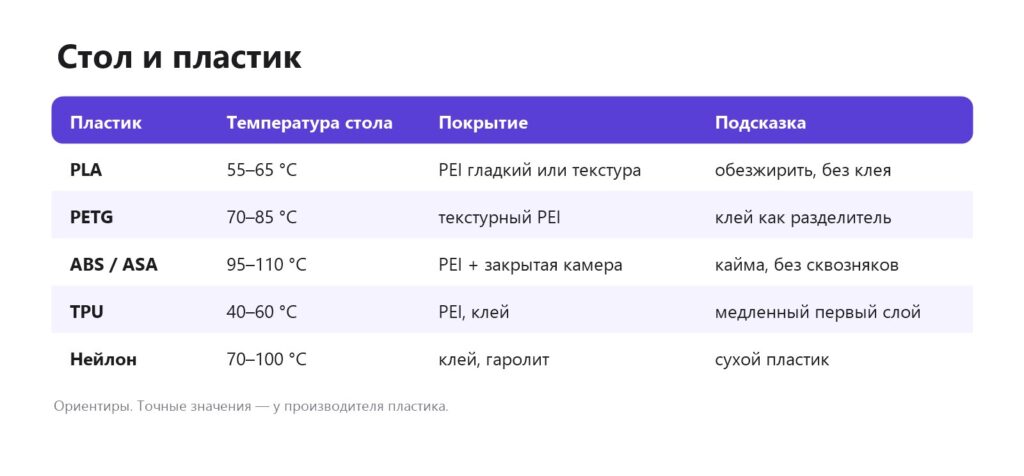
Чистота стола важнее любых клеев: отпечатки пальцев на PEI — главная причина «вчера липло, сегодня нет». Мойте пластину тёплой водой с моющим средством для посуды раз в несколько печатей, а между ними протирайте изопропиловым спиртом. Не трогайте рабочую поверхность пальцами. PEI-пластина, клей для стола, температура стола.
Защита
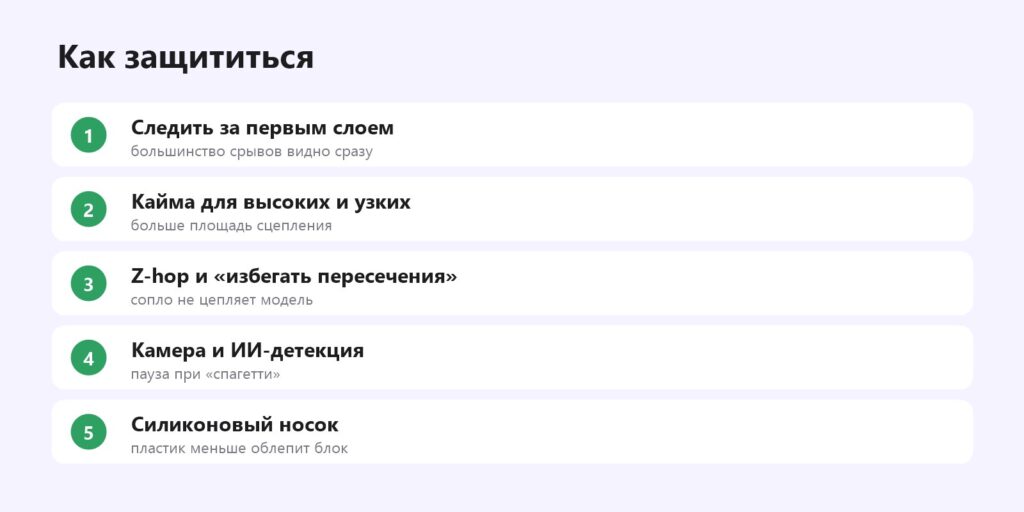
Первый слой
- Первые 5–10 минут печати смотрите на принтер: большинство срывов видно уже на первом слое.
- Скорость первого слоя — 20–40 мм/с, обдув на первых слоях выключен.
- Используйте автокалибровку или сетку стола, если принтер её поддерживает. Автокалибровка.
Высокие и узкие модели
- Кайма 5–10 мм. Кайма.
- Ниже ускорения и скорость на верхних слоях. Ускорения.
- Поверните модель, чтобы увеличить площадь опоры; добавьте «опорную» башенку или рёбра, которые потом удалите.
- Печатайте рядом несколько копий или добавьте вторую модель — слои дольше остывают, а нагрузка на каждый слой меньше.
Перемещения
- Z-hop 0,2–0,4 мм — сопло поднимается при перемещениях и не цепляет модель.
- «Избегать пересечения стенок» — сопло обходит периметры.
- Калибровка потока — без переэкструзии верх не «вспухает». Поток.
Наблюдение
Камера с обнаружением «спагетти» (встроенная у многих принтеров или через Obico для Klipper/OctoPrint) поставит печать на паузу. Дешёвая альтернатива — веб-камера и уведомления в телефон, чтобы хотя бы видеть печать удалённо. Камера и ИИ-детекция, OctoPrint.
Мелкие детали и острые углы
Маленькие детали с площадью основания меньше монеты и детали с острыми углами отрываются чаще остальных: у острого угла площадь сцепления почти нулевая, а усадка тянет сильнее всего именно там. Решения:
- «Мышиные уши» — небольшие диски диаметром 10–15 мм и толщиной в один-два слоя в углах детали. Их добавляют в слайсере (в некоторых есть отдельная функция, в других — модификатором или простой моделью-диском), а после печати срезают ножом.
- Кайма только снаружи или кайма с зазором 0,1–0,2 мм от детали — её легче отделить.
- Скругление углов в модели, если она ваша: радиус 2–3 мм уже заметно снижает коробление.
- Печать партией — несколько мелких деталей на одной подложке (raft) печатаются надёжнее, чем по отдельности.
Диагностика при частых отрывах
Если модели отрываются регулярно, а не один раз, проверьте по порядку:
- Чистота стола — вымойте пластину с моющим средством, а не только спиртом.
- Износ покрытия — PEI со временем «устаёт»: на изношенных участках липнет хуже. Попробуйте печатать в другом месте стола или перевернуть пластину.
- Ровность стола — напечатайте тест уровня на всю площадь. Кривой стол, калибровка стола.
- Реальная температура стола — у краёв она может быть на 5–10 °C ниже, чем в центре.
- Влажность пластика — влажный пластик хуже спекается и с собой, и со столом. Сушка.
- Сквозняк и холодная комната — зимой у окна стол остывает по краям, особенно на открытом принтере. Закрытый или открытый принтер.
Как правильно снимать деталь
Отрыв модели — проблема, а её противоположность — деталь, которая не отходит от стола. Не тяните её с горячей пластины: дайте столу остыть до комнатной температуры, затем согните гибкую пластину — PLA и PETG обычно «отщёлкиваются» сами. Если PETG прилип намертво, в следующий раз используйте тонкий слой клея-карандаша как разделитель. Шпатель применяйте только на стеклянных и жёстких столах, держа его почти параллельно поверхности.
Пример: башня из PETG
Узкая подставка для наушников высотой 260 мм из PETG, основание 60×60 мм, принтер с подвижным столом. На первой попытке модель оторвалась на высоте около 190 мм: стол разогнался, деталь качнулась, сопло зацепило край. Исправления: кайма 8 мм, ускорения по Y снижены с 3000 до 1500 мм/с², скорость на высоте выше 150 мм — 60 % от обычной, рядом поставлена вторая копия, z-hop 0,3 мм, стол вымыт водой с моющим средством. Вторая попытка прошла без проблем, время выросло на 25 минут.
Как предотвратить ущерб, если вы не рядом
Долгие печати часто идут ночью или пока вы на работе. Чтобы отрыв модели не стоил принтера:
- Включите в прошивке защиту от теплового разгона (thermal runaway) — у современных прошивок она обычно включена, но на старых принтерах стоит проверить. Она отключит нагрев, если термистор оторвало пластиком.
- Поставьте силиконовый носок на нагревательный блок — пластик налипает на него хуже, и «шар» снимается целиком.
- Используйте датчик окончания или движения нити: некоторые принтеры по нему замечают пробку, когда пластик перестаёт подаваться.
- Не оставляйте принтер без присмотра надолго в первые печати новым пластиком или новой моделью — сначала убедитесь, что настройки работают.
- Держите рядом с принтером дымовой датчик — это дешёвая страховка для любой техники, работающей без присмотра.
Если пластик облепил хотэнд
- Остановите печать, но не выключайте нагрев сопла.
- Нагрейте хотэнд до температуры пластика (для PLA 200–210 °C) — пластик размягчится.
- Пинцетом и плоскогубцами аккуратно снимите пластик, не дёргая провода термистора и нагревателя.
- Если пластик залил провода и вентилятор — снимите кожух и очистите. Проверьте провода на повреждения.
- Замените силиконовый носок (обычно он и спасает блок).
- Сделайте тест нагрева и PID-калибровку. Ошибки нагрева, PID-калибровка.
Тестовые модели
- Bed level test — тест ровности стола от Prusa Research (GPL v2).
- First layer test 60×60 mm — квадрат для подбора Z-offset (автор Boogie, CC BY-NC).
- Bed Adhesion / Warping Test — тест на прилипание и коробление (автор Extrutim, CC BY-SA).
Типичные ошибки
- Запустить долгую печать и уйти. Первые минуты решают всё.
- Трогать стол пальцами. Жир — главная причина плохой адгезии.
- Мазать клей «на всякий случай» под PLA. На чистом PEI он не нужен, а слой старого клея ухудшает прилипание.
- Печатать ABS в открытом принтере у окна. Сквозняк — гарантированный отрыв.
- Снимать деталь с горячего стола силой. Можно повредить покрытие — дайте остыть, PLA и PETG отходят сами.
Видео по теме
- Идеальное прилипание к столу — канал Verdana3d.
- Детали больше никогда не отклеятся от стола — канал «Ириша 3DFix».
- Адгезия: как заставить пластик липнуть — канал Sunday 3D.
- Адгезия: как не сделать спагетти на 3D-принтере — канал 3D Moroz Print.
Частые вопросы
Почему модель отрывается во время печати?
Слабый первый слой, усадка, удар сопла о модель или раскачивание высокой узкой детали.
Что такое «спагетти» в 3D-печати?
Когда модель оторвалась, а принтер продолжает печатать в воздухе — получается клубок нитей.
Как вовремя заметить отрыв модели?
Камера с ИИ-обнаружением «спагетти» ставит печать на паузу автоматически.
Как снять пластик с хотэнда?
Нагреть до температуры пластика и аккуратно снять пинцетом, не повредив провода.
Как печатать высокие узкие модели?
С каймой, меньшими ускорениями и, если возможно, на CoreXY-принтере.
Зачем силиконовый носок?
Он защищает нагревательный блок от налипания пластика и стабилизирует температуру.
Можно ли продолжить печать после отрыва?
Обычно нет: оторвавшуюся модель не вернуть точно на место. Иногда можно напечатать оставшуюся часть отдельно и приклеить.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

