
Ускорения и jerk в 3D-печати: как настроить скорость без звона
Что такое ускорение и jerk (рывок), почему реальная скорость печати часто в разы ниже заданной, как ускорения влияют на звон, смещение слоёв и время, square corner velocity в Klipper и junction deviation в Marlin, раздельные ускорения для стенок и заполнения, и как подобрать значения для своего принтера.
Коротко: ускорение (мм/с²) — насколько быстро голова набирает и сбрасывает скорость; jerk (рывок) и его аналоги — square corner velocity в Klipper и junction deviation в Marlin — с какой скоростью голова проходит углы без остановки. На мелких моделях голова почти никогда не разгоняется до заданной скорости — реальное время печати определяют ускорения. Слишком высокие ускорения вызывают звон на стенках и смещение слоёв; input shaping позволяет поднять их в разы. Практика: высокие ускорения для заполнения, умеренные для внешних стенок. Ниже — подробно и как подобрать.
Почему заданная скорость не достигается
Чтобы разогнаться до 300 мм/с при ускорении 3000 мм/с², нужно 15 мм пути — и столько же на торможение. Если линия короче 30 мм, голова не успеет набрать скорость. На фигурках и мелких деталях большинство линий короткие, поэтому увеличение «скорости» в слайсере почти не меняет время, а увеличение ускорения — заметно меняет. Слайсер учитывает ускорения в расчёте времени, если в профиле принтера заданы реальные лимиты. Как ускорить печать, профиль принтера.
Jerk, SCV и junction deviation
В углах направление движения меняется, и без особой настройки голове пришлось бы остановиться. Параметры углов позволяют пройти угол с некоторой скоростью: jerk в старых версиях Marlin (мгновенное изменение скорости), junction deviation в новых версиях Marlin, square corner velocity в Klipper (скорость прохождения прямого угла, по умолчанию 5 мм/с). Слишком большие значения дают «удары» в углах и звон, слишком маленькие — замедляют печать и вызывают наплывы. Обычно стандартные значения прошивки — разумный выбор. Klipper или Marlin.
Типичные значения
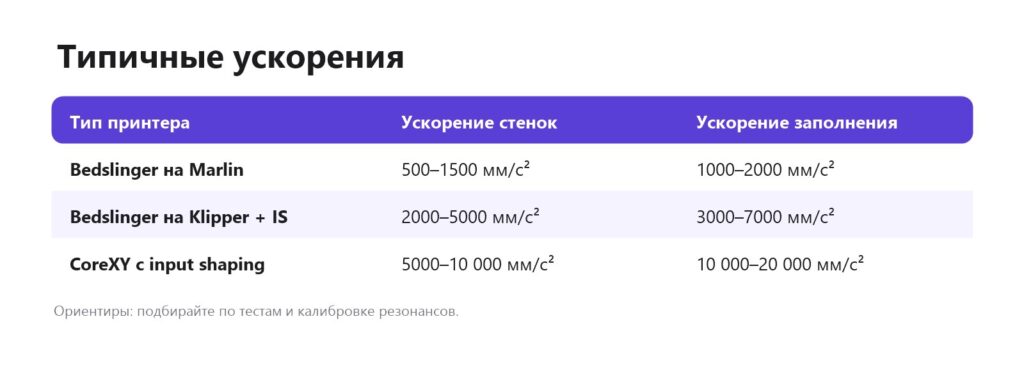
Главный фактор — масса подвижных частей и жёсткость рамы. Принтеры с качающимся столом ограничены массой стола (особенно при высокой модели на нём), CoreXY с лёгкой головой допускают гораздо больше. Кинематика.
Последствия слишком высоких ускорений
- Звон (ringing) — волны на стенках после углов. Звон.
- Смещение слоёв — мотор не успевает, пропускает шаги. Смещение слоёв.
- Отрыв высоких моделей на принтерах с качающимся столом.
- Неровная экструзия в углах без pressure advance. Pressure advance.
Input shaping
Input shaping подавляет колебания рамы, которые вызывают звон, и позволяет поднять ускорения в 2–5 раз без потери качества. Калибровка с акселерометром даёт рекомендуемый максимум ускорения для выбранного шейпера. Input shaping.
Как подобрать
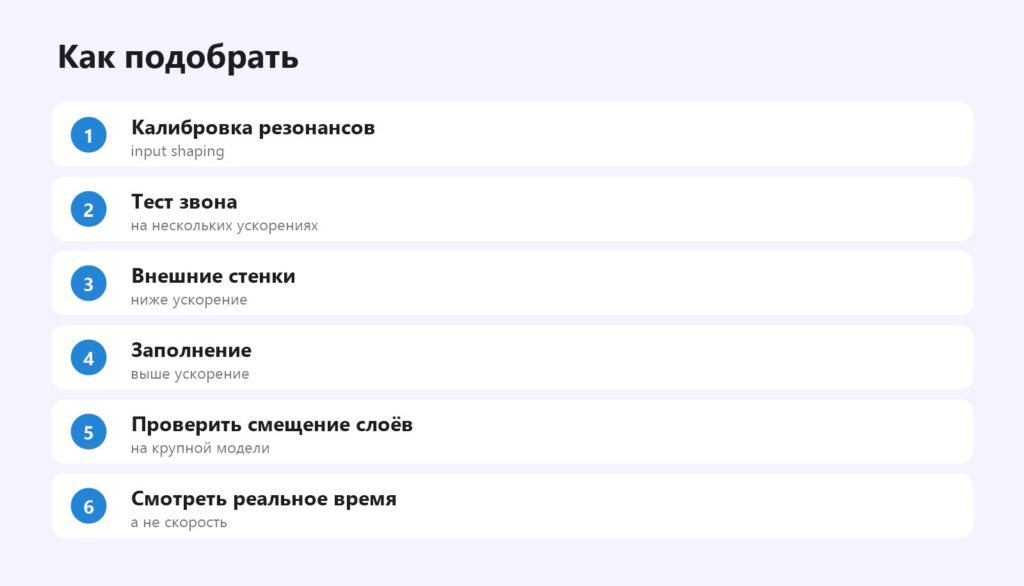
Тест звона: напечатайте модель с острыми углами при нескольких ускорениях (многие слайсеры умеют менять ускорение по высоте). Выберите максимальное, при котором звон ещё незаметен, — это для внешних стенок. Для заполнения и внутренних стенок можно поднять ускорение выше: их не видно. В Orca и PrusaSlicer ускорения задаются отдельно для каждого типа линий. Тестовые модели, Orca Slicer.
Ускорения и шум
Высокие ускорения делают принтер громче: резкие разгоны вызывают стук и вибрации. Для ночной печати многие делают «тихий» профиль с пониженными ускорениями. Как сделать принтер тише.
Пример: ускорение Ender-3 на Klipper
После установки Klipper и калибровки резонансов рекомендовано ускорение около 4000 мм/с² для оси Y. Ставим 3000 для внешних стенок, 5000 для заполнения, первый слой — 1000. Время печати калибровочного кораблика сократилось почти вдвое, звон не появился. Для высоких моделей на столе ускорение Y снижаем, чтобы не оторвать деталь. Установка Klipper.
Лимиты в прошивке и слайсере
Ускорения ограничены и прошивкой, и слайсером: слайсер пишет в G-code нужные значения для каждого типа линий, а прошивка не позволит превысить свои максимальные лимиты. Если в слайсере стоит 10 000 мм/с², а в прошивке максимум 3000, печать пойдёт с 3000, а расчётное время будет неверным. Синхронизируйте значения: в Klipper — max_accel в конфиге, в Marlin — M201/M204, в профиле принтера слайсера — те же лимиты. Marlin, профиль принтера.
Частые вопросы
Что такое ускорение в 3D-печати?
Скорость набора и сброса скорости головой, мм/с².
Что такое jerk?
Параметр прохождения углов без полной остановки.
Почему печать не быстрее при увеличении скорости?
Голова не успевает разогнаться — ограничивают ускорения.
Какие ускорения ставить?
По калибровке резонансов и тесту звона.
Почему появился звон?
Слишком высокое ускорение без input shaping.
Что такое square corner velocity?
Параметр Klipper — скорость прохождения прямого угла.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

