
Как создать профиль принтера в слайсере: Cura, Orca, PrusaSlicer
Пошагово создаём профиль 3D-принтера, если его нет в списке слайсера: размеры стола и начало координат, тип G-code, сопло и диаметр нити, стартовый и конечный G-code, ограничения скорости и ускорений, ретракт. Как скопировать готовый профиль похожего принтера и проверить, что всё верно.
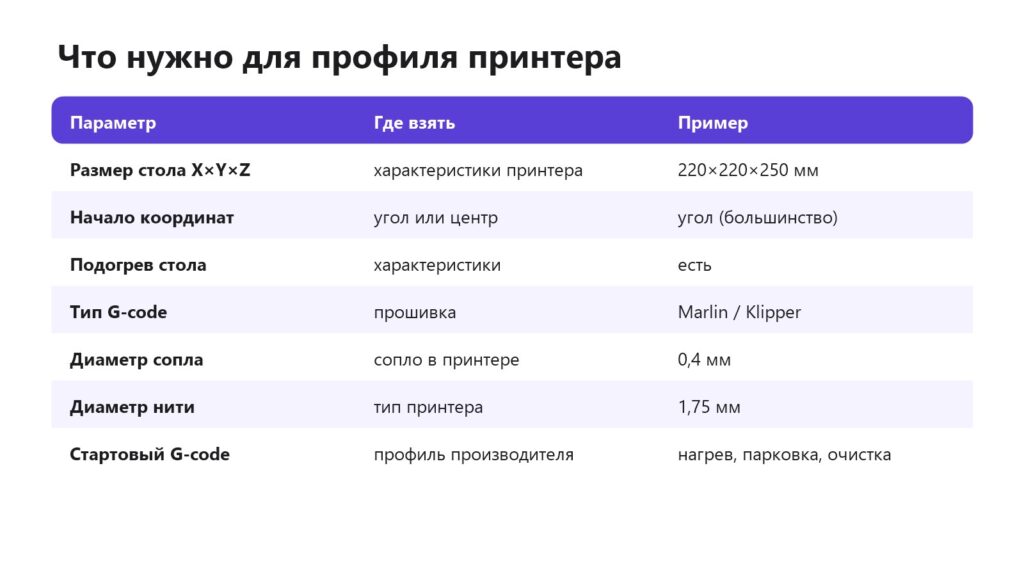
Коротко: если вашего принтера нет в списке слайсера, профиль создают за 15–20 минут. Нужны: размеры стола и начало координат (угол или центр), тип G-code (Marlin, Klipper, RepRap), диаметр сопла и нити, стартовый и конечный G-code и, в Orca и PrusaSlicer, ограничения скоростей и ускорений. Проще всего — взять профиль похожего принтера и поправить отличия. Главное — правильный стартовый код: он нагревает принтер, делает хоминг и очистку сопла. Ниже — пошагово для Cura, Orca Slicer и PrusaSlicer, проверка и ошибки.
Сначала поищите готовый профиль
Прежде чем создавать с нуля:
- Обновите слайсер — новые принтеры добавляются в каждой версии.
- Поищите профиль на сайте производителя или на диске/карте памяти, которые шли с принтером. Многие производители выпускают свою сборку Cura или Orca.
- Для клонов популярных моделей подходит профиль оригинала (например, многие принтеры повторяют Ender-3 по размерам и прошивке).
О выборе слайсера — лучший слайсер.
Что понадобится
Cura
- «Принтер → Добавить принтер → Добавить принтер, не подключённый к сети → Custom FFF printer».
- В «Настройках принтера» задайте ширину, глубину и высоту, форму стола, «Начало координат в центре» (обычно выключено), подогрев стола, «Тип G-code» — Marlin для большинства, для Klipper тоже подходит Marlin.
- Вкладка «Экструдер 1»: диаметр сопла, «Совместимый диаметр материала» — 1,75 мм.
- Вставьте стартовый и конечный G-code (ниже — что в них должно быть).
Orca Slicer и Bambu Studio
- Выберите похожий системный принтер, откройте его настройки и сохраните как пользовательский под своим именем.
- «Основная информация»: форма стола, область печати, высота, тип G-code, поддержка дуг.
- «G-code принтера»: стартовый, конечный, при смене слоя.
- «Экструдер»: диаметр сопла, ретракт, Z-hop. Ретракт, Z-hop.
- «Возможности движения»: максимальные скорости и ускорения по осям — слайсер точнее рассчитает время печати.
PrusaSlicer
«Конфигурация → Мастер настройки → Свой принтер»: мастер спросит прошивку, размеры стола, диаметры сопла и нити, температуры. Затем в «Настройках принтера» отредактируйте стартовый G-code и лимиты. PrusaSlicer.
Стартовый и конечный G-code
Стартовый код выполняется перед печатью. Минимум для принтера на Marlin:
G28— хоминг всех осей.- Нагрев стола и сопла до температуры из слайсера (через переменные слайсера) и ожидание нагрева.
G29или загрузка сетки стола — если есть датчик автокалибровки. Автокалибровка.- Полоса очистки сопла у края стола.
Для Klipper принято вызывать макрос PRINT_START с передачей температур, а всю логику держать в конфиге принтера. Макросы Klipper.
Конечный код: выключить нагрев, отвести сопло от модели, опустить стол или поднять голову, выключить моторы (M84). G-code.
Проверка профиля
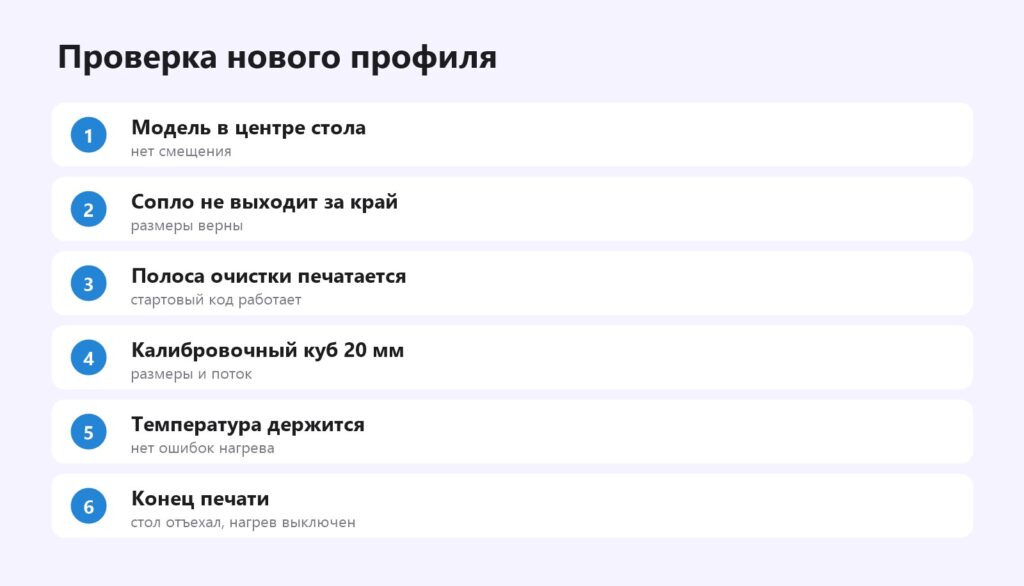
Первую печать с новым профилем запускайте под присмотром, держа руку рядом с кнопкой остановки. Неверное начало координат может отправить сопло за край стола, а ошибка в высоте — уронить его в стол.
Типичные ошибки
- Начало координат в центре для принтера, у которого ноль в углу, — модель печатается в углу или за пределами стола.
- Неверная высота — слайсер разрешит модели, которые не влезут.
- Нет ожидания нагрева в стартовом коде — печать начинается холодным соплом.
- Двойной нагрев — слайсер добавляет свои команды температуры, а в стартовом коде они тоже есть. Используйте переменные слайсера.
- Диаметр нити 2,85 вместо 1,75 — сильная недоэкструзия. Недоэкструзия.
Несколько сопел и экструдеров
Если у вас есть сменные сопла (0,2, 0,4, 0,6 мм), удобнее сделать несколько профилей принтера — по одному на сопло: в Orca и Bambu Studio это штатная схема, где профили качества и пластика привязаны к диаметру сопла. Для принтеров с двумя экструдерами или IDEX в профиле задают количество экструдеров, смещение второго сопла и отдельный G-code смены инструмента. IDEX-принтеры.
После профиля принтера
Профиль принтера — только основа. Дальше создают профили пластиков с температурами, потоком и pressure advance и профили качества (слои, стенки, заполнение). Профиль пластика, калибровка экструдера.
Частые вопросы
Что делать, если принтера нет в Cura?
Добавить Custom FFF printer и задать размеры стола, тип G-code, сопло и стартовый код.
Какой тип G-code выбрать?
Для большинства принтеров — Marlin; для Klipper тоже Marlin или Klipper, если есть в списке.
Где взять стартовый G-code?
Из профиля производителя или похожего принтера, затем проверить и поправить.
Можно ли использовать профиль другого принтера?
Да, если размеры, прошивка и экструдер совпадают; отличия поправьте.
Зачем ограничения скоростей в профиле?
Для точного расчёта времени и чтобы слайсер не задавал недостижимые значения.
Почему модель печатается не в центре?
Неверное начало координат или размеры стола в профиле.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

