
Калибровка экструдера (E-steps, rotation distance): пошагово
Как проверить, что экструдер подаёт ровно столько нити, сколько нужно: тест 100 мм, расчёт E-steps для Marlin и rotation distance для Klipper, команды M92 и M500, частые ошибки, и чем калибровка экструдера отличается от калибровки потока.
Коротко: калибровка экструдера проверяет, что на команду «подать 100 мм» принтер действительно подаёт 100 мм нити. Порядок: нагреть сопло, поставить метку на нити в 120 мм от экструдера, медленно подать 100 мм, измерить остаток и пересчитать: в Marlin — E-steps (новые = текущие × 100 / подано, затем M92 и M500), в Klipper — rotation_distance (новый = текущий × подано / 100). Калибровать нужно после замены экструдера или шестерён и на самодельных принтерах; на современных готовых принтерах значение обычно уже правильное. Ниже — подробно и с примерами.
Когда калибровать
- После замены экструдера, шестерён, мотора экструдера.
- После перепрошивки на другую прошивку.
- На самодельном принтере. Принтер своими руками.
- Если поток приходится ставить ниже 90 % или выше 110 %.
Если принтер новый и поток в норме — экструдер обычно трогать не нужно; калибруйте поток для пластика. Калибровка потока.
Тест 100 мм
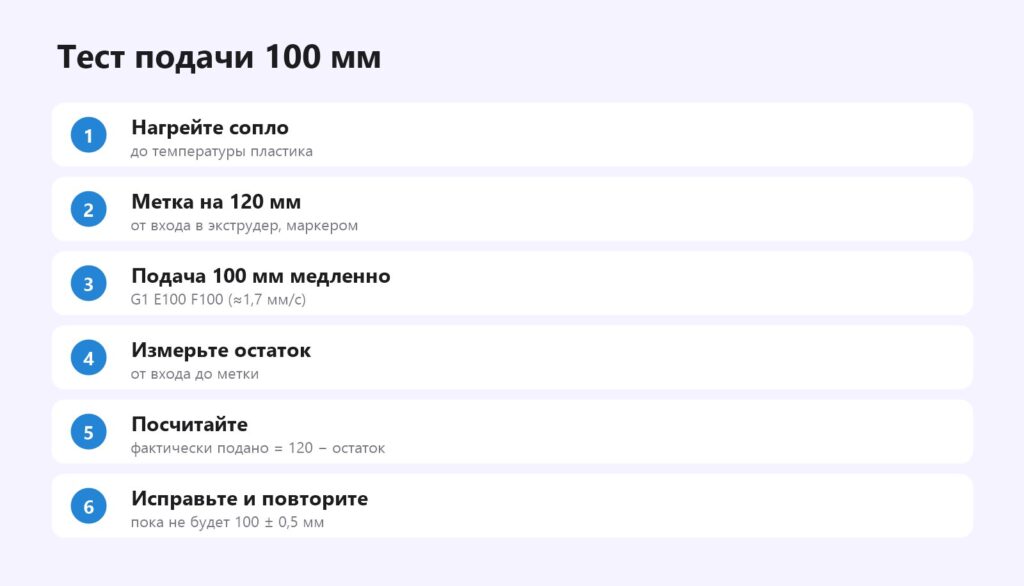
- Нагрейте сопло до температуры пластика (холодный экструдер не будет подавать).
- Отметьте нить маркером ровно в 120 мм от входа в экструдер (или от неподвижной точки корпуса).
- Отправьте команды через консоль (OctoPrint, Mainsail, Pronterface или меню):
M83(относительная подача), затемG1 E100 F100. - Подача медленная — около минуты. Быстро — может не успеть расплавиться и исказить результат.
- Измерьте расстояние от входа до метки. Если 20 мм — всё точно. Если 23 мм — подано 97 мм.
На боуден-принтерах можно отсоединить трубку от хотэнда и подавать «в воздух» — так измеряется только экструдер, без влияния сопла. Директ и боуден.
Расчёт
Marlin
- Узнайте текущее значение:
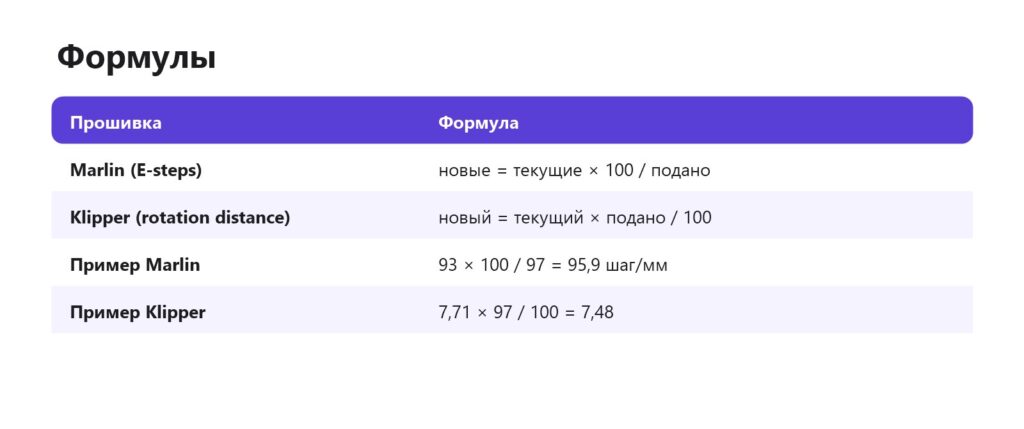
M503→ строкаM92 … E93.00. - Посчитайте: новые = 93 × 100 / 97 = 95,9.
- Установите:
M92 E95.9, сохраните:M500. - Повторите тест.
Многие прошивки позволяют изменить E-steps в меню: «Настройки» → «Движение» → «Шаги/мм» → «E».
Klipper
- В
printer.cfgв секции[extruder]найдитеrotation_distance. - Посчитайте: новый = 7,71 × 97 / 100 = 7,48.
- Пропишите значение, сохраните и перезапустите (FIRMWARE_RESTART).
- Повторите тест.
Подробнее о прошивках — Klipper или Marlin.
Частые ошибки
- Холодное сопло — экструдер не подаёт или срабатывает защита.
- Слишком быстрая подача — пластик не успевает плавиться, экструдер проскальзывает, результат занижен.
- Неточная метка — отмеряйте штангенциркулем или линейкой от неподвижной точки.
- Засор или слабый прижим — сначала устраните. Экструдер.
- Абсолютный режим экструзии — без
M83команда может подать не то количество.
Экструдер и поток — в чём разница
- Калибровка экструдера — механика: сколько миллиметров нити подаёт мотор. Делается один раз для принтера.
- Калибровка потока — пластик: сколько его выходит при печати с учётом диаметра нити, плотности, температуры. Делается для каждого пластика.
Порядок: экструдер → поток → pressure advance. Pressure advance.
Частые вопросы
Что такое E-steps?
Количество шагов мотора экструдера на один миллиметр подаваемой нити (в Marlin).
Что такое rotation_distance?
Параметр Klipper: сколько миллиметров нити подаётся за один оборот мотора экструдера.
Как откалибровать экструдер?
Метка в 120 мм, подача 100 мм при нагретом сопле, измерить остаток и пересчитать E-steps или rotation_distance.
Нужно ли калибровать экструдер на новом принтере?
Обычно нет. Калибруйте после замены экструдера или если поток сильно отличается от 100 %.
Почему подаётся меньше 100 мм?
Неверные E-steps, проскальзывание из-за слишком быстрой подачи, засора или слабого прижима.
Чем калибровка экструдера отличается от калибровки потока?
Экструдер — механика принтера, поток — свойства конкретного пластика.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

