
Тестовые модели для 3D-принтера: 21 проверенный тест и что они показывают
Какие тестовые модели печатать для проверки и настройки 3D-принтера: калибровочный куб, 3DBenchy, тест нависаний и мостов, допусков, ретракта, температурная башня, тест первого слоя. Как читать результат каждой модели и что исправлять.
Коротко: чтобы проверить и настроить 3D-принтер, достаточно 5–7 тестовых моделей: тест первого слоя (Z-offset), калибровочный куб 20 мм (размеры), 3DBenchy (общая проверка качества), температурная башня, тест ретракта, тест нависаний и мостов и тест допусков. Многие из них встроены в Orca Slicer (меню «Калибровка») и Cura (плагин Calibration Shapes), остальные бесплатно скачиваются на Printables и MakerWorld. Главное — печатать тест с конкретной целью и менять за раз одну настройку. Ниже — что показывает каждая модель, как читать результат и что исправлять.
Какие тесты печатать и зачем
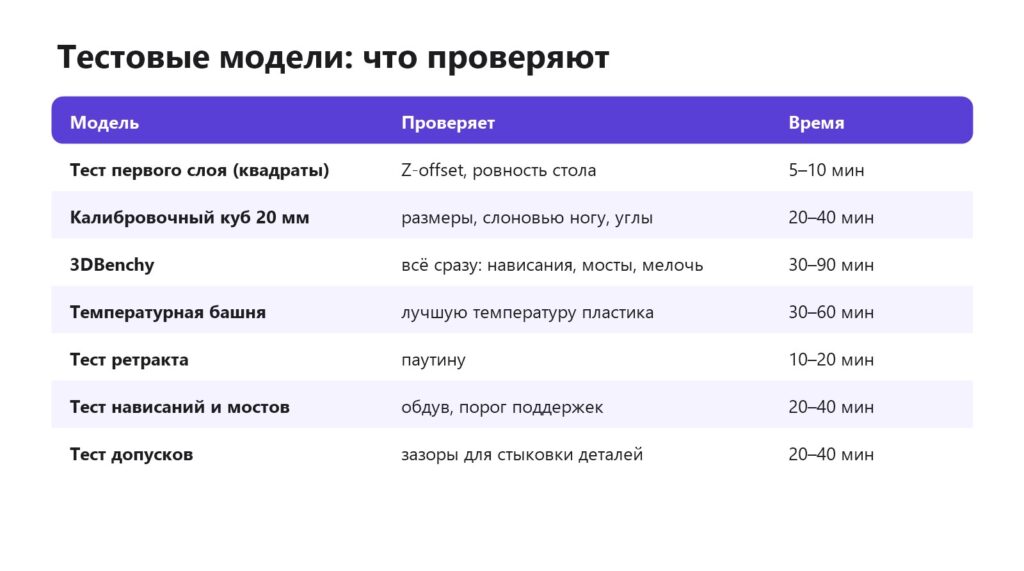
Порядок для нового принтера: первый слой → куб → Benchy. Для новой катушки: температура → поток → pressure advance → ретракт. Для своих деталей: допуски и нависания.
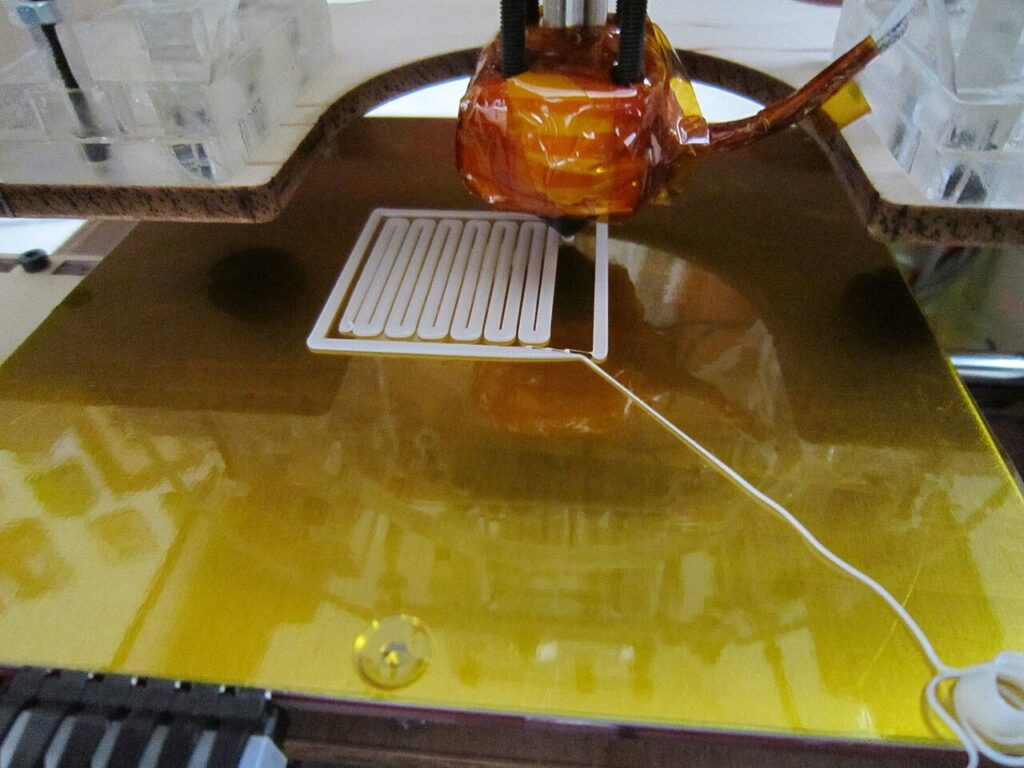
Тест первого слоя
Несколько квадратов по углам и в центре стола толщиной в один слой (или один большой квадрат).
- Линии отдельные, круглые, легко отрываются — сопло высоко, опустите Z-offset.
- Прозрачный, с гребнями и «бороздами» — сопло низко.
- Гладкий, линии слились, но видны — правильно.
- В одном углу хорошо, в другом нет — стол неровный, нужна калибровка или сетка стола.
Подробно — калибровка стола, прилипание к столу.
Калибровочный куб 20 мм
Куб с буквами X, Y, Z на гранях. Измерьте штангенциркулем:
- Размеры по X и Y отклоняются на 0,1–0,2 мм — норма для FDM. Больше — проверьте поток и ремни; масштаб «подкручивать» стоит только при стабильной ошибке.
- Высота 20 мм — если не так, проверьте первый слой и ось Z.
- Низ шире верха — слоновья нога.
- Наплывы на углах — pressure advance.
- Волны возле букв и углов — вибрации («звон»), калибровка input shaping или меньше ускорения.
- Щели в верхнем слое — мало верхних слоёв или недоэкструзия.
3DBenchy
Кораблик 3DBenchy — самый известный тест: на одной небольшой модели собраны нависания, мосты, отверстия, мелкие детали и надпись на дне.
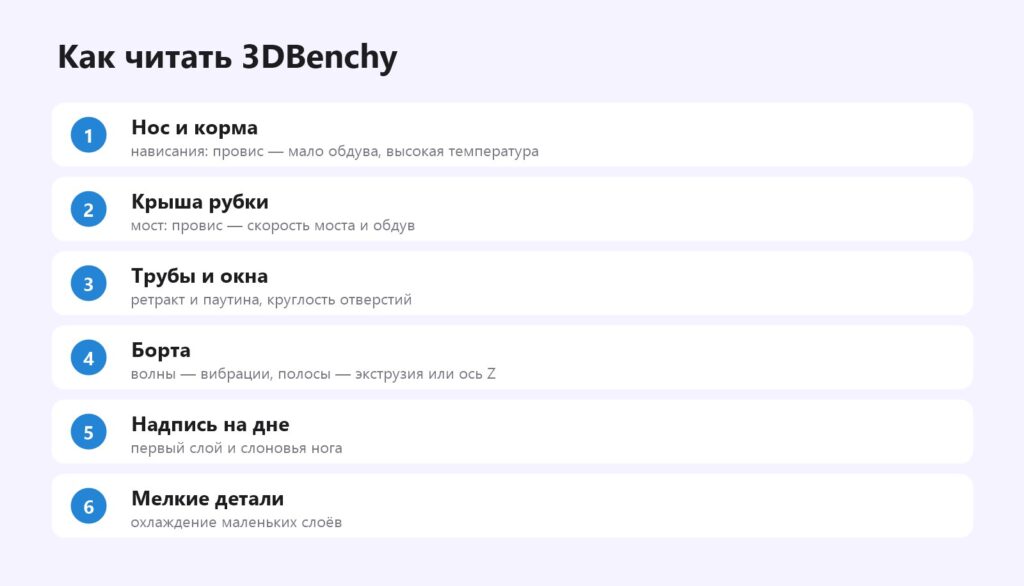
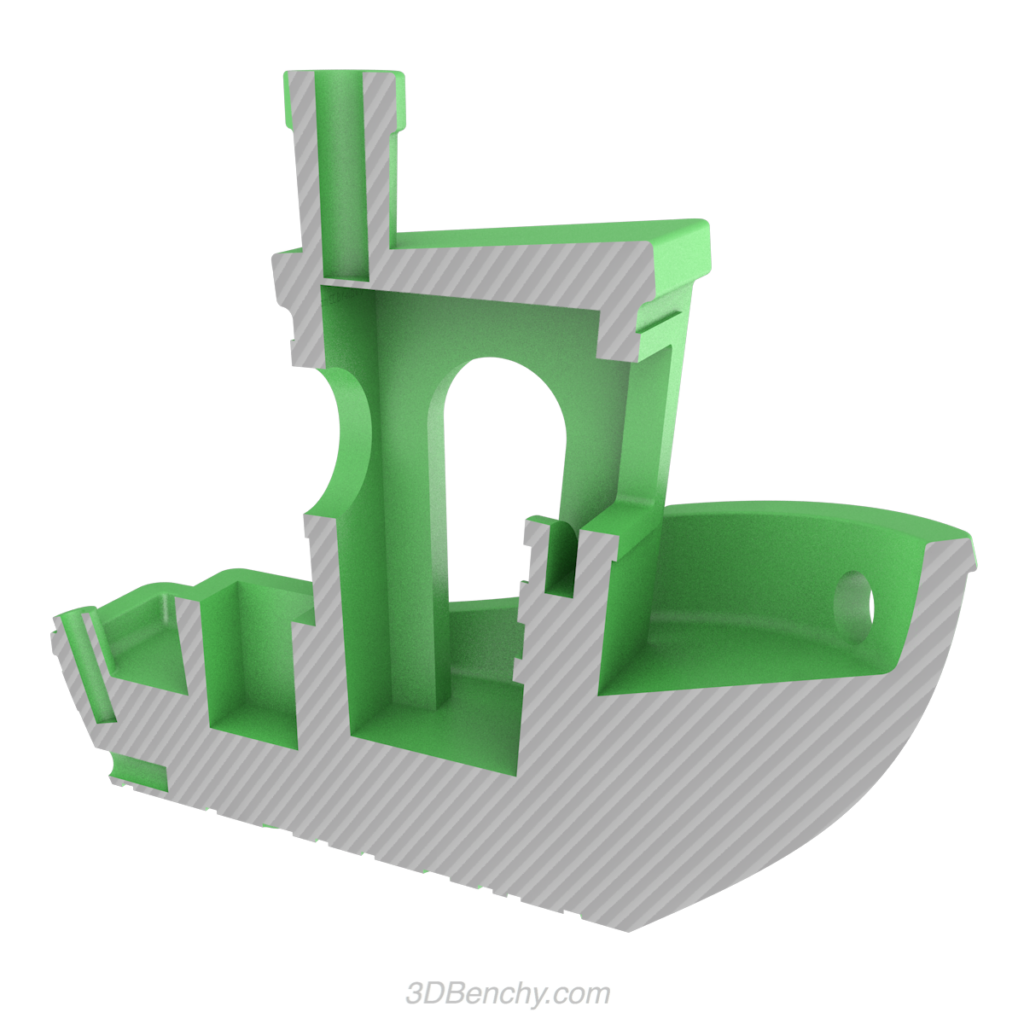
Benchy — хорошая общая проверка, но не калибровка: если что-то не так, переходите к узкому тесту для этой проблемы.
Температурная башня
Башня из ярусов, каждый — при своей температуре. Выбирайте ярус, где:
- мосты и нависания аккуратные;
- нет паутины;
- ярус трудно отломить руками — слои спеклись.
Orca Slicer: «Калибровка» → «Температура». Cura: модель из Calibration Shapes + скрипт ChangeAtZ. Orca Slicer, Cura.
Тест ретракта
Два-четыре столбика на расстоянии друг от друга или башня с меняющейся длиной ретракта. Выберите наименьшую длину, при которой между столбиками нет нитей. Слишком длинный ретракт вреден: пластик чаще застревает в горячей зоне, а на директ-экструдере обычно хватает 0,4–1 мм, на боудене — 3–6 мм. Если паутина остаётся при любой длине ретракта, проверьте влажность пластика и снизьте температуру на 5–10 °C. Ретракт, паутина.
Тест нависаний и мостов
- Нависания — «гребёнка» с углами 20–70°. С какого угла поверхность начинает провисать и закручиваться — тот порог ставьте в настройки поддержек. Поддержки.
- Мосты — перемычки разной длины. Покажут, какой длины мост принтер печатает без поддержек; провис — увеличьте обдув на мостах и уменьшите скорость и поток моста.
Тест допусков
Пластина с отверстиями и вставками с разными зазорами (например, 0,1–0,5 мм) или «печать в сборе» (print-in-place) — цилиндры, которые должны прокручиваться. Найдите минимальный зазор, при котором детали свободно двигаются, — используйте его в своих моделях. Для отверстий есть отдельные тесты на круглость и точность диаметра. Резьба и допуски, Fusion для 3D-печати.
Другие полезные тесты
- Тест поток/объёмная скорость — в Orca Slicer, показывает предел хотэнда. Как ускорить печать.
- Pressure advance — линии или шаблон с углами.
- Ringing tower — башня для оценки вибраций и input shaping.
- Прочность слоёв — вертикальный пруток, который ломают руками. Расслоение.
- Torture test («все тесты сразу») — интересно, но сложно понять, что именно не так. Новичку лучше узкие тесты.
Тесты для фотополимерного принтера
У смолы свои задачи: главное — подобрать время засветки слоя, проверить усадку и чёткость мелких деталей. Тестовую модель печатают при нескольких значениях экспозиции (многие слайсеры умеют печатать её сразу в нескольких вариантах) и выбирают тот, где тонкие штыри не оборвались, а отверстия не заросли. Калибровка экспозиции.
- Калибровочный объект для смолы (Prusa Research, 15 печатей) — общественное достояние.
- Калибровочный куб для смолы (Uncle Jessy, 10 печатей) — проверка размеров и детализации.
- Тест усадки и экспозиции (yaqwsx, 4 печати) — лицензия GPL.
Ошибки при тестировании
- Несколько настроек за раз — результат улучшился или ухудшился, но непонятно почему.
- Тест не тем пластиком — температура для белого PLA одного бренда не подходит к чёрному PLA другого.
- Влажный пластик — паутина и пузыри списываются на ретракт и температуру, хотя виновата влага.
- Torture test вместо узкого теста — «всё в одном» показывает, что что-то не так, но не говорит что именно.
- Подгонка масштаба вместо поиска причины — если куб меньше на 0,3 мм из-за недоэкструзии, исправлять нужно поток, а не масштаб.
- Нет записей — через месяц непонятно, какие значения были найдены и для какой катушки.
Как часто повторять тесты
Полный набор тестов нужен для нового принтера и после серьёзного обслуживания: замены сопла, хотэнда, ремней, прошивки. Тест первого слоя — после замены или чистки печатной пластины. Температуру, поток, pressure advance и ретракт — для каждого нового типа или бренда пластика; для новой катушки того же пластика обычно достаточно короткой проверки на Benchy или температурной башне. Тест допусков — один раз для каждой пары «принтер + пластик», результаты записать и использовать при проектировании своих деталей.
Проверенные тестовые модели
Все модели — бесплатные, на Printables. В скобках — сколько пользователей выложили фото своих отпечатков («makes»): у популярных тестов их тысячи, и по чужим фото удобно сравнивать свой результат.
Общие проверки
- 3DBenchy (Prusa Research, 9086 печатей) — самый печатаемый тест в мире, общественное достояние.
- 3DBenchy от авторов, Creative Tools (325 печатей) — оригинальная версия с описанием.
- Nano All In One (Steeveeet, 177 печатей) — маленький «всё в одном»: нависания, мосты, стрингинг, мелкие детали.
- Complete 3D Printer Test (Gabbox3D, 519 печатей) — большой комплексный тест, лицензия CC BY.
Размеры и первый слой
- Калибровочный куб XYZ 10 мм (Halit, 329 печатей) — быстрая проверка, лицензия CC BY.
- Куб 20 мм с мини-тестами (Fallen, 27 печатей) — общественное достояние.
- Тест первого слоя 60×60 мм (Boogie, 80 печатей) — для настройки Z-offset.
- Тест первого слоя по всему столу (Supertornado, 70 печатей) — лицензия CC BY-SA.
Температура, ретракт, мосты, нависания
- Температурная башня с мостами, улучшенная (fuchsr, 386 печатей) — для PLA, PETG, ASA, TPU; лицензия CC BY-SA.
- Температурная башня с мостами (Tronnic, 300 печатей) — с готовым G-кодом.
- Тест на паутину (falk, 169 печатей) — общественное достояние.
- Быстрые тесты ретракта (Zombie Joe 3D, 125 печатей).
- Тест мостов, базовый и расширенный (Iker Libano, 125 печатей) — общественное достояние.
- Тест нависаний (ilikeapples12, 215 печатей) — лицензия GPL.
- «Яйцо» на нависания (E3D, 146 печатей) — нависание нарастает плавно до горизонтали.
Допуски, отверстия, вибрации
- Тест зазоров (3DMakerNoob, 989 печатей) — вращающиеся штифты с зазорами от 0,1 мм.
- Блок с отверстиями разного диаметра (WhiteDragonD, 5 печатей) — с подписями размеров, лицензия CC BY.
- Башня для оценки «звона» (KylePrints, 29 печатей) — для настройки input shaping.
Где взять модели
- Orca Slicer, Bambu Studio — меню «Калибровка», модели генерируются сами.
- Cura — плагин Calibration Shapes в Marketplace.
- PrusaSlicer — «Справка» → «Калибровка» (часть тестов).
- Printables и MakerWorld — подборка проверенных тестов выше; поиск «calibration», «tolerance test», «overhang test», «bridge test». Где скачать модели.
Правила тестирования
- Печатайте тем пластиком и профилем, которыми будете печатать детали.
- Меняйте одну настройку за раз.
- Пишите на тесте маркером значения — через неделю не вспомните.
- Сохраняйте найденные значения в профиль пластика или принтера.
- Пластик должен быть сухим, иначе тесты врут. Сушка.
Пример: настройка новой катушки PETG за вечер
- Сушка — 4 часа при 65 °C, иначе все тесты покажут паутину и пузыри.
- Температурная башня 250 → 220 °C, шаг 5 °C — 40 минут. Лучший ярус — 235 °C: мосты ровные, слои не ломаются.
- Поток — встроенный тест Orca Slicer, 20 минут: поправка −3 %.
- Pressure advance — тест линиями, 10 минут: значение 0,045.
- Ретракт — тест на паутину с длиной 0,4–1,2 мм, 20 минут: 0,8 мм без нитей.
- Контроль — Benchy с новым профилем, 45 минут.
Около двух с половиной часов, и профиль катушки сохранён — следующие детали из неё печатаются без сюрпризов. PETG, профиль пластика.
Видео по теме
- 3D-печать с высокой точностью: калибровка с помощью OrcaSlicer — все встроенные тесты по порядку.
- Почему 3D-принтер печатает плохо? Калибровка филамента в OrcaSlicer.
- Перестань угадывать температуру — вот логика процесса — как читать температурную башню.
- Забудь про брак: калибровка поможет.
- Краткий гайд по 3D-печати: настройка принтера с нуля.
- How a 3DBenchy can tell where your prints need improvement — разбор Benchy по частям (англ.).
Частые вопросы
Какую тестовую модель напечатать первой?
Тест первого слоя: без хорошего первого слоя все остальные тесты бессмысленны. Затем калибровочный куб 20 мм и 3DBenchy — они покажут общую картину и подскажут, какой узкий тест нужен дальше.
Что показывает 3DBenchy?
Нависания, мосты, круглые отверстия, мелкие детали, паутину и первый слой — общую картину качества принтера.
Как проверить точность 3D-принтера?
Напечатайте калибровочный куб 20 мм и измерьте штангенциркулем. Отклонение 0,1–0,2 мм — норма.
Где взять калибровочные модели?
В меню «Калибровка» Orca Slicer и Bambu Studio, в плагине Calibration Shapes для Cura и на Printables и MakerWorld.
Что такое тест допусков?
Модель с отверстиями и вставками с разными зазорами — показывает, какой зазор нужен, чтобы детали стыковались.
Нужно ли печатать тесты для каждой катушки?
Для нового типа или бренда пластика — да: температуру, поток, pressure advance и ретракт. Для новой катушки того же пластика того же бренда обычно хватает короткой проверки — Benchy или температурной башни.
Сколько времени занимает калибровка?
Полная настройка нового пластика — 2–3 часа вместе с печатью тестов. Настройка нового принтера с нуля — вечер. Это окупается: без неё брак и перепечатки отнимают гораздо больше времени и пластика.
Нужны ли тесты для фотополимерного принтера?
Да: прежде всего тест экспозиции для каждой новой смолы и тест усадки, если важны точные размеры.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

