
Слоновья нога в 3D-печати: почему расширяется низ модели и как убрать
«Слоновья нога» — расширенные нижние слои модели. Из-за неё детали не стыкуются, а отверстия на дне меньше нужного. Разбираем причины — Z-offset, температура стола, поток первого слоя — и настройки компенсации в Orca Slicer, Bambu Studio, Cura и PrusaSlicer.
Коротко: «слоновья нога» — когда нижние 0,5–2 мм модели шире остальной части, будто модель «осела». Из-за неё коробочки не закрываются, детали не стыкуются, а отверстия на дне получаются меньше. Причины по порядку проверки: сопло слишком близко к столу (Z-offset), слишком горячий стол, завышенный поток первого слоя и тяжёлая модель. Исправление: поднять сопло на 0,02–0,05 мм, снизить стол на 5–10 °C, а затем включить компенсацию слоновьей ноги в слайсере (0,1–0,2 мм). Для своих моделей самый надёжный способ — фаска 0,4–0,6 мм по нижнему краю. Ниже — подробно каждый шаг.
Что такое слоновья нога
Первые слои модели печатаются ближе к столу и горячее, чтобы надёжно прилипнуть. Пластик в них сильнее сплющивается и дольше остаётся мягким — и под весом верхних слоёв «расползается» наружу. По краю нижней части получается валик или «юбка» шире стенки на 0,2–0,6 мм.
На декоративных моделях это почти незаметно. На функциональных — проблема: крышка не надевается, деталь не входит в паз, внешний размер больше нужного.
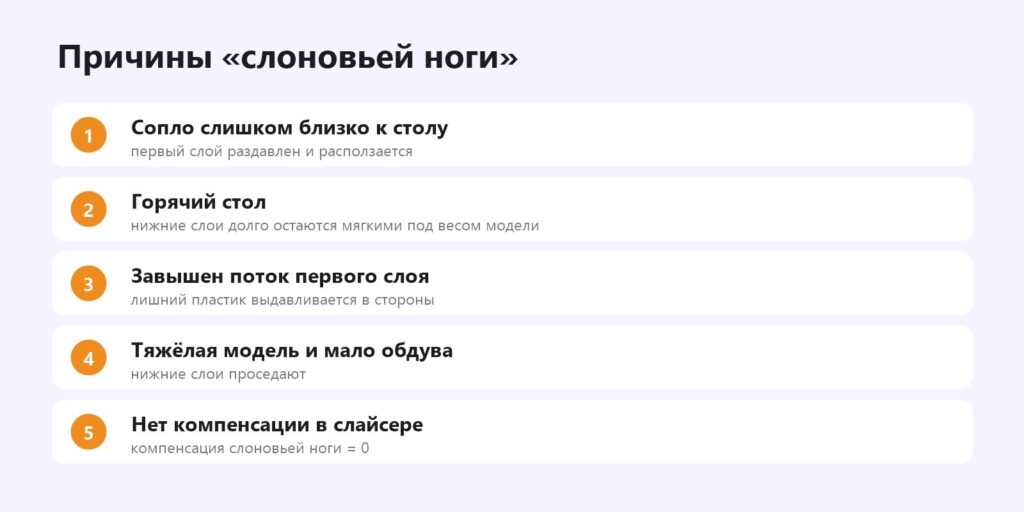
Шаг 1. Z-offset: сопло слишком близко
Главная причина. Если первый слой сильно раздавлен — гладкий, почти прозрачный, с наплывами по краям, — сопло слишком близко к столу.
- Поднимите Z-offset на 0,02–0,05 мм. Принтеры с автоматической калибровкой (Bambu Lab, современные Creality, Prusa) обычно выставляют его сами, но на некоторых пластинах и пластиках может понадобиться поправка в настройках.
- Правильный первый слой: линии слегка приплюснуты и сливаются между собой, но поверхность не «зеркальная» и без гребней по краям.
- Напечатайте тестовый квадрат первого слоя и сравните. Подробно — калибровка стола и Z-offset.
Шаг 2. Температура стола
Чем горячее стол, тем дольше нижние слои мягкие. Для PLA обычно хватает 55–60 °C, для PETG 70–80 °C. Если стоит больше — снижайте на 5–10 °C и проверяйте, держится ли модель. Если модель после этого отклеивается — как улучшить прилипание без перегрева.
Шаг 3. Поток и ширина первого слоя
- Поток первого слоя выше 100 % — лишний пластик выдавливается в стороны. Верните к 100 % или откалибруйте общий поток: калибровка потока.
- Широкая линия первого слоя (120–140 % от диаметра сопла) хорошо держит, но усиливает расширение. Для точных деталей — около 100–110 %.
- Высота первого слоя 0,2–0,25 мм — норма; более толстый первый слой даёт больше «ноги».
Шаг 4. Обдув первых слоёв
Обдув на первых 2–3 слоях обычно выключают, чтобы модель лучше прилипла. Но для PLA можно включить его чуть раньше — с 2-го слоя — нижние слои быстрее застынут и меньше «осядут». Для PETG и ABS так не делают: ухудшится прилипание.
Шаг 5. Компенсация в слайсере
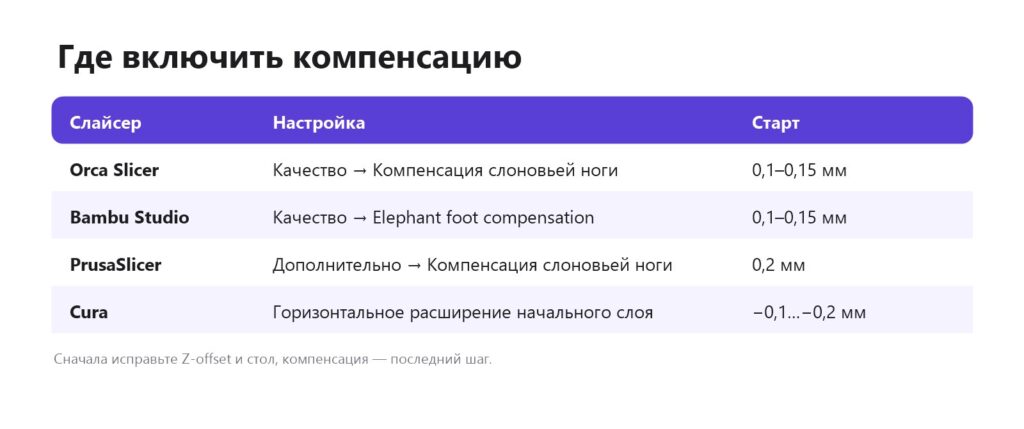
Слайсер может немного «ужать» контур первого слоя внутрь, чтобы после расплющивания он совпал с размером модели.
- Orca Slicer, Bambu Studio — вкладка «Качество» → «Компенсация слоновьей ноги» (Elephant foot compensation). Старт — 0,1–0,15 мм. В Orca есть и параметр количества слоёв, на которые распространяется компенсация.
- PrusaSlicer — «Настройки печати» → «Дополнительно» → «Компенсация слоновьей ноги», по умолчанию 0,2 мм.
- Cura — «Стенки» → «Горизонтальное расширение начального слоя» с отрицательным значением: −0,1…−0,2 мм.
Не завышайте: слишком сильная компенсация делает нижний край вогнутым, а мелкие детали первого слоя (тонкий текст) могут пропасть.
Шаг 6. Фаска в модели
Если вы проектируете деталь сами, добавьте по нижнему внешнему краю фаску 45° размером 0,4–0,6 мм. Расплющенный первый слой заполнит фаску, и внешний размер останется точным. Это стандартный приём для деталей, которые должны стыковаться. Во Fusion — инструмент «Фаска» на нижнем ребре, в Tinkercad — отдельным клином-«отверстием». Fusion для 3D-печати, Tinkercad.
Как проверить результат
- Напечатайте калибровочный куб 20 мм (тестовые модели).
- Измерьте штангенциркулем ширину на высоте 0,5 мм и на середине.
- Разница больше 0,1 мм — продолжайте настройку.
Слоновья нога или что-то другое
| Дефект | Отличие | Где читать |
|---|---|---|
| Слоновья нога | расширение только снизу, 0,5–2 мм | эта статья |
| Углы загнулись вверх | угол отклеился от стола | прилипание |
| Вся модель больше размера | переэкструзия по всей высоте | переэкструзия |
| Ступенька по высоте | сдвиг слоёв | смещение слоёв |
Частые вопросы
Что такое слоновья нога в 3D-печати?
Расширение нижних слоёв модели: они расплющиваются и расползаются наружу, и низ становится шире остальной части.
Как убрать слоновью ногу?
Поднять сопло на 0,02–0,05 мм, снизить температуру стола, вернуть поток первого слоя к 100 % и включить компенсацию слоновьей ноги в слайсере.
Какое значение компенсации слоновьей ноги ставить?
Обычно 0,1–0,2 мм. В Cura — отрицательное горизонтальное расширение начального слоя −0,1…−0,2 мм.
Почему слоновья нога появляется у тяжёлых моделей?
Нижние слои дольше остаются мягкими, а вес модели их сплющивает. Помогает более холодный стол и ранний обдув для PLA.
Можно ли убрать слоновью ногу после печати?
Да: срезать валик макетным ножом или снять напильником и наждачкой. Но лучше исправить настройки.
Помогает ли фаска в модели?
Да, фаска 0,4–0,6 мм по нижнему краю — самый надёжный способ сохранить точный размер.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

