Время экспозиции фотополимера: как подобрать тестами
Как подобрать время засветки слоя и нижних слоёв для фотополимерного принтера: что такое экспозиция, признаки недосвета и пересвета, тесты RERF, Cones of Calibration, AmeraLabs Town и другие, пошаговая калибровка, влияние температуры смолы и высоты слоя, пример и типичные значения для стандартных смол.
Коротко: время экспозиции — сколько секунд экран засвечивает каждый слой. Для обычных слоёв на монохромных принтерах со стандартной смолой это обычно 1,5–3 с при слое 0,05 мм, для нижних слоёв — 20–35 с. Недосвет — мелкие детали тонкие и исчезают, поддержки отваливаются; пересвет — детали «пухнут», отверстия зарастают, размеры больше. Подбирают тестами: RERF (встроен во многие принтеры: 8 образцов с разной засветкой за одну печать), AmeraLabs Town, Cones of Calibration. Важно делать тест при рабочей температуре смолы — она сильно влияет на результат. Ниже — что происходит при засветке, признаки, тесты, пошаговая калибровка, пример и типичные значения.
Что такое экспозиция
Фотополимерная смола твердеет не мгновенно: ультрафиолет запускает реакцию, и слой затвердевает тем глубже и шире, чем дольше длится засветка. Экспозиция — это компромисс между двумя требованиями. Слой должен затвердеть на всю толщину и надёжно склеиться с предыдущим, иначе модель расслоится или оторвётся. Но если засвечивать слишком долго, свет рассеивается в смоле, и затвердевает лишнее по краям: детали «толстеют», мелкие отверстия зарастают, грани теряют чёткость. Задача калибровки — найти минимальное время, при котором слой прочен, но ещё не «расплывается».
Обычные и нижние слои
- Экспозиция слоя — определяет детализацию и точность всей модели.
- Экспозиция нижних слоёв (4–8 слоёв) — в 8–15 раз сильнее, чтобы модель надёжно прилипла к платформе. Слишком много нижних слоёв или слишком длинная засветка — «слоновья нога» основания, подложку трудно снимать, лишняя нагрузка на экран.
- Переходные слои — плавное снижение от нижних к обычным, чтобы не было резкой ступеньки в прочности.
Ориентиры
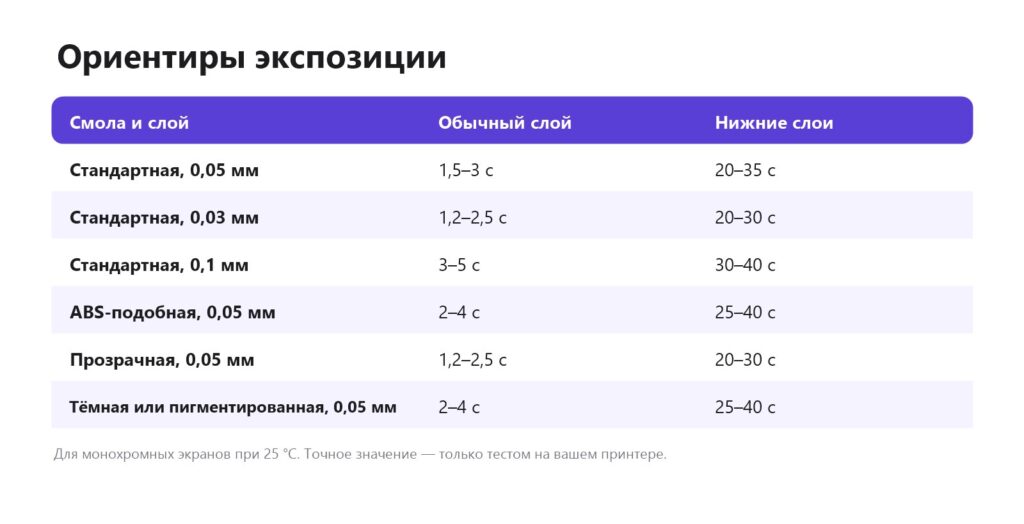
Начинайте с рекомендации производителя смолы для вашего принтера: многие публикуют таблицы настроек. Если для вашей модели принтера данных нет — с ориентиров выше, а затем уточняйте тестом.
Недосвет и пересвет
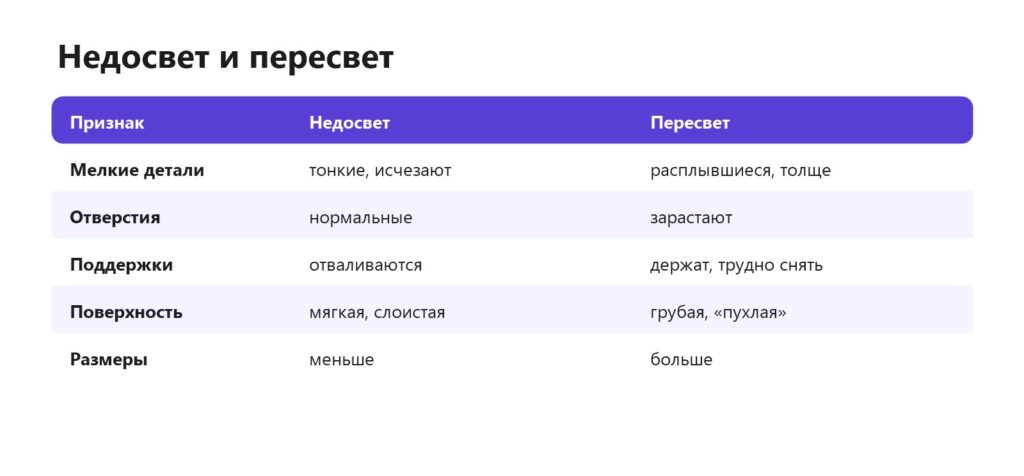
Недосвет коварнее: модель может напечататься, но окажется мягкой и хрупкой, поддержки начнут отрываться на тонких участках, а через некоторое время на детали появятся трещины. Пересвет виден сразу по «пухлым» деталям и заросшим отверстиям, но при печати функциональных деталей он даёт ещё и неправильные размеры. Модель осталась на плёнке.
Тесты
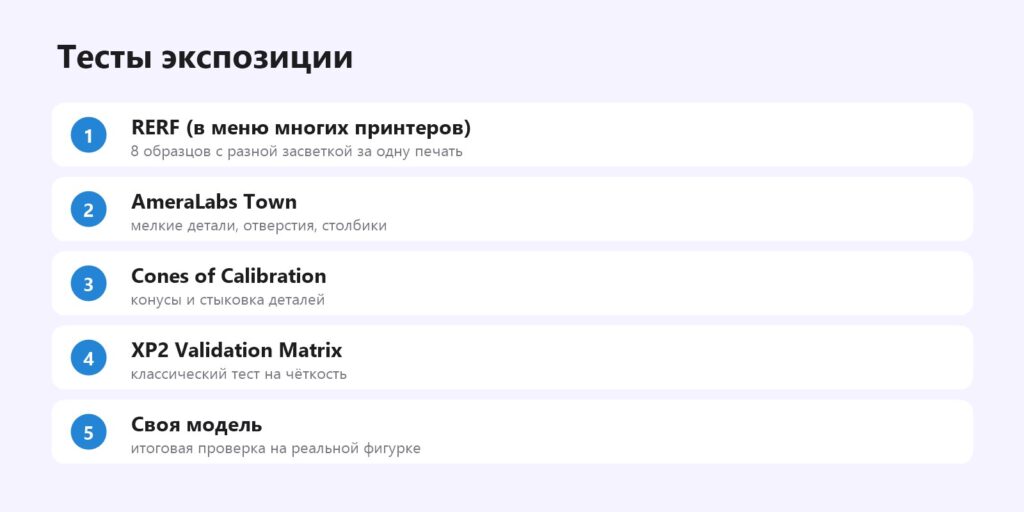
RERF
Функция многих принтеров (Resin Exposure Range Finder): экран делится на 8 зон, каждая засвечивается своё время. Выберите зону, где детали чёткие и отверстия открыты. Быстро: одна печать — восемь вариантов. Если в меню принтера RERF нет, его можно сделать вручную в слайсере, поставив 8 копий тестовой модели с разной экспозицией — некоторые слайсеры поддерживают это напрямую.
Тестовые модели
- Cones of Calibration V3 — R_E_R_F Exposure Finder — конусы с номерами 1–8 для теста RERF (автор BThunder, CC BY-NC-SA).
- AmeraLabs Town — «городок» со столбиками, отверстиями и мелкими деталями (CC BY-ND).
- Numbered Resin Exposure Test — XP2 Validation Matrix — классический тест на чёткость с номерами (автор stampa3dsm, CC BY-SA).
- Mono Resin Exposure Test — простой тест для монохромных принтеров (автор maltvat, CC BY-NC-SA).
Калибровка по шагам
- Подготовьте смолу: хорошо взболтайте, прогрейте до 25–30 °C, профильтруйте, если в ванне были остатки.
- Выровняйте платформу — без этого результат теста ничего не скажет. Платформа.
- Задайте нижние слои по рекомендации производителя, их не трогайте на этом этапе.
- Запустите RERF или тестовую модель с диапазоном экспозиции вокруг ориентира, например 1,5–3,25 с с шагом 0,25 с.
- Промойте и засветите тест так же, как обычные модели, — экспозицию оценивают на готовой детали.
- Оцените при хорошем свете и под лупой: тонкие столбики, сквозные отверстия, острые выступы, стыковка «папа-мама».
- Выберите минимальное время, при котором все тонкие элементы напечатались, и добавьте 5–10 % запаса.
- Проверьте на реальной модели — фигурке с мелкими деталями.
Как читать тестовую модель
Тестовые модели устроены так, что каждый элемент проверяет свой аспект засветки:
- Тонкие столбики и иглы — проверка на недосвет: если самые тонкие не напечатались или гнутся — времени мало.
- Сквозные отверстия малого диаметра — проверка на пересвет: если они заросли или стали меньше — времени много.
- Выступающие острые грани и текст — чёткость: при пересвете буквы «оплывают», при недосвете обламываются.
- Пары «штырь — отверстие» — точность размеров: штырь должен входить в отверстие с небольшим зазором.
- Нависающие тонкие элементы — прочность слоя: при недосвете отрываются первыми.
Смотрите на тест через лупу или фотографируйте телефоном в макрорежиме — многие различия видны только при увеличении. Сравнивайте соседние варианты попарно, а не все восемь сразу.
Нижние слои: отдельная калибровка
Нижние слои отвечают только за прилипание к платформе. Признаки, что их засветка неправильная:
- Модель или подложка отрываются от платформы и остаются на плёнке — засветки или количества нижних слоёв мало, или платформа плохо выровнена.
- Подложку невозможно снять, она «впечаталась» в платформу — засветка избыточна; уменьшайте время, а не количество слоёв.
- У основания модели «слоновья нога» — пересвет нижних слоёв переходит в первые обычные; добавьте переходные слои.
Обычно хватает 4–6 нижних слоёв. Если модели на подложке, слоновья нога неважна: она остаётся на подложке, а не на модели. Смола не прилипает к платформе.
Когда повторять калибровку
- Новая смола — другой бренд, цвет или партия.
- Смена высоты слоя.
- Замена экрана или подсветки — новые пропускают больше света.
- Сезон: зимой и летом температура смолы разная, если нет подогрева.
- Появились признаки недосвета или пересвета на привычных моделях.
Заведите для каждой смолы профиль в слайсере с подписью — бренд, цвет, слой, дата теста. Это экономит десятки тестов в будущем.
Что влияет на экспозицию
- Температура смолы — холодная смола требует больше времени и даёт срывы. Держите 25–30 °C. Печать в холоде.
- Высота слоя — 0,1 мм требует больше времени, чем 0,05.
- Цвет и бренд смолы — тёмные и сильно пигментированные требуют больше, прозрачные — меньше. Виды смол.
- Мощность и возраст экрана и подсветки. Экран.
- Плёнка — мутная или поцарапанная плёнка рассеивает свет. Плёнка FEP.
- Взболтанность смолы — пигмент оседает, и состав у дна ванны меняется.
- Добавки — красители и смешивание смол меняют нужное время. Краситель для смолы.
Другие настройки
- Пауза перед засветкой (Wait before cure) 0,5–1 с — смола успевает растечься и успокоиться.
- Скорость и высота подъёма — медленнее на нижних слоях и больших площадях.
- Сглаживание (anti-aliasing) — сглаживает «ступеньки» пикселей, но при слишком сильном значении мелкие детали становятся мягче.
Типичные ошибки
- Делать тест в холодной комнате, а печатать в тёплой. Полученное время не подойдёт — калибруйте в рабочих условиях.
- Оценивать тест до промывки и засветки. Липкая непромытая смола скрывает детали и искажает размеры.
- Брать время «с форума» для другого принтера. Даже у одной модели принтера мощность подсветки различается.
- Повышать экспозицию, чтобы победить отрывы. Часто причина в температуре, поддержках или скорости подъёма, а пересвет только портит детали.
- Не взбалтывать смолу перед тестом. Осевший пигмент меняет результат от печати к печати.
- Один тест на всю жизнь. Экран стареет, смолы меняются — повторяйте калибровку.
Экспозиция и точность размеров
Для функциональных деталей — шестерёнок, корпусов, деталей с посадками — экспозиция влияет на размеры. При пересвете наружные размеры растут, а отверстия уменьшаются на 0,05–0,2 мм. Если после калибровки по «красоте» посадки всё равно тугие, снизьте время на 5–10 % или используйте компенсацию размеров в слайсере, если она есть. Для ювелирных мастер-моделей и стоматологии точность важнее, и там калибруют по контрольным размерам штангенциркулем, а не на глаз. Ювелирная печать, допуски.
Пример
Новая серая стандартная смола на монохромном принтере с экраном 12K, слой 0,05 мм, смола прогрета до 26 °C. Производитель рекомендует 2,2 с. Тест RERF с диапазоном 1,6–3,35 с: при 1,6–1,85 с тонкие столбики не напечатались, при 2,1 с — напечатались, но гнутся; при 2,35–2,6 с все элементы на месте, отверстия открыты; при 3,1 с и выше сквозные отверстия 0,5 мм заросли. Выбрано 2,4 с. На фигурке 32 мм с тонким копьём и пальцами — без отрывов поддержек, детали чёткие. Зимой при 19 °C в комнате то же время дало отрыв поддержек, и пришлось сначала решить проблему температуры.
Видео по теме
- R_E_R_F Test: быстрая калибровка экспозиции — канал 3D Soha.
- Фотополимерка для технарей: физика процесса и настройки — канал Mad Mek.
- Настройка печати и 8 тестов экспозиции — канал Сергея Ширкова.
- Cones of Calibration для новичков — канал Habes’ Hobbies (англ.).
Общая инструкция — как печатать на фотополимерном принтере.
Частые вопросы
Какое время экспозиции ставить для фотополимера?
Для стандартной смолы на монохромном экране — обычно 1,5–3 с на слой 0,05 мм и 20–35 с на нижние слои. Точное значение — тестом.
Что такое RERF?
Тест, при котором на одной платформе печатаются 8 образцов с разной экспозицией.
Как понять, что модель недосвечена?
Мелкие детали тонкие или исчезают, поддержки отваливаются, поверхность мягкая.
Как понять, что модель пересвечена?
Детали «пухнут», отверстия зарастают, размеры больше нужных.
Влияет ли температура на экспозицию?
Сильно: холодная смола требует больше времени и даёт срывы печати.
Нужно ли калибровать каждую смолу?
Да, каждый бренд и цвет, и повторять при смене высоты слоя.
Можно ли исправить недосвет засветкой после печати?
Частично: досветка упрочняет поверхность, но не исправляет слабые связи между слоями и не возвращает непропечатанные детали.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку