Модель из смолы не прилипает к платформе: причины и решения
Фотополимерная модель не держится на платформе и остаётся в ванне: разбираем причины — калибровка нуля, недостаточная засветка нижних слоёв, гладкая или жирная платформа, холодная смола, слишком быстрый подъём — и пошаговый порядок исправления.
Коротко: если модель из смолы не прилипает к платформе и остаётся на плёнке или вообще не печатается, в 9 из 10 случаев виноваты четыре вещи: калибровка нуля (платформа слишком высоко или неровно), мало засветки нижних слоёв, слишком гладкая или жирная платформа и холодная смола. Реже — слишком быстрый подъём, повреждённая плёнка FEP или неисправный экран. Начинайте с калибровки и времени нижних слоёв — это бесплатно и быстро. Ниже — как отличить причины, пошаговая проверка и стартовые настройки.
Как устроено прилипание
В LCD-принтере каждый слой засвечивается через экран и прозрачную плёнку FEP на дне ванны. Затвердевший слой держится сразу за две поверхности: за платформу (или предыдущий слой) и за плёнку. При подъёме платформы плёнка отслаивается от модели, и модель остаётся на платформе — если её сцепление с платформой сильнее, чем с плёнкой. Для этого первые несколько слоёв засвечивают в 5–10 раз дольше обычных и плотно прижимают к платформе. Если сцепления не хватает, первый слой остаётся на плёнке — и вся печать идёт насмарку. Подробнее о процессе — как печатать на фотополимерном принтере.
Причины и признаки
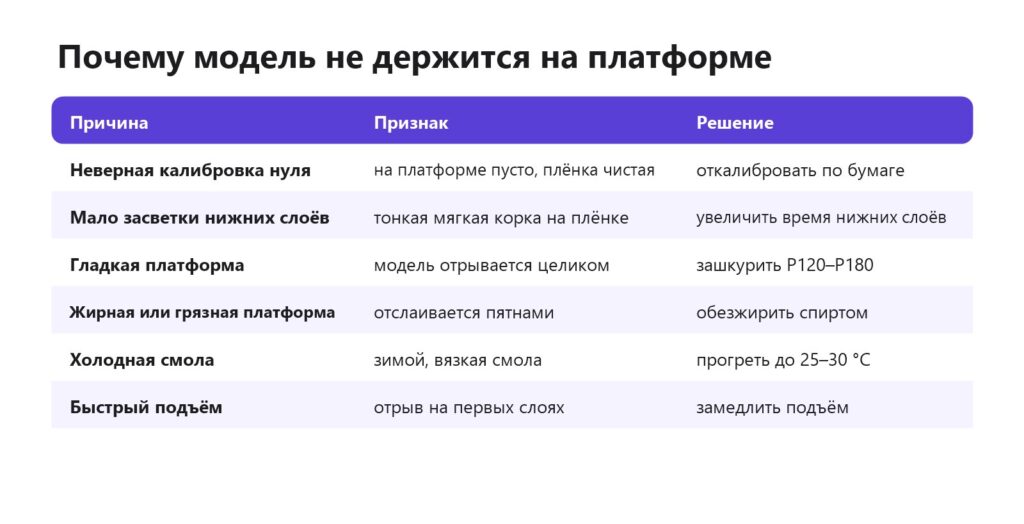
Подсказку даёт то, что вы видите после неудачной печати. Плёнка чистая, на платформе ничего — смола вообще не засвечивалась у платформы: ноль слишком высоко или экран не работает. На плёнке тонкая мягкая корка по форме основания — засветки хватило на плёнку, но не на платформу. Основание прилипло, но модель оторвалась выше — проблема не в платформе, а в поддержках или тяге отрыва. Модель осталась на плёнке.
Калибровка нуля
Самая частая причина у новых принтеров и после разборки. Порядок общий для большинства моделей:
- Снимите ванну, ослабьте винты платформы.
- Положите на экран лист обычной бумаги, опустите платформу в ноль из меню.
- Прижмите платформу рукой ровно к экрану и затяните винты в этом положении, сначала крест-накрест слегка, затем до конца.
- Проверьте: бумага должна протягиваться с заметным сопротивлением одинаково во всех углах.
- Сохраните ноль в меню (у некоторых принтеров — поднять на 0,1 мм и сохранить, по инструкции).
У принтеров с автокалибровкой по датчику давления этот шаг не нужен, но если датчик сбоит — проверьте, что под платформой нет застывшей смолы. Остатки смолы на экране или платформе при калибровке дают перекос.
Засветка нижних слоёв
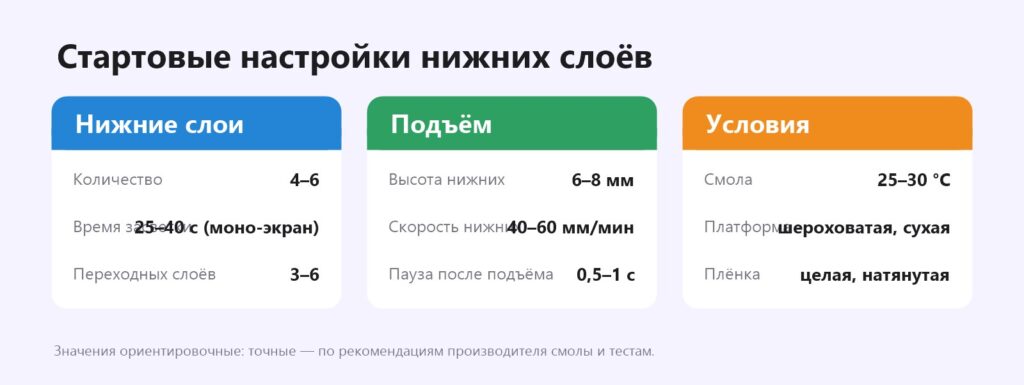
Для монохромных экранов типичное время нижних слоёв — 25–40 секунд при 4–6 слоях. Если модель не держится, увеличьте время на 5–10 секунд — это первый шаг после калибровки. Слишком долгая засветка тоже вредна: основание сильно «расплывается» и его тяжело снять, а модель может начать прилипать к плёнке сильнее. Для точного подбора используйте тестовые модели калибровки экспозиции. Калибровка экспозиции.
Платформа
- Гладкая. Новые и долго используемые платформы бывают отполированы. Зашкурьте рабочую поверхность наждачкой P120–P180 круговыми движениями до матовой, затем промойте спиртом. Многие современные платформы уже идут с лазерной насечкой — их не шкурят.
- Жирная. Отпечатки пальцев, остатки смолы, следы смазки. Протрите изопропиловым спиртом и дайте высохнуть.
- Поцарапанная или с застывшей смолой. Застывшие пятна снимают пластиковым шпателем; металлическим аккуратно, не повреждая плоскость.
Температура смолы
Зимой в неотапливаемой мастерской смола становится вязкой: она хуже растекается под платформой, медленнее затвердевает и сильнее «держится» за плёнку. Рабочий диапазон большинства смол — 25–30 °C. Прогрейте помещение или используйте нагреватель ванны или обогрев камеры. Фотополимер зимой.
Скорость подъёма и плёнка
На первых слоях площадь контакта с плёнкой максимальная, и сила отрыва велика. Медленный подъём нижних слоёв (40–60 мм/мин) и пауза перед подъёмом снижают нагрузку. Ослабленная или помутневшая плёнка FEP «тянет» модель сильнее — её натягивают или меняют. Плёнка FEP.
Пошаговая проверка
- Проверьте экран: в меню есть тест засветки — должна появиться чёткая картинка во всю площадь.
- Откалибруйте ноль по бумаге.
- Очистите и обезжирьте платформу, при гладкой поверхности — зашкурьте.
- Прогрейте смолу до 25 °C и перемешайте её в ванне.
- Увеличьте время нижних слоёв на 5–10 с и замедлите подъём.
- Напечатайте небольшую тестовую модель прямо на платформе.
Частые вопросы
Почему модель из смолы не прилипает к платформе?
Неверный ноль, мало засветки нижних слоёв, гладкая или жирная платформа, холодная смола.
Сколько засвечивать нижние слои?
Обычно 25–40 секунд для монохромного экрана, 4–6 слоёв; точнее — по смоле и тестам.
Нужно ли шкурить платформу?
Если она гладкая — да, P120–P180 до матовой поверхности. Платформы с насечкой не шкурят.
Влияет ли температура в комнате?
Да, ниже 20 °C смола вязкая и хуже держится. Нужно 25–30 °C.
Почему на плёнке осталась тонкая корка?
Засветки хватило на слой у плёнки, но не на сцепление с платформой: увеличьте время нижних слоёв и проверьте ноль.
Как проверить экран?
Запустите тест засветки из меню принтера: картинка должна быть чёткой по всей площади.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку