Ювелирная 3D-печать: выжигаемые смолы и литьё украшений
Как 3D-печать используется в ювелирном деле: моделирование колец и подвесок, печать мастер-моделей выжигаемой (литьевой) смолой, литьё по выплавляемым моделям — гипс, выжиг, заливка металла. Требования к принтеру, настройки, поддержки, типичные ошибки и сервисы литья.
Коротко: в ювелирном деле 3D-печать используют для мастер-моделей: украшение моделируют, печатают на фотополимерном принтере выжигаемой (литьевой) смолой, затем отливают в металле по выплавляемым моделям: модель формуют в гипсовую массу, выжигают в печи и заливают серебро, золото или бронзу. Нужен принтер с маленьким пикселем, слой 0,025–0,05 мм и строгое соблюдение режима засветки и выжига из инструкции смолы — иначе на отливке будут дефекты. Ниже — весь путь от модели до украшения, требования и типичные ошибки.
Путь украшения
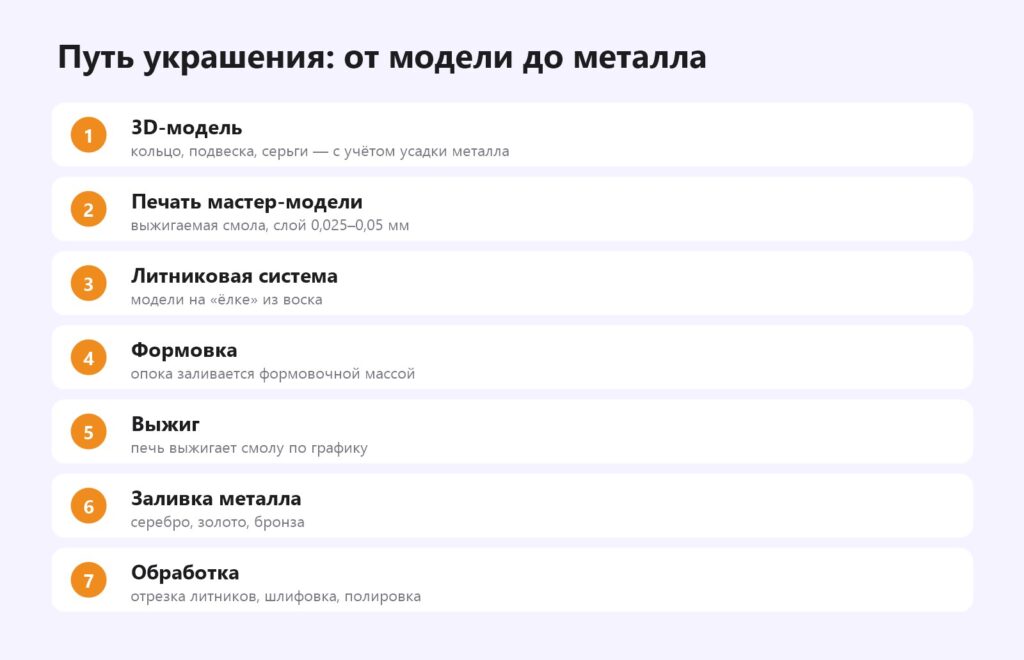
Моделирование
- Специализированные программы для ювелиров (например, на базе Rhino с ювелирными плагинами), а также Blender, ZBrush и Nomad для органических форм. Скульптинг.
- Учитывайте размер кольца и толщину шинки; минимальная толщина стенок — по рекомендациям литейщика.
- Закладывайте усадку металла при литье (обычно небольшие проценты — уточните у литейщика).
Печать мастер-модели
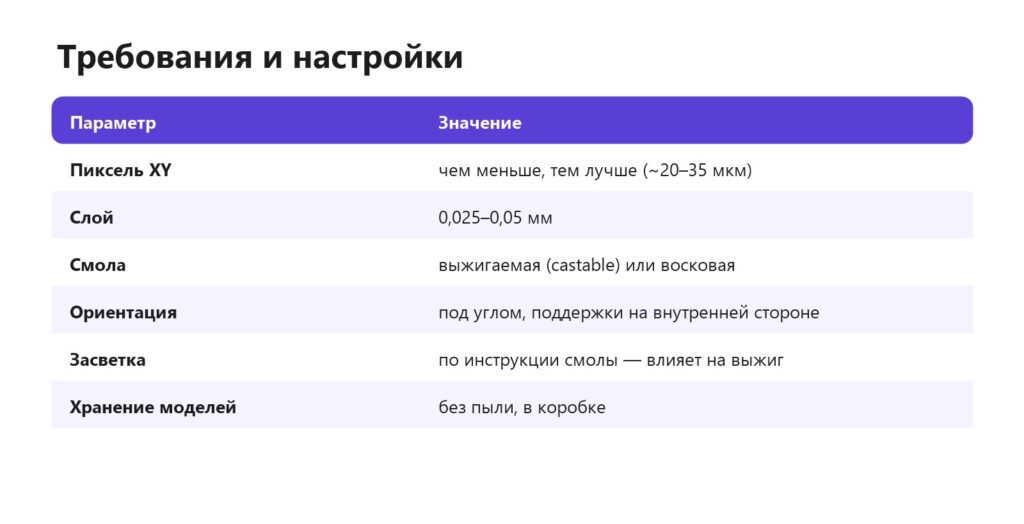
- Принтер — LCD или DLP с маленьким пикселем, стабильной засветкой и подогревом смолы. Выбор фотополимерного принтера, DLP, SLA и LCD.
- Смола — выжигаемая (castable) или восковая: выгорает без зольного остатка. Обычные смолы для литья не подходят.
- Ориентация и поддержки — поддержки на внутренней стороне кольца или в местах, которые потом легко обработать. Поддержки для смолы.
- Экспозиция — калибровка обязательна: мелкие детали и посадки камней. Калибровка экспозиции.
- Постобработка — промывка и засветка строго по инструкции смолы: от неё зависит поведение при выжиге. Промывка и засветка.
Литьё
- Модели крепят к восковой «ёлке» (литниковой системе).
- Ёлку ставят в опоку и заливают формовочной массой (вакуумирование убирает пузыри).
- Выжиг в печи по графику производителя смолы: модель выгорает, оставляя полость.
- Заливка металла (центробежное или вакуумное литьё).
- Формовочную массу размывают, изделия отрезают от литников, обрабатывают и полируют.
Литьё требует специального оборудования — его обычно заказывают в литейных мастерских. Мастер-модели можно печатать самостоятельно.
Типичные ошибки
| Дефект на отливке | Вероятная причина |
|---|---|
| Шероховатость, раковины | неправильный выжиг, остаток золы, недосвеченная смола |
| Трещины формы | смола расширяется при выжиге — график выжига, тип смолы |
| Недолив тонких мест | слишком тонкие стенки, литниковая система |
| Потеря деталей | недосвет, неточная экспозиция |
Другие применения
- Примерочные модели из обычной смолы — показать клиенту форму.
- Мастер-модели для резиновых форм — серийное литьё в воск.
- Стоматология использует похожий процесс для каркасов. 3D-печать в медицине.
Читайте также: бижутерия на 3D-принтере.
Частые вопросы
Что такое выжигаемая смола?
Фотополимерная смола для мастер-моделей, которая выгорает в печи без зольного остатка.
Можно ли отлить кольцо по обычной смоле?
Обычно нет: она оставляет золу и может разрушить форму. Нужна литьевая смола.
Какой слой для ювелирной печати?
0,025–0,05 мм.
Какой принтер нужен ювелиру?
Фотополимерный с маленьким пикселем XY, стабильной засветкой и подогревом смолы.
Нужно ли своё литейное оборудование?
Не обязательно: мастер-модели печатают сами, а литьё заказывают в мастерской.
Почему отливка шероховатая?
Чаще всего из-за неправильного выжига или недосвеченной смолы.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку