Поддержки для фотополимерной печати: ориентация, островки, ручная расстановка
Как правильно ставить поддержки для смолы: почему модель висит вниз головой, наклон 30–45°, «островки» и как их найти, лёгкие, средние и тяжёлые поддержки, контактная точка, подложка (raft), ручная расстановка в Chitubox и Lychee, пример, типичные ошибки и как снимать поддержки без следов.
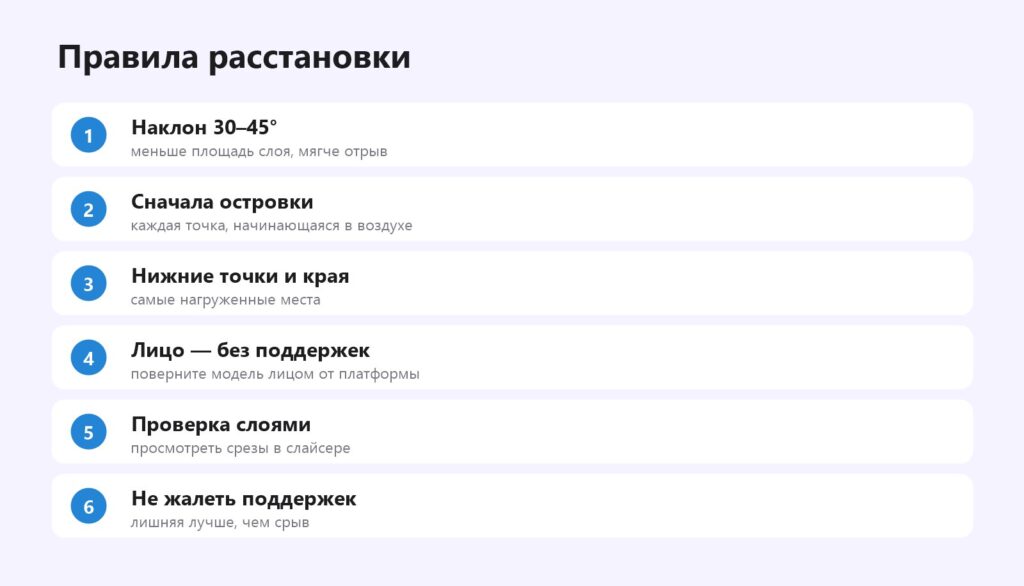
Коротко: на фотополимерном принтере модель печатается вверх ногами и висит на платформе, поэтому поддержки нужны почти всегда. Главные правила: наклоните модель на 30–45° (меньше площадь слоя, мягче отрыв), сначала поддержите все «островки» — точки, которые начинаются в воздухе, затем нижние точки и края, лицо и мелкие детали развернуть от платформы. Поддержки бывают лёгкие, средние и тяжёлые — по диаметру контакта. Автоматика Chitubox и Lychee даёт хорошую основу, но ручная проверка обязательна. Ниже — устройство поддержки, ориентация, островки, типы, ручная расстановка, пример, ошибки и снятие.
Почему поддержки так важны
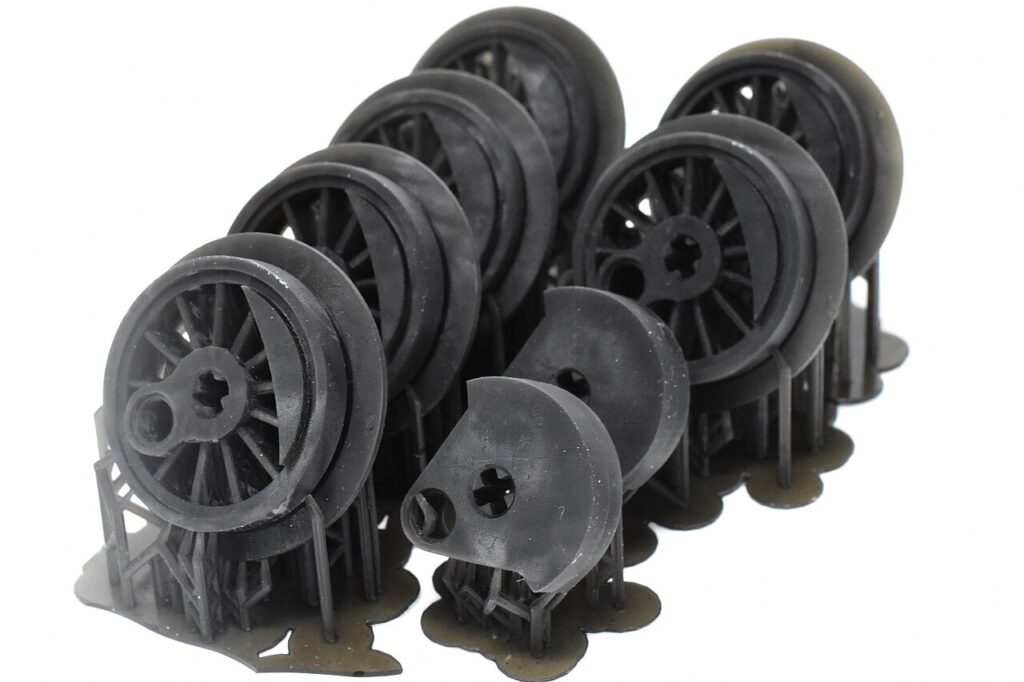
При каждом слое модель «отрывается» от плёнки на дне ванночки — с силой, которая растёт вместе с площадью слоя. Модель висит на платформе вниз головой, и всё, что ниже уже напечатанной части, держится только на поддержках. Если часть модели начинается в воздухе (подбородок, пальцы, кончик меча), её не на что «повесить» — она прилипнет к плёнке и останется в ванне. Если поддержек мало или они тонкие, сила отрыва отломает часть модели или оторвёт её целиком. Подробно о процессе — как печатать на фотополимерном принтере.
Из чего состоит поддержка
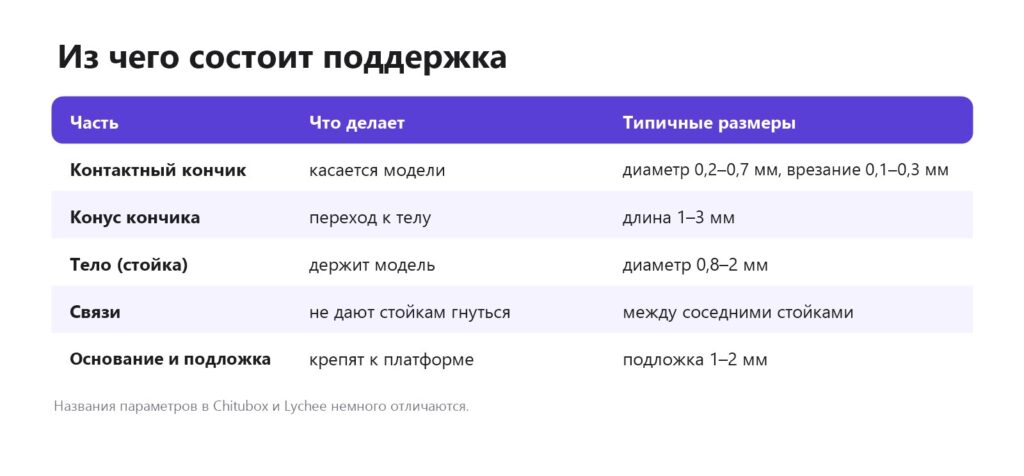
Самый важный параметр — контактный кончик. Чем он тоньше, тем меньше след на модели, но тем слабее удержание. Кончик немного «врезается» в модель (на 0,1–0,3 мм) — так контакт надёжнее. Связи между соседними поддержками превращают отдельные стойки в жёсткую решётку: без них длинные тонкие поддержки гнутся при отрыве и модель смещается.
Ориентация
- Наклон 30–45° по двум осям — площадь каждого слоя меньше, отрыв плавнее.
- Видимая сторона (лицо, грудь) — вверх, от платформы: поддержки окажутся на спине.
- Полости — так, чтобы не образовывались «чаши», где собирается смола (эффект присоски). Полые модели.
- Тонкие длинные элементы (копьё, меч, антенна) — по возможности ближе к вертикали: так они печатаются на меньшем числе поддержек и меньше гнутся.
- Высота — подъём над платформой 5–8 мм: место для поддержек и для того, чтобы подложку можно было отделить.
Островки
Островок — участок, который появляется в слое без связи с предыдущими слоями. Lychee и Chitubox подсвечивают их автоматически («Islands detection»). Каждый островок должен получить поддержку в самой нижней точке. Если островок — длинный край (например, нижний край плаща), поддержки ставят вдоль него через 2–4 мм.
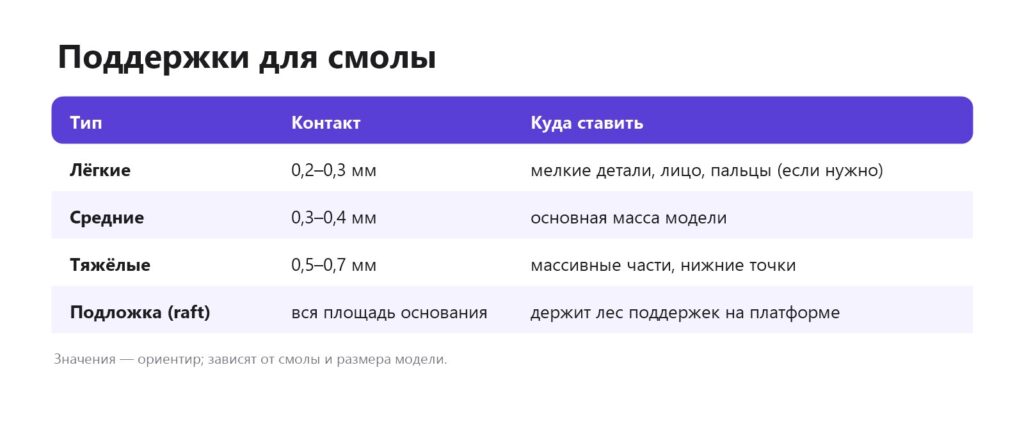
Типы поддержек
Правила расстановки
Сила отрыва и где она максимальна
Поддержки работают не одинаково на всей высоте модели. Самая большая нагрузка приходится на слои с наибольшей площадью: например, при печати бюста — на уровень плеч, при печати фигурки — на уровень плаща или широкого основания. В этих слоях модель тянет вниз сильнее всего, и именно здесь чаще всего отрываются поддержки. Поэтому при ручной правке посмотрите в срезах, где площадь слоя максимальна, и усильте поддержки под этой зоной. Ещё лучше — повернуть модель так, чтобы таких «широких» слоёв не было: наклон превращает большую площадь в несколько маленьких.
Присоски и чаши
Любая замкнутая полость, открытая в сторону плёнки, — шлем, чаша, внутренняя сторона ладони, — при каждом подъёме создаёт вакуум. Он тянет модель вниз с огромной силой и может сорвать её с поддержек даже при идеальной расстановке. Lychee умеет находить такие места автоматически. Решения: развернуть модель, чтобы чаша смотрела «открытой» стороной вверх; добавить маленькое отверстие в дне чаши; сделать модель полой с дренажем. Модель осталась на плёнке.
Поддержки для разных смол
- Стандартная смола — классические параметры, как в таблице выше.
- ABS-подобная и «прочные» смолы — вязче, сила отрыва выше: поддержки на ступень толще и чаще. ABS-подобная смола.
- Гибкие смолы — модель гнётся при отрыве, поддержки нужны толще и гуще, а сами детали ориентируют так, чтобы слой был минимальным. Гибкая смола.
- Водосмываемые смолы — часто более хрупкие после засветки: поддержки снимают особенно аккуратно и до засветки. Водосмываемая смола.
- Прозрачные смолы — следы поддержек особенно заметны, ставьте их на невидимые стороны. Прозрачная смола.
Плотность поддержек
Автоподдержки обычно ставят точки по сетке с заданной плотностью. Слишком редкая сетка — модель провисает между точками и на поверхности появляются «волны». Слишком густая — много следов и долгая обработка. Ориентир для фигурок — расстояние между соседними контактами 2–4 мм на нависающих поверхностях. На крутых участках (почти вертикальных) поддержки почти не нужны — там модель опирается на собственные предыдущие слои.
Автоматически или вручную
- Поставьте модель под наклоном и поднимите над платформой на 5–8 мм.
- Запустите автоподдержки (средняя плотность).
- Найдите островки, добавьте поддержки вручную.
- Удалите поддержки с лица и видимых мест, если модель держится иначе.
- Добавьте тяжёлые поддержки под массивные части и связи между длинными стойками.
- Проверьте срезы слой за слоем.
Инструкции к программам — Chitubox, Lychee Slicer. Готовые модели часто продаются «пресаппортированными» — с проверенными поддержками от автора. Попробуйте, например, бесплатные миниатюры с готовыми поддержками от VogMan: Orc Warrior of Vogland и Orc Mage of Vogland (CC BY-NC-ND) — по ним видно, как опытный автор расставляет поддержки.
Подложка и основание
Подложка (raft) — плоская пластина толщиной 1–2 мм, на которой «растут» все поддержки. Она прилипает к платформе гораздо надёжнее, чем отдельные тонкие стойки, и после печати снимается целиком вместе с поддержками. Удобна подложка с фаской по краю — её легче поддеть шпателем. Без подложки модели печатают редко: только плоские детали прямо на платформе, например медали или таблички, где нижняя сторона не видна. Если подложку трудно снять, проверьте засветку нижних слоёв — её избыток вжимает подложку в платформу. Смола не прилипает к платформе.
Порядок проверки перед печатью
- Включите обнаружение островков — все ли отмечены поддержками.
- Пролистайте срезы снизу вверх: на каждом слое не должно быть «висящих» участков.
- Найдите слои с наибольшей площадью и проверьте, достаточно ли под ними поддержек.
- Проверьте, нет ли замкнутых чаш, открытых к плёнке.
- Убедитесь, что поддержки соседних моделей на платформе не задевают друг друга.
- Посмотрите на видимые поверхности — нет ли там лишних контактов.
Эта проверка занимает 2–3 минуты, а неудачная печать — часы и испорченную смолу. Со временем она станет привычкой, а количество срывов сократится до редких случаев.
Пример: фигурка с мечом
Фигурка воина 75 мм с длинным мечом в вытянутой руке. Ориентация: наклон 35° назад, лицо вверх, меч почти вертикально вниз к платформе. Автоподдержки средние — 140 точек. Проверка островков нашла 6 мест: кончик меча, пальцы левой руки, нижний край плаща (три точки), носок сапога. Добавлены лёгкие поддержки на пальцы и кончик меча, ряд средних вдоль края плаща с шагом 3 мм, четыре тяжёлые под торс. Удалено 9 поддержек с лица и груди. Длинные стойки под плащом связаны перемычками. Печать прошла без отрывов, следы остались только на спине и подошвах.
Поддержки для разных моделей
- Миниатюры 28–32 мм — лёгкие поддержки, наклон 30–45°, 50–150 точек. Главное — пальцы, оружие и края одежды.
- Бюсты — наклон назад 15–30°, тяжёлые поддержки под плечами и затылком, полость с дренажем.
- Механические детали — ориентация так, чтобы точные поверхности и посадочные отверстия не касались поддержек; иногда лучше печатать прямо на платформе без наклона, если деталь плоская.
- Ювелирные мастер-модели — поддержки только на внутреннюю сторону кольца или в места, которые потом обработают; очень тонкие кончики. Ювелирная печать.
- Крупные статуи — тяжёлые поддержки и связи, полость, часто деление на части. Крупные модели из смолы.
Типичные ошибки
| Ошибка | Последствие |
|---|---|
| Модель плашмя на платформе | большие слои, срывы, деформации |
| Пропущенный островок | «блин» на плёнке, дефект модели |
| Слишком толстый контакт на мелочи | сломанные детали при снятии |
| Слишком тонкие поддержки на массивной модели | модель упала |
| Нет подложки | поддержки оторвались от платформы |
| Длинные стойки без связей | гнутся, модель смещается, слои сдвигаются |
Снятие поддержек
- Удобнее до засветки, пока смола чуть мягче; можно в тёплой воде.
- Кусачками у самой поверхности, не отламывая рывком — так можно выломать кусок модели.
- Тонкие детали держите пальцами у места реза, чтобы не сломать их.
- Следы — шлифовка P400–P1000, мокрая, в маске. Шлифовка, как убрать следы поддержек.
Общие правила поддержек для FDM — поддержки в 3D-печати.
Видео по теме
- Поддержки, печать, обработка: всё о поддержках в Chitubox — канал VtM Art.
- Выставление поддержек в Chitubox Pro — канал Layered Chaos.
- Распространённые проблемы фотополимерной печати — канал 3D Soha.
- Как снять поддержки с модели — канал Tiny Furniture.
Частые вопросы
Под каким углом ставить модель на смоле?
30–45° — так меньше площадь слоя и мягче отрыв.
Что такое островки?
Участки модели, которые начинаются в воздухе. Каждый нужно поддержать.
Можно ли печатать смолой без поддержек?
Только плоские детали прямо на платформе. Фигуркам поддержки нужны почти всегда.
Как убрать поддержки без следов?
До засветки, кусачками у поверхности, затем мокрая шлифовка.
Нужна ли подложка?
Да, она надёжно держит поддержки на платформе.
Хватит ли автоподдержек?
Как основа — да, но островки и нагруженные места проверяйте вручную.
Сколько поддержек нужно миниатюре?
Обычно от 50 до 150 точек на миниатюру 28–32 мм. Важнее не число, а то, чтобы все островки и нижние точки были поддержаны.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку