Полые модели на фотополимерном принтере: толщина стенки и дренаж
Зачем делать модели полыми при печати смолой, какую толщину стенки выбрать, где и какого размера делать дренажные отверстия, как избежать «эффекта присоски», как промыть и засветить внутреннюю полость, закрыть отверстия, сколько смолы экономится и что делать, если модель треснула со временем.
Коротко: крупные модели на фотополимерном принтере делают полыми: это экономит смолу (иногда в разы), снижает нагрузку на плёнку и уменьшает риск срыва. Стандарт — стенка 2–3 мм и два дренажных отверстия 3–5 мм внизу модели, иначе внутри возникает вакуум («эффект присоски»), который рвёт модель и плёнку, а в полости остаётся жидкая смола. После печати полость промывают спиртом, сушат и засвечивают изнутри, отверстия закрывают пробками из смолы. Ниже — сколько смолы экономится, как выбрать толщину стенки и место для отверстий, настройки в слайсерах, обработка, пример и что делать с трещинами.
Зачем делать модель полой
- Экономия смолы. Объём сплошной модели растёт как куб размера, а объём оболочки — как квадрат. Чем крупнее модель, тем больше выгода: у шара 100 мм полая версия требует в 6–7 раз меньше смолы.
- Меньше сила отрыва. На каждом слое засвечивается только кольцо стенки, а не всё сечение. Плёнка меньше растягивается, модель реже отрывается от поддержек. Плёнка FEP.
- Меньше внутренних напряжений. Смола при отверждении сжимается; в толстых сплошных моделях напряжения больше, и трещины появляются чаще. Трещины в моделях из смолы.
- Меньше вес. Крупная статуэтка не продавливает полку и не ломает тонкие детали собственным весом.
Мелкие миниатюры (до 5–6 см) обычно печатают сплошными: экономия минимальна, а промывать крошечную полость сложно. Для оценки расхода — сколько смолы нужно.
Сколько смолы экономится
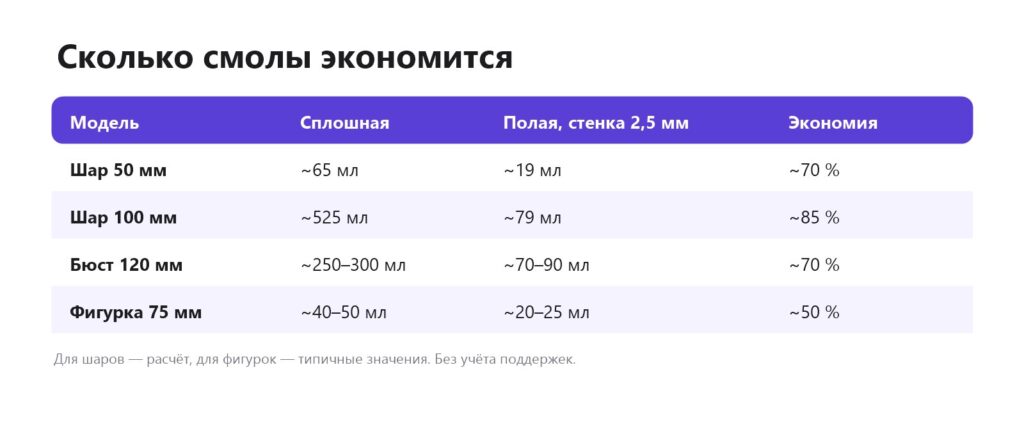
Расчёт для шара наглядно показывает принцип: объём сплошного шара диаметром 100 мм — около 525 мл, а оболочки толщиной 2,5 мм — около 79 мл. Для фигурок экономия меньше, потому что у них много тонких элементов (руки, оружие, плащ), которые и так почти целиком состоят из «стенки».
Правила
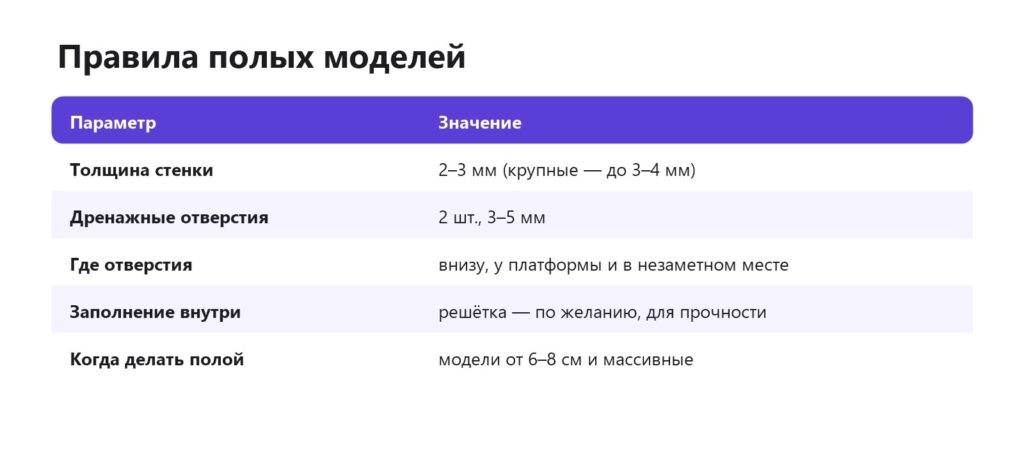
Толщина стенки
2–3 мм — стандарт для фигурок и бюстов 8–20 см из обычной смолы. Тоньше 1,5 мм стенка становится хрупкой и может треснуть при промывке или от внутреннего давления. Для крупных моделей (25 см и выше) и для хрупких стандартных смол берите 3–4 мм. Для ABS-подобных и «прочных» смол можно оставить 2 мм. ABS-подобная смола.
Эффект присоски
Полая модель без отверстий у платформы при каждом подъёме работает как присоска: в полости возникает разрежение, оно тянет плёнку и может оторвать модель или пробить плёнку. Поэтому хотя бы одно отверстие должно быть в самом нижнем слое полости со стороны платформы, второе — для притока воздуха и слива. Это правило относится и к сплошным моделям с чашеобразными формами — шлемам, чашам, вазам, открытым к плёнке. Детектор присосок в Lychee.
Где делать отверстия
- Ближе к платформе (по ориентации печати) — там, где полость начинается.
- В незаметном месте: под подставкой, на спине, под одеждой, в складках.
- Так, чтобы смола могла стечь и полость можно было промыть: отверстия на противоположных концах полости.
- Для моделей с несколькими отдельными полостями (руки, голова, туловище) — отверстия в каждой.
Решётка внутри
Некоторые слайсеры добавляют внутрь полости решётку (lattice). Она повышает прочность крупных моделей, но усложняет промывку: смола задерживается в ячейках. Для статуэток обычно хватает стенки без решётки.
В каких программах
- Chitubox — «Полость» (Hollow) и «Отверстие» (Dig Hole). Chitubox.
- Lychee Slicer — «Hollowing» и «Holes», есть детектор присосок. Lychee.
- Meshmixer — «Hollow» с отверстиями. Meshmixer.
- Фирменные слайсеры производителей принтеров.
Порядок в слайсере: сначала ориентация, затем полость, затем отверстия, затем поддержки. Если сделать отверстия до финальной ориентации, они могут оказаться не внизу.
Проверьте срезы перед печатью
После того как слайсер сделал полость и отверстия, пролистайте срезы снизу вверх. На каждом слое внутри стенки должна быть пустота, а в самых нижних слоях полости — видимое отверстие наружу. Если где-то полость «замкнулась» без выхода — это будущая присоска или ловушка для смолы. Заодно проверьте, что стенка нигде не стала тоньше заданной: на острых выступах (нос, пальцы, края плаща) слайсер может оставить их сплошными — это нормально, — а вот в местах резкого изгиба стенка иногда истончается. Проще всего исправить это небольшим увеличением толщины стенки.
Обработка полой модели
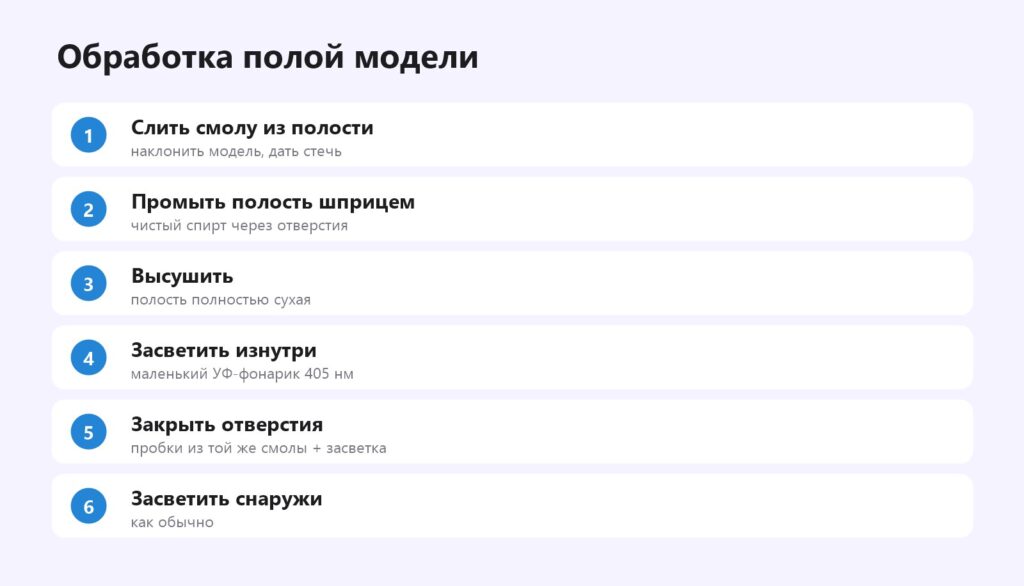
- Слейте смолу. Сразу после печати, ещё на платформе, наклоните модель отверстиями вниз над ванной — смола из полости стечёт обратно.
- Промойте полость. Шприцем с иглой без острия заливайте чистый изопропиловый спирт через одно отверстие, встряхивайте, сливайте через другое. 2–3 раза.
- Высушите. Продуйте полость грушей или компрессором и дайте модели высохнуть 1–2 часа. Остатки спирта в полости мешают засветке.
- Засветите изнутри. Маленький УФ-фонарик 405 нм через отверстия, 1–2 минуты на каждое.
- Закройте отверстия. Капля той же смолы и засветка фонариком, или заранее напечатанные пробки, вклеенные смолой. Зашлифуйте.
- Засветите снаружи как обычно, не пересвечивая.
Подробно о промывке и засветке — как мыть и засвечивать фотополимер, станция мойки и засветки.
Полость и ориентация
У полой модели ориентация влияет не только на поддержки, но и на то, как будет вести себя полость:
- Наклон 15–30° — стандарт для бюстов и статуй: площадь слоя меньше, а нижняя точка полости находится в одном месте, где удобно разместить отверстие.
- Купол полости вниз (к плёнке) — худший вариант: огромная «чаша», открытая к плёнке, и сильнейшая присоска. Если без этого не обойтись — отверстие обязательно в центре купола.
- Длинные полые элементы (руки, хвосты) — ориентируйте так, чтобы смола стекала из них к общей полости или к отдельному отверстию, а не застаивалась в «тупике».
- Внутренние поддержки: потолок полости тоже нависание. Слайсеры обычно учитывают это сами, но при стенке 2 мм и большом пролёте купол может провиснуть — проверьте срезы.
Чем закрыть отверстия
- Каплей смолы — для маленьких отверстий 2–3 мм. Подклейте изнутри кусочек скотча, залейте смолу, засветите, снимите скотч.
- Напечатанной пробкой — в некоторых слайсерах пробку можно напечатать вместе с моделью. Её вклеивают каплей смолы и засвечивают, затем зашлифовывают.
- Шпатлёвкой — если модель будут грунтовать и красить, отверстие можно закрыть модельной шпатлёвкой.
- Магнитом — отверстие в подошве удобно использовать как гнездо для магнита, если фигурка будет стоять на металлической подставке.
Безопасность при промывке полостей
Жидкая смола внутри полости — та же жидкая смола: она раздражает кожу и может вызвать аллергию. Работайте в нитриловых перчатках, сливайте смолу и спирт в отдельную ёмкость, не выливайте их в канализацию. Отработанный спирт со смолой засветите на солнце или УФ-лампой, чтобы смола затвердела, отфильтруйте осадок и только затем утилизируйте. Безопасность работы со смолой, утилизация смолы.
Нужно ли закрывать отверстия
Не обязательно. Если отверстия на подошве или под подставкой и полость хорошо промыта и засвечена, их можно оставить открытыми — так проще контролировать, что внутри не осталось жидкости. Закрывать стоит, если отверстия видны, если модель будут красить и мыть, или если её нельзя ставить на открытую сторону. Главное правило — никогда не закрывать полость, в которой осталась жидкая смола или спирт.
Пример: бюст 120 мм
Бюст высотой 120 мм из стандартной серой смолы. Сплошной вариант — 270 мл смолы и около 9 часов печати при слое 0,05 мм. В слайсере: наклон 20° назад, полость со стенкой 2,5 мм, два отверстия 4 мм — одно в основании плеча у платформы, второе в затылке под волосами. Расход упал до 82 мл, время — до 8 часов. После печати смолу слили, полость промыли спиртом шприцем трижды, сушили 2 часа, засветили изнутри фонариком по 90 секунд в каждое отверстие. Отверстие в затылке закрыли каплей смолы, отверстие снизу оставили. Через три месяца — без трещин.
Если модель треснула через время
Частая причина — жидкая смола в полости: она медленно полимеризуется, выделяет напряжения и разрывает модель через дни или недели. Другие причины — пересвет снаружи, долгое отмокание в спирте, слишком тонкая стенка и перепады температуры. Решение — тщательная промывка и засветка полости, умеренная засветка снаружи и ABS-подобные смолы для крупных моделей. Трещины в моделях из смолы.
Типичные ошибки
- Полость без отверстий. Присоска, отрыв модели, порванная плёнка и жидкая смола внутри.
- Отверстия сверху по ориентации печати. Вакуум всё равно возникает внизу полости.
- Одно маленькое отверстие. Смола и спирт не выходят: воздуху некуда заходить.
- Слишком тонкая стенка ради экономии. Модель трескается при промывке или через время.
- Закрыть отверстия, не просушив полость. Спирт внутри мешает засветке и разрушает модель изнутри.
Модели для пробы
Для первых экспериментов подходят крупные статуи и бюсты без тонких деталей, например Venus de Milo (автор Referentiel, CC BY) или Dragon bust (автор Onu_Heino, CC BY-NC-SA). Распечатайте одну и ту же модель сплошной и полой — и сравните расход и время. Ещё больше о крупных моделях — крупные модели из смолы.
Видео по теме
- Chitubox: всё о подготовке к печати и поддержках — канал VtM Art.
- How to Hollow Your 3D Model? Lychee Slicer Tutorial — официальный канал Lychee (англ.).
- Resin Printing Tips — Drainage Holes Explained — канал Mark Rhodes (англ.).
- Всё о токсичности фотополимерной печати — канал «Фигурошная».
Частые вопросы
Зачем делать модель полой?
Чтобы сэкономить смолу, уменьшить нагрузку на плёнку и риск срыва печати.
Какая толщина стенки у полой модели?
Обычно 2–3 мм, для крупных — до 3–4 мм.
Нужны ли дренажные отверстия?
Обязательно: без них возникает эффект присоски и в полости остаётся жидкая смола.
Какого размера дренажные отверстия?
3–5 мм, минимум два.
Как засветить полость изнутри?
Маленьким УФ-фонариком 405 нм через дренажные отверстия.
Почему полая модель треснула?
Чаще всего из-за неотмытой смолы внутри или пересвета.
С какого размера модель стоит делать полой?
Обычно с 6–8 см и для любых массивных моделей. Миниатюры 28–32 мм печатают сплошными.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку