Крупные модели из смолы: как печатать без отрывов и трещин
Как печатать крупные модели на фотополимерном принтере: полые модели и дренаж, ориентация и поддержки под большие сечения, разрезание на части и стыковка, скорость подъёма, температура смолы, расход, мойка и засветка больших деталей, склейка и шпаклёвка швов.
Коротко: крупные модели на фотополимерном принтере — это бюсты, статуэтки 20–40 см, детали косплея. Главные риски — отрыв от плёнки на больших сечениях, трещины через несколько дней и огромный расход смолы. Решения: полые модели со стенкой 1,5–2,5 мм и дренажными отверстиями, наклон и усиленные поддержки, медленный подъём и тёплая смола, разрезание на части по естественным линиям со стыковочными шипами. После печати — тщательная мойка полостей, засветка с перерывами и аккуратная склейка. Ниже — подробно.
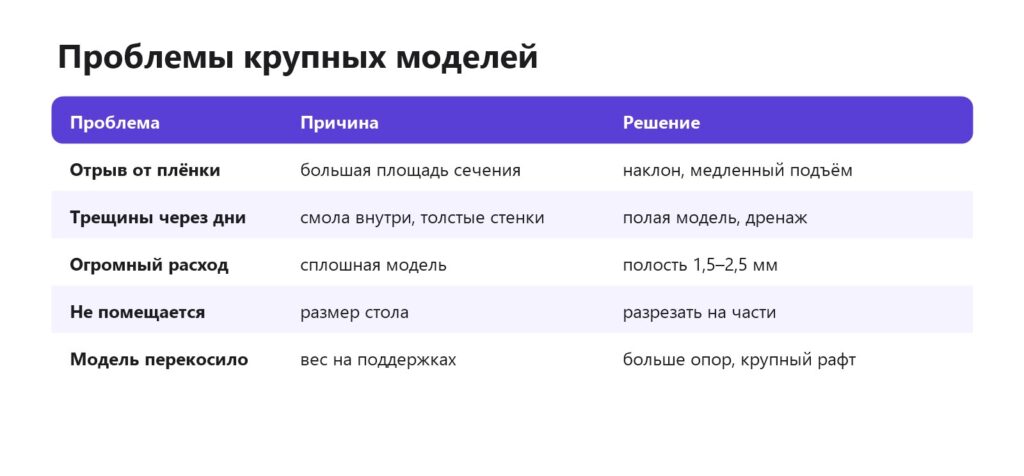
Проблемы крупных моделей
Полые модели
Сплошная модель высотой 20 см может расходовать сотни миллилитров смолы, а толстые сечения накапливают напряжения и трескаются. Полость со стенкой 1,5–2,5 мм экономит смолу в 2–3 раза и снижает риск трещин. Обязательно: дренажные отверстия 3–5 мм у основания (по отношению к печати) и в верхней части, чтобы смола вытекала, а воздух входил — иначе модель работает как присоска при отрыве от плёнки. Полые модели, трещины, расход смолы.
Ориентация и поддержки
Крупную модель наклоняют на 30–45°, чтобы площадь каждого слоя была меньше и сила отрыва — слабее. Поддержки под тяжёлыми частями делают толще и чаще; рафт — крупным, чтобы модель не «повело» от веса. Проверяйте «островки» — точки, которые начинаются в воздухе. Видимые стороны ориентируйте так, чтобы на них не было поддержек. Поддержки, модель осталась на плёнке.
Настройки печати
- Скорость подъёма — медленнее на слоях с большой площадью; двухступенчатый подъём.
- Пауза перед засветкой — 0,5–1 с, чтобы смола успела затечь.
- Температура смолы — 25–30 °C стабильно: за долгую печать холодная ночь может испортить модель. Фотополимер зимой.
- Запас смолы — залейте с запасом, чтобы не закончилась посреди печати.
- Слой — 0,05 мм обычно достаточно; 0,03 мм для крупной модели слишком долго.
Разрезание на части
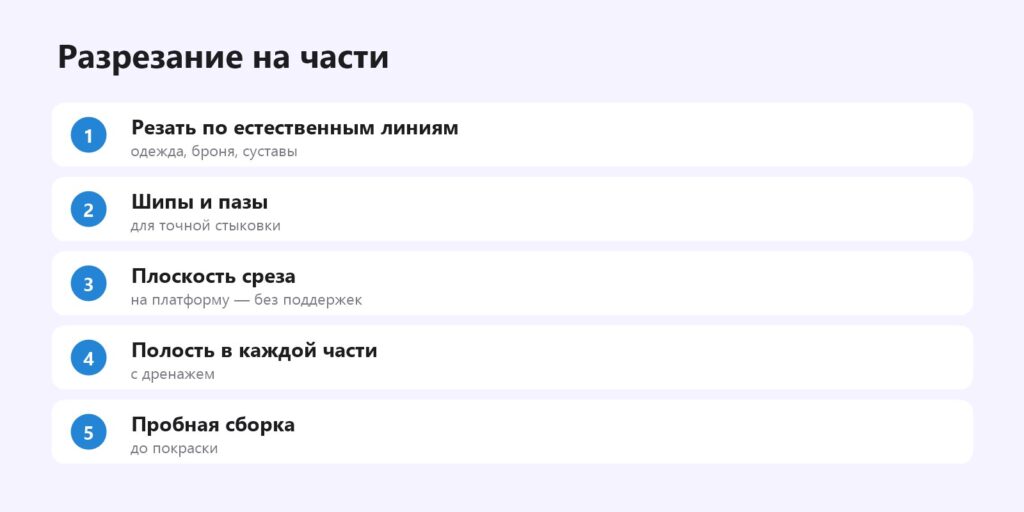
В слайсерах для смолы и в Meshmixer есть инструменты разрезания со стыковочными шипами. Разрез по линиям одежды, брони или суставов почти не виден после покраски. Части меньше — значит меньше риск отрыва, удобнее мойка и засветка, и можно печатать их параллельно на одной платформе. Chitubox, Meshmixer, сборка больших моделей.
Мойка и засветка
Полость промывают спиртом через дренажные отверстия — шприцем или встряхивая модель в закрытой ёмкости со спиртом. Сушат дольше обычного, переворачивая. Засвечивают в несколько приёмов с перерывами, чтобы модель не перегревалась, и поворачивают — крупная модель освещается неравномерно. Мойка и засветка, станция.
Склейка и швы
Части склеивают цианоакрилатом или эпоксидкой, совмещая шипы. Швы заполняют шпатлёвкой или той же смолой с засветкой УФ-фонариком, затем шлифуют. Дренажные отверстия заделывают каплей смолы и засвечивают. Чем склеить, шпатлёвка.
Время печати
На фотополимерном принтере время зависит от высоты модели, а не от её объёма: модель высотой 20 см при слое 0,05 мм — это 4000 слоёв, то есть 10–15 часов. Наклон увеличивает высоту и время, но снижает риск отрыва — это разумный компромисс. Если части модели невысокие, их выгодно печатать одновременно на одной платформе.
FDM или смола для крупного
Для очень крупных и простых по форме моделей FDM быстрее и дешевле. Смолу выбирают, когда важны мелкие детали — лица, фактура, тонкие элементы. Часто комбинируют: основание и крупные части на FDM, детализированные — на смоле. Фотополимер или FDM.
Пример: бюст высотой 20 см
Бюст делают полым со стенкой 2 мм, разрезают на голову и плечи по линии воротника, добавляют стыковочные шипы. Каждая часть наклонена на 35°, поддержки средние, под подбородком — усиленные. Дренажные отверстия — в нижней части каждой детали. Печать — около 10 часов на две части одновременно, смола подогрета. После мойки полостей шприцем и засветки части склеены эпоксидкой, шов зашпатлёван. Расход — около 150 мл вместо 400 мл у сплошной модели. Фигурки.
Частые вопросы
Нужно ли делать крупные модели полыми?
Да, со стенкой 1,5–2,5 мм и дренажом.
Почему крупная модель отрывается?
Большая площадь сечения и сильный отрыв от плёнки — наклон и медленный подъём.
Где делать дренажные отверстия?
У основания и в верхней части полости.
Стоит ли разрезать модель на части?
Да, если она большая — по естественным линиям со шипами.
Как мыть полость?
Спиртом через дренажные отверстия, шприцем или встряхиванием.
Чем склеить части?
Цианоакрилатом или эпоксидкой.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку