Гибкая смола для фотополимерного принтера: печать и применение
Гибкие и эластичные смолы позволяют печатать на фотополимерном принтере прокладки, мягкие детали, прототипы резиновых изделий, а в смеси со стандартной смолой — делают модели менее хрупкими. Разбираем твёрдость по Шору, настройки засветки и поддержек, мойку, засветку и ограничения.
Коротко: гибкие и эластичные смолы после засветки ведут себя как резина: гнутся, сжимаются и возвращают форму. Твёрдость — от мягких 40A–60A до упругих 70A–90A по Шору. Их используют для прокладок, уплотнений, мягких кнопок, ручек, прототипов резиновых изделий. Печать сложнее стандартной: нужны больше экспозиции, медленный подъём с паузами и более толстые и частые поддержки — мягкая модель прогибается при отрыве от плёнки. Мыть — коротко, засвечивать — по инструкции. Отдельное популярное применение — добавка 10–30 % гибкой смолы в стандартную, чтобы миниатюры были менее хрупкими. Ниже — подробно.
Виды гибких смол
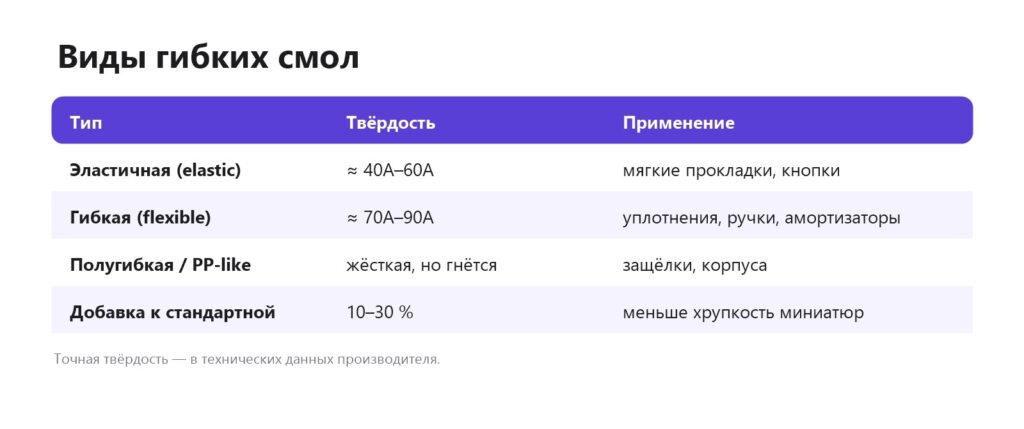
Производители используют разные названия: «Flexible», «Elastic», «Rubber-like», «TPU-like». Ориентируйтесь на твёрдость по Шору и удлинение при разрыве. Гибкие смолы не так прочны на разрыв и истирание, как печатный TPU на FDM-принтере, поэтому для деталей, которые постоянно трутся или сильно растягиваются, часто лучше подходит FDM. TPE или TPU, фотополимер или FDM.
Особенности печати
Экспозиция
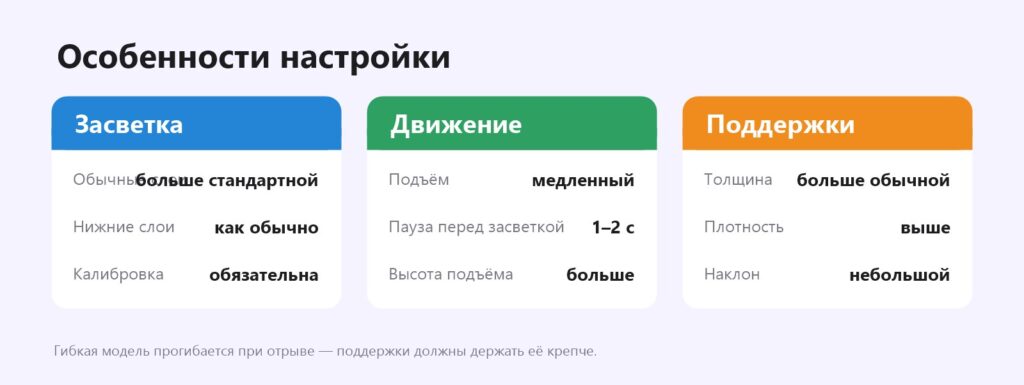
Гибкие смолы обычно требуют больше времени засветки обычных слоёв, чем стандартные. Слишком мало — модель получается липкой, слабой, слои расходятся. Слишком много — мелкие детали «заплывают». Калибровка тестовой моделью обязательна. Калибровка экспозиции.
Отрыв от плёнки
Мягкая модель при подъёме растягивается вместе с плёнкой, а затем «отщёлкивается» — на модели появляются полосы и смещения, а тонкие части отрываются. Решения: медленный подъём, пауза перед засветкой 1–2 секунды, увеличенная высота подъёма, наклон модели для уменьшения площади слоя. Полосы на моделях из смолы, модель осталась на плёнке.
Поддержки
Поддержки из гибкой смолы тоже гибкие и плохо держат модель. Делайте их толще и чаще обычного, с более широкими основаниями. Удаляйте до засветки, пока они мягкие, — ножницами. Поддержки для фотополимера.
Мойка и засветка
Изопропиловый спирт заставляет гибкую смолу набухать. Мойте быстро — 1–3 минуты, — а затем дайте модели полностью высохнуть: после испарения спирта она вернёт размеры. Засвечивайте по рекомендации производителя; многие гибкие смолы набирают окончательные свойства только после полной засветки и иногда — прогрева. Недосвеченная модель остаётся липкой. Как мыть и засвечивать.
Смесь со стандартной смолой
Популярный приём среди тех, кто печатает миниатюры: добавить 10–30 % гибкой смолы в стандартную или ABS-like. Модель остаётся твёрдой и детализированной, но становится заметно менее хрупкой: мечи и копья не ломаются при снятии поддержек, фигурки переживают падения. Время засветки при этом растёт — откалибруйте смесь заново. Тщательно перемешивайте и используйте смолы одного производителя, чтобы избежать несовместимости. ABS-like смола, настольные миниатюры.
Применение
- Прокладки и уплотнения нестандартной формы — для ремонта и прототипов.
- Мягкие кнопки и накладки для корпусов электроники. Корпуса.
- Прототипы резиновых изделий — проверить форму перед заказом пресс-формы.
- Мягкие элементы моделей — шины, щупальца, растения.
- Демпферы для небольших механизмов.
Ограничения
- Гибкие смолы со временем на свету могут твердеть и терять эластичность — храните изделия в темноте или покрывайте защитным слоем.
- Прочность на разрыв ниже, чем у литых резин и печатного TPU.
- Липкость поверхности при недостаточной засветке.
- Дороже стандартной смолы.
Проектирование гибких деталей
Гибкость детали зависит не только от смолы, но и от формы. Тонкие стенки и рёбра гнутся легче, толстые — работают как жёсткая резина. Для прокладок закладывайте сжатие 15–25 % от толщины: прокладку толщиной 2 мм проектируйте под зазор около 1,6 мм. Острые внутренние углы в гибких деталях становятся местом разрыва — скругляйте их. Если нужна мягкая деталь с жёстким креплением, удобнее напечатать жёсткую часть стандартной смолой отдельно и соединить, чем пытаться сделать всё из одного материала. Проектирование для 3D-печати.
Безопасность
Как и любая жидкая смола, гибкая требует перчаток и проветривания. Изделия из обычной гибкой смолы не предназначены для контакта с кожей длительное время и с пищей, если производитель прямо не указал иное. Безопасность.
Частые вопросы
Можно ли печатать резиновые детали на фотополимерном принтере?
Да, гибкими и эластичными смолами.
Какая твёрдость у гибкой смолы?
От 40A до 90A по Шору в зависимости от марки.
Почему гибкая модель печатается с полосами?
Она растягивается при отрыве от плёнки — нужен медленный подъём и пауза.
Сколько гибкой смолы добавлять в стандартную?
Обычно 10–30 %.
Почему модель липкая?
Недосвет — увеличьте экспозицию или дозасветку.
Сколько мыть гибкую смолу?
1–3 минуты, затем полностью высушить.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку