
Идеальный первый слой 3D-печати: как выглядит и как настроить
Первый слой определяет успех всей печати. Разбираем, как выглядит правильный первый слой и типичные ошибки, порядок настройки: чистый стол, калибровка, Z-offset, температура, скорость и ширина линии первого слоя, тест-квадраты и что делать, если первый слой неровный в разных частях стола.
Коротко: правильный первый слой — ровная гладкая поверхность, где линии слегка приплюснуты и сливаются друг с другом без щелей и без гребней. Если линии круглые и отдельные — сопло слишком высоко; если слой прозрачный, с бороздами — слишком низко. Порядок настройки: чистый стол (вода с моющим средством), калибровка стола, Z-offset по тестовому квадрату прямо во время печати, правильная температура стола, первый слой медленно (20–30 мм/с), чуть шире обычного и без обдува. Около 80 % неудачных печатей ломаются именно на первом слое — 15 минут настройки окупаются сразу. Ниже — как читать первый слой, тест с пошаговой подстройкой, настройки в слайсерах и разбор неровностей по столу.
Почему первый слой так важен
Первый слой — фундамент. Он держит модель на столе всю печать, задаёт точность нижней поверхности и размеров (слоновья нога рождается здесь же) и определяет, оторвётся ли модель через три часа. Плохой первый слой нельзя «исправить» верхними слоями: дефекты только накапливаются. Поэтому опытные печатники смотрят первые 2–3 минуты каждой печати — этого хватает, чтобы остановить заведомо неудачную.
Как читать первый слой
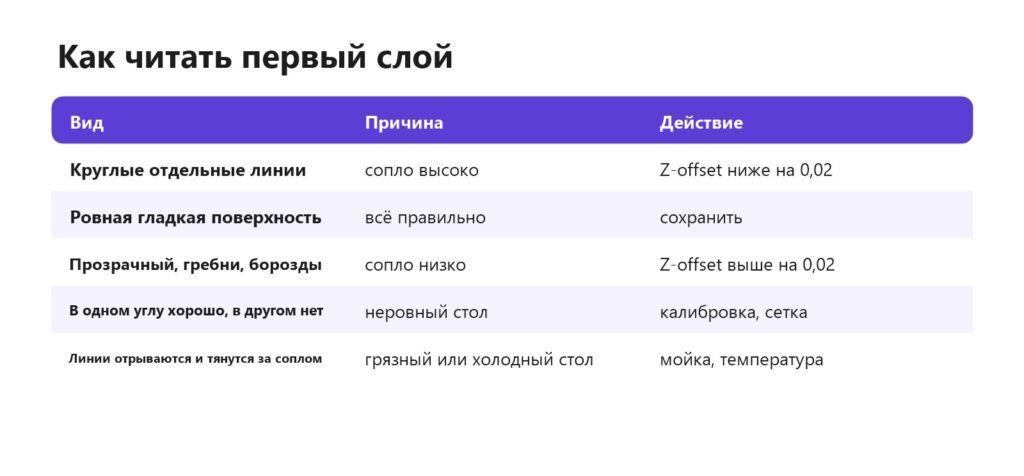
- Сопло высоко. Линии лежат «верёвочками», между ними видны щели или стол. Квадрат легко отклеивается целиком, линии расползаются. Опустите Z-offset на 0,02–0,03 мм.
- Правильно. Поверхность сплошная, матовая или полуглянцевая, линии различимы, но слиты. По краю нет валика. Ногтем квадрат не поддевается без усилия.
- Сопло низко. Слой тонкий, местами прозрачный, на поверхности борозды и гребни — сопло «пашет» пластик. Экструдер может щёлкать. Поднимите Z-offset.
Проведите пальцем по готовому квадрату: гладко — отлично; чувствуются отдельные «нитки» — высоко; шероховатые гребни — низко. Хорошая подсказка — сфотографировать квадрат на телефон крупным планом: щели и гребни видно лучше, чем глазом.
Порядок настройки
- Чистый стол. Снимите пластину и помойте тёплой водой со средством для посуды, вытрите бумажным полотенцем. Спирт удобен между мойками, но жир с пальцев лучше снимает именно моющее средство. Уход за PEI.
- Прогрев. Нагрейте стол и сопло до рабочих температур и подождите 5 минут: стол слегка выгибается при нагреве, и калибровка «на холодную» отличается.
- Выравнивание стола и сетка. Механически выровняйте стол, затем постройте сетку датчиком, если он есть. Калибровка стола, автокалибровка.
- Z-offset на ходу по тестовому квадрату — самый точный способ. Z-offset.
- Температура стола под пластик. Температура стола.
- Настройки первого слоя в слайсере (ниже).
Тест первого слоя по шагам
- Скачайте тест первого слоя (квадраты по углам и в центре, толщина один слой) или нарисуйте квадрат 60×60×0,2 мм в Tinkercad. Тестовые модели.
- Запустите печать и сразу откройте на экране «Настроить» → «Z-offset» (Babystep Z, «Смещение Z»).
- Пока печатается первый квадрат, меняйте значение шагом 0,01–0,02 мм и смотрите на новые линии — реакция видна через 5–10 секунд.
- Найдите значение, при котором поверхность сплошная и гладкая. Сохраните: в Marlin — «Сохранить настройки» (M500), в Klipper —
Z_OFFSET_APPLY_PROBEиSAVE_CONFIG, у фирменных принтеров — по инструкции. - Сравните квадраты в углах: если один хуже других — нужна калибровка стола, а не Z-offset.
Повторяйте тест после замены сопла, пластины, датчика и при переходе на другой пластик.
Настройки первого слоя
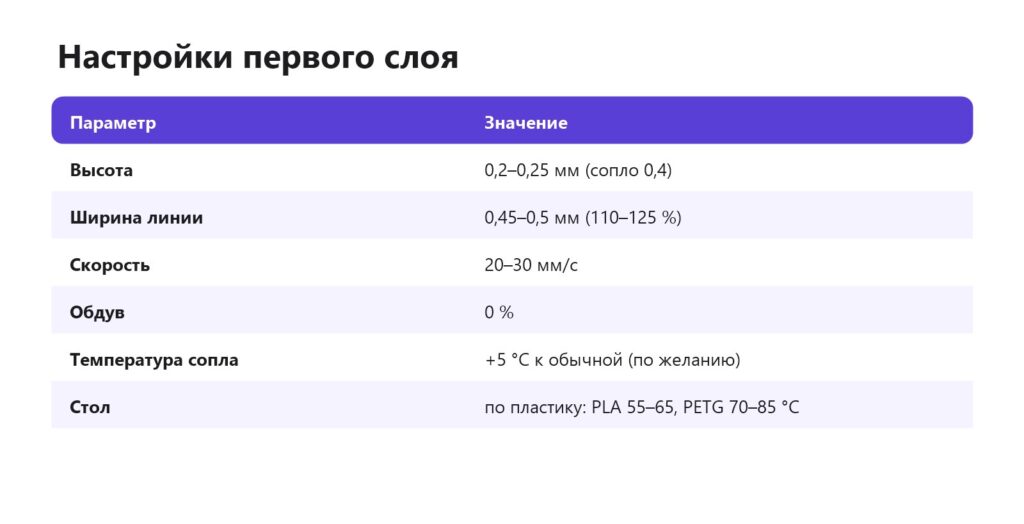
- Orca Slicer, Bambu Studio: «Качество» → высота начального слоя и ширина линии начального слоя; «Скорость» → «Первый слой»; настройки материала → «Без обдува первых N слоёв»; температуры «начального слоя» в материале.
- Cura: «Высота первого слоя», «Ширина линии первого слоя», «Скорость первого слоя», «Начальная скорость вентилятора» = 0, «Температура печати первого слоя».
- PrusaSlicer: «Высота первого слоя», «Скорость первого слоя», «Ширина экструзии первого слоя», в материале — температуры первого слоя и «Отключить обдув для первых N слоёв».
Почему так: толстый (0,2–0,25 мм) и широкий (110–125 %) первый слой прощает неровности стола в пару сотых миллиметра и сильнее «вжимается» в поверхность. Медленная скорость даёт пластику время прилипнуть. Отключённый обдув не охлаждает линию раньше времени. Но слишком широкий и раздавленный слой даёт слоновью ногу — для точных деталей не переусердствуйте.
Неровно в разных частях стола
- Один угол высоко или низко — механическое выравнивание винтами, затем сетка стола.
- «Холм» в центре или «яма» — изогнутый стол; сетка 7×7 компенсирует до 0,3–0,5 мм. Если больше — кривой стол.
- Волны по всему слою — волны на первом слое.
- Хорошо утром и плохо вечером — сквозняк или неравномерный прогрев; подождите после нагрева и уберите принтер от окна.
- Сетка есть, а эффекта нет — сетка не включается стартовым G-code (Marlin: нужен
M420 S1илиG29послеG28). G-code.
Особенности пластиков
| Пластик | Стол | Как прижимать | Подсказка |
|---|---|---|---|
| PLA | 55–65 °C | слегка приплюснуть | чистый PEI без клея |
| PETG | 70–85 °C | на 0,02–0,05 мм выше, чем PLA | на гладком PEI — клей как разделитель |
| ABS / ASA | 95–110 °C | как PLA | закрытый корпус, кайма |
| TPU | 40–60 °C | не прижимать | медленно, 15–20 мм/с |
| Нейлон | 70–100 °C | как PLA | клей-карандаш обязателен |
Подробно — PETG, ABS, TPU, клей для стола.
Частые ошибки
- Калибровка на холодном столе — после нагрева зазор меняется.
- Крутят винты стола, когда виноват Z-offset — если все углы одинаково плохи, правьте Z-offset, а не винты.
- Клей и лак «на всякий случай» на текстурированном PEI — ухудшают прилипание PLA.
- Трогают стол пальцами — через неделю модели перестают держаться.
- Слишком быстрый первый слой на «быстрых» профилях старых принтеров.
Если всё равно не держится — пластик не прилипает к столу. Если низ модели шире — слоновья нога.
Частые вопросы
Как должен выглядеть первый слой?
Ровная гладкая поверхность: линии слегка приплюснуты и сливаются без щелей и гребней.
Почему первый слой с щелями между линиями?
Сопло слишком высоко или недоэкструзия. Опустите Z-offset на 0,02 мм и проверьте подачу.
Почему первый слой прозрачный и с бороздами?
Сопло слишком низко — поднимите Z-offset.
Какая скорость первого слоя?
20–30 мм/с на большинстве принтеров.
Нужен ли обдув на первом слое?
Нет, обычно его выключают на первых 1–3 слоях.
Почему первый слой хороший только в центре?
Стол неровный или не выровнен: механическая калибровка и сетка стола.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

