
Нейлон для 3D-принтера: PA6, PA12, PA-CF — как печатать и сушить
Нейлон — самый износостойкий и вязкий пластик для домашней печати: шестерни, втулки, петли, крепления. Разбираем виды (PA6, PA12, PA-CF, PA-GF), температуру печати, обязательную сушку, корпус и стол, как избежать коробления и что делать с влагой после печати.
Коротко: нейлон (полиамид, PA) — самый вязкий и износостойкий пластик для домашнего 3D-принтера: из него печатают шестерни, втулки, петли, крепления и детали под трение. Он гнётся, а не ломается, и держит 80–150 °C в зависимости от марки. Сложности — он очень быстро набирает влагу, коробится и плохо липнет к столу. Рецепт: сушка 70–90 °C 6–12 часов и печать прямо из сушилки, сопло 240–300 °C, стол 70–100 °C с клеем-карандашом, закрытый корпус и минимум обдува. Для начала лучше всего подходят PA-CF (меньше коробится) или низкотемпературный нейлон. Ниже — виды нейлона, подробные настройки, сушка, борьба с короблением и что делать с деталями после печати.
Чем хорош нейлон
- Износостойкость и низкое трение — шестерни и втулки работают долго, даже без смазки.
- Вязкость — ударная прочность выше, чем у PETG и ABS; детали гнутся и не колются.
- Межслойная прочность — при правильной печати слои спекаются очень хорошо.
- Термостойкость — от ~80 °C у PA12 до 150 °C и выше у армированных марок.
- Химстойкость — масла, бензин, многие растворители.
Минусы: впитывает воду (до нескольких процентов веса), при этом меняет размеры и свойства; коробится; дороже PETG; требует хорошего хотэнда.
Виды нейлона
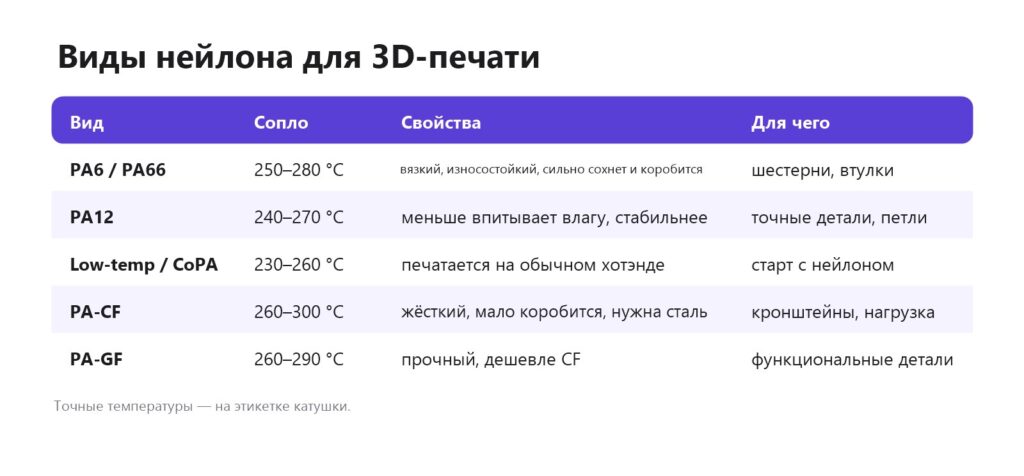
Для первого опыта выбирайте PA-CF (волокна снижают коробление) или «низкотемпературный» нейлон/CoPA. Чистый PA6 — самый капризный. Пластики с углеволокном — карбоновый пластик.
Что нужно от принтера
- Хотэнд до 280–300 °C с цельнометаллическим термобарьером. Хотэнды с PTFE-трубкой до сопла выше 240–250 °C не используют — трубка разрушается.
- Закалённое сопло для PA-CF и PA-GF. Какое сопло выбрать.
- Закрытый корпус — особенно для чистого PA6 и крупных деталей.
- Сушилка — без неё печатать нейлоном почти бесполезно.
- Директ-экструдер желателен — нейлон мягче и вязче обычных пластиков. Директ или боуден.
Сушка — главное правило
Открытая катушка нейлона набирает влагу за несколько часов. Влажный нейлон трещит и пузырится в сопле, тянет паутину, даёт шершавую поверхность и теряет большую часть прочности.
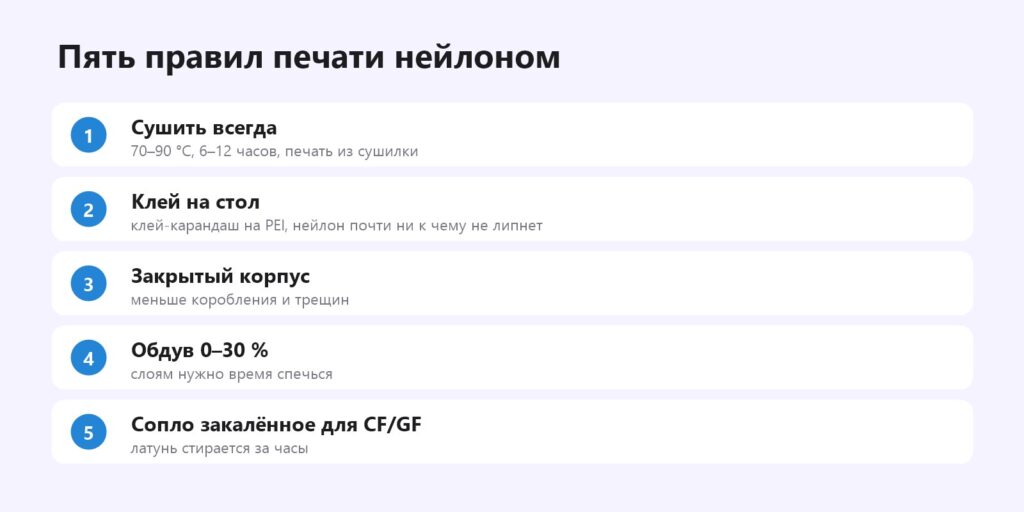
- Сушка: 70–90 °C, 6–12 часов (смотрите рекомендацию производителя — некоторые марки сушат при 60–70 °C).
- Печать из сушилки — катушка стоит в работающей сушилке, нить идёт в принтер через трубку.
- Хранение — герметичный бокс или вакуумный пакет с большим количеством силикагеля.
Подробно — сушка пластика.
Настройки печати
| Настройка | PA12 / CoPA | PA6 | PA-CF |
|---|---|---|---|
| Сопло | 240–270 °C | 250–280 °C | 260–300 °C |
| Стол | 70–90 °C | 80–100 °C | 80–100 °C |
| Камера | желательно 40+ °C | 40–60 °C | желательно |
| Обдув | 0–30 % | 0–20 % | 0–20 % |
| Скорость | средняя | средняя–низкая | средняя |
| Ретракт (директ) | 0,8–1,5 мм | 0,8–1,5 мм | 0,6–1 мм |
Начните с профиля «Generic PA» или профиля производителя в Orca, Bambu Studio или PrusaSlicer и уточните температуру башней, затем поток и pressure advance. Pressure advance.
Стол
Нейлон плохо прилипает почти ко всему, кроме специальных поверхностей. Надёжный способ — текстурированный или гладкий PEI + клей-карандаш (PVA/PVP). Также используют специальные адгезивы для нейлона и пластины из стеклотекстолита (G10/FR4). Клей для стола.
Как избежать коробления
- Закрытый корпус, прогрев камеры 10–15 минут.
- Кайма 5–10 мм и «уши» на углах.
- Скругляйте углы крупных плоских деталей в модели.
- Обдув минимальный.
- Используйте PA-CF/PA-GF — волокна заметно снижают усадку.
- Не печатайте массивные детали со 100 % заполнением — больше пластика, больше усадка.
После печати: влага и размеры
Свежая деталь из нейлона сухая и жёсткая. За несколько дней на воздухе она набирает влагу — становится более вязкой и ударопрочной, но немного меняется в размерах. Для точных деталей:
- закладывайте допуски с учётом набухания (у PA6 больше, у PA12 и PA-CF меньше);
- некоторые производители рекомендуют «кондиционирование» — выдержать деталь во влажной среде, чтобы свойства стабилизировались;
- для деталей, где важна жёсткость, выбирайте PA12 или PA-CF — они меньше реагируют на влагу.
Что печатать из нейлона
- Шестерни, втулки, ролики, направляющие — трение и износ.
- Петли, защёлки, хомуты — гибкость без поломки.
- Кронштейны и крепления под нагрузкой (PA-CF).
- Детали для автомобиля под капотом вдали от горячих узлов, держатели инструмента.
- Запчасти бытовой техники — резьба и вставки в нейлоне держатся отлично.
Частые проблемы
| Проблема | Причина | Решение |
|---|---|---|
| Треск, пузыри, шершавость | влага | сушка, печать из сушилки |
| Не прилипает | нет клея, холодный стол | клей-карандаш, стол 80–100 °C |
| Углы поднимаются | усадка, холодная камера | корпус, кайма, PA-CF |
| Много паутины | влага, высокая температура | сушка, −5–10 °C |
| Слабые слои | холодно, сильный обдув | +10 °C, обдув 0–20 % |
Частые вопросы
Какая температура печати нейлона?
Сопло 240–300 °C в зависимости от марки, стол 70–100 °C с клеем-карандашом.
Нужно ли сушить нейлон?
Обязательно, перед каждой печатью: 70–90 °C 6–12 часов. Лучше печатать прямо из сушилки.
Какой нейлон проще печатать?
PA-CF и низкотемпературные марки (CoPA): меньше коробятся. Чистый PA6 — самый сложный.
Чем отличается PA12 от PA6?
PA12 меньше впитывает влагу и стабильнее по размерам. PA6 вязче и прочнее на износ, но сильнее коробится.
Нужен ли закрытый корпус для нейлона?
Очень желателен, особенно для PA6 и крупных деталей.
Можно ли печатать шестерни из нейлона?
Да, это один из лучших материалов для шестерён и втулок благодаря износостойкости и низкому трению.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

