
HIPS-пластик для 3D-печати: свойства, лимонен и поддержки для ABS
HIPS — ударопрочный полистирол: матовый, лёгкий в обработке и растворяется в лимонене. Разбираем свойства, настройки печати, применение как растворимых поддержек для ABS и самостоятельного материала, работу с лимоненом, пример, ошибки и сравнение с ABS и PVA.
Коротко: HIPS (High Impact Polystyrene, ударопрочный полистирол) — матовый пластик, похожий в печати на ABS: сопло 230–250 °C, стол 90–110 °C, желательно закрытый корпус. Главная особенность — он растворяется в D-лимонене, а ABS — нет. Поэтому HIPS используют как растворимые поддержки для ABS и ASA на принтерах с двумя материалами. Как самостоятельный материал он хорош для макетов и деталей под покраску: легко шлифуется, клеится и красится. Ниже — свойства, настройки, растворимые поддержки, работа с лимоненом, пример, ошибки и сравнение с ABS и PVA.
Что такое HIPS
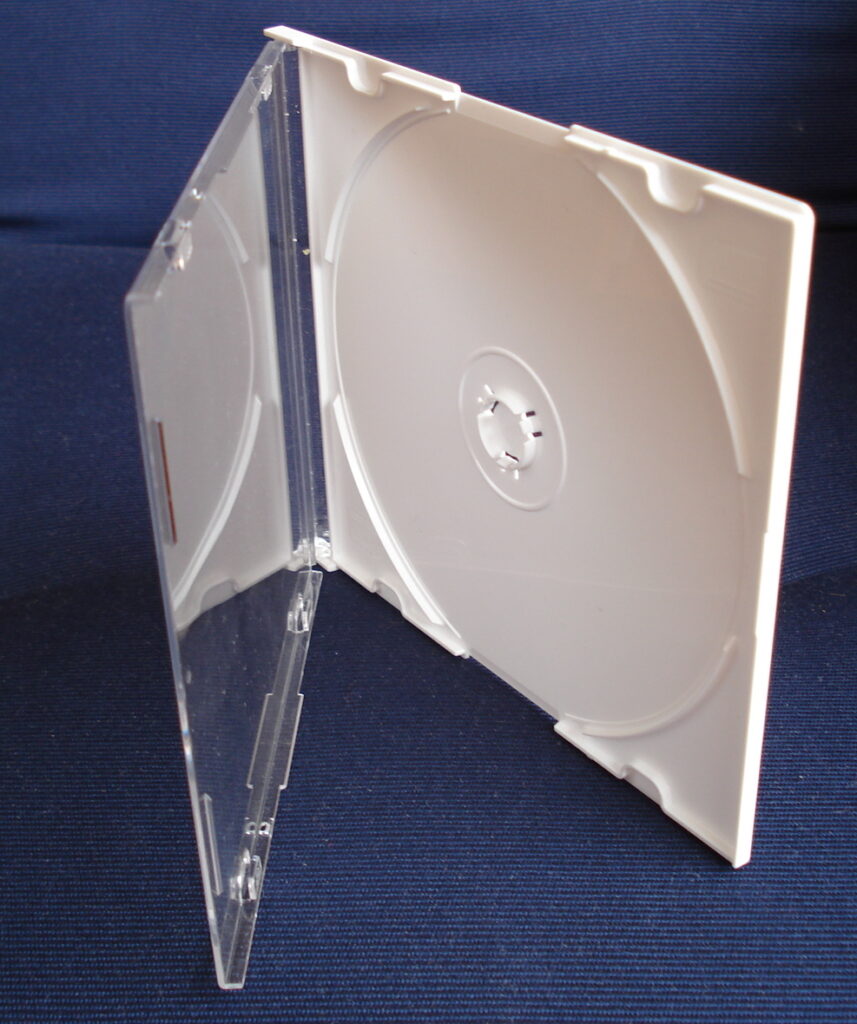
Обычный полистирол — прозрачный и хрупкий пластик, из которого делают одноразовую посуду и коробки для дисков. В ударопрочный полистирол добавляют частицы бутадиенового каучука: материал становится непрозрачным, матовым и гораздо менее хрупким. Из HIPS делают корпуса бытовой техники, внутренние стенки холодильников, игрушки, упаковку, лотки. В 3D-печати он появился как дешёвый и простой «родственник» ABS — у них много общего, ведь ABS тоже содержит бутадиеновый каучук. Отличие, ставшее главным преимуществом, — растворимость в лимонене.
Свойства
- Ударопрочный, но менее прочный на разрыв и изгиб, чем ABS.
- Матовая поверхность, хорошо принимает грунт и краску.
- Легко обрабатывается — шлифовка, резка, сверление, склейка.
- Мало впитывает влагу — можно хранить без особых предосторожностей.
- Термостойкость — около 90–100 °C, близко к ABS.
- Растворяется в лимонене, но не в воде и почти не в ацетоне.
- Минусы: запах при печати, нужен горячий стол и защита от сквозняков, на солнце со временем желтеет и становится хрупким.
Настройки печати
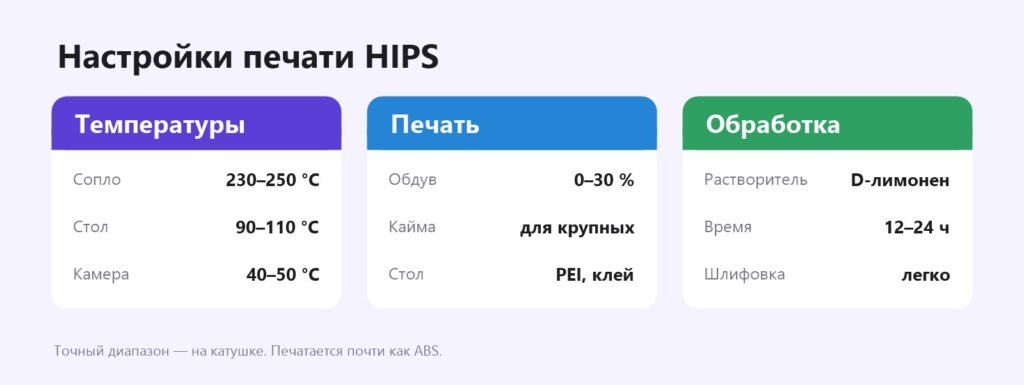
Так же, как с ABS, — защитите от сквозняков, используйте кайму для крупных деталей и вентиляцию. HIPS обычно коробится меньше ABS, поэтому небольшие детали иногда удаётся напечатать и на открытом принтере в тёплой комнате. Обдув на первых слоях выключен, дальше — 0–30 % по необходимости для мостов. ABS, вытяжка, деформация углов.
Безопасность при печати
При нагреве полистирол выделяет стирол — летучее вещество с характерным сладковатым запахом. В небольших количествах при печати дома оно не так опасно, как пары при перегреве, но долго дышать ими не стоит. Печатайте HIPS в закрытом принтере с угольным фильтром или с вытяжкой, проветривайте помещение и не ставьте принтер в спальне. Не превышайте рекомендованную температуру: при перегреве выделение летучих веществ растёт. Те же правила действуют для ABS и ASA. Вредна ли 3D-печать.
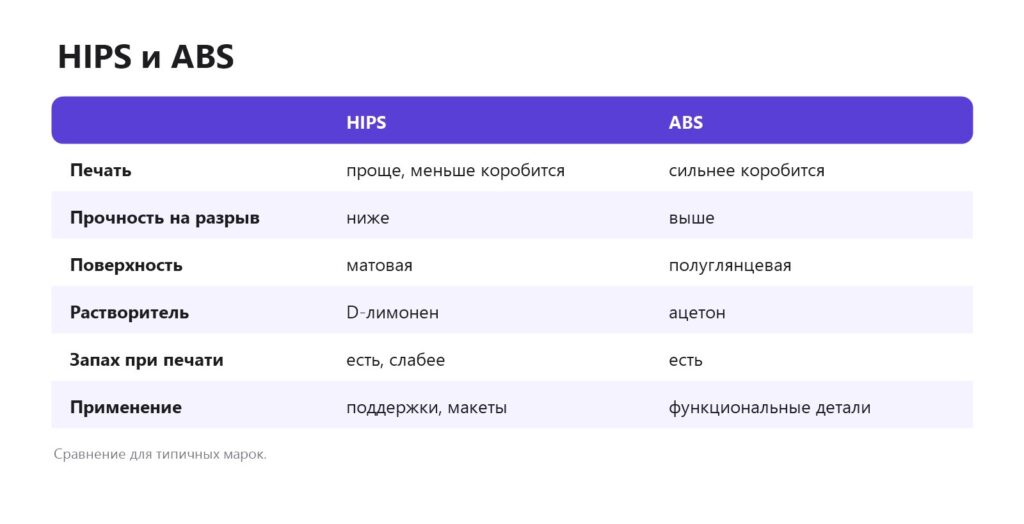
HIPS и ABS
Растворимые поддержки для ABS
- Принтер с двумя материалами (IDEX, тулченджер или система смены пластика). IDEX.
- Модель — ABS или ASA, поддержки (или только интерфейс поддержек) — HIPS. Зазор по Z — 0: HIPS ложится прямо на модель и не прилипает к ней намертво.
- После печати — отломать крупные поддержки, остальное растворить в лимонене.
Экономный вариант — печатать основную часть поддержек тем же ABS, а из HIPS только 2–3 слоя интерфейса, которые касаются модели. Так меньше смен пластика и отходов, а поверхность под поддержками всё равно получается чистой. HIPS можно использовать и как обычные отламываемые поддержки: к ABS он прилипает умеренно и отделяется легче, чем ABS от ABS. Растворимые поддержки, поддержки из другого материала.
Работа с лимоненом
- D-лимонен — растворитель из кожуры цитрусовых, продаётся как очиститель и растворитель.
- Погрузите деталь в ёмкость с крышкой на 12–24 часа; тёплый лимонен и перемешивание ускоряют процесс. Удобно использовать ультразвуковую ванну без нагрева или магнитную мешалку.
- Работайте в перчатках и с проветриванием: лимонен раздражает кожу и имеет сильный запах.
- Лимонен горюч — вдали от огня и нагревателей; не нагревайте его открытым огнём.
- После — промыть деталь водой с мылом и высушить: лимонен оставляет маслянистый слой.
- Лимонен можно использовать повторно, пока он растворяет HIPS; отработанный утилизируйте как бытовую химию по инструкции производителя.
ABS лимонен почти не трогает, но длительное вымачивание иногда делает его поверхность слегка липкой — не держите детали дольше необходимого. PLA и PETG к лимонену также относительно устойчивы, но пары HIPS — PLA на практике неудобны из-за разницы температур печати.
HIPS или PVA
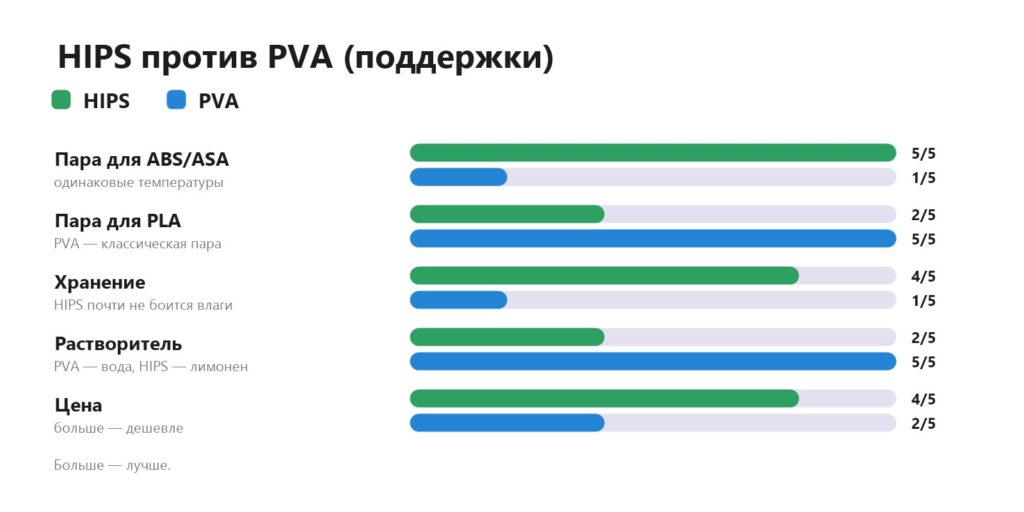
PVA растворяется в воде, но очень гигроскопичен и печатается при низких температурах — идеальная пара для PLA. HIPS почти не боится влаги и печатается при тех же температурах, что ABS, — идеальная пара для ABS и ASA. Для PETG подходят специальные поддержки или BVOH; иногда используют и HIPS как отламываемые поддержки.
HIPS как основной материал
- Макеты, архитектурные модели, прототипы под покраску — матовая поверхность сразу выглядит «модельно». Макеты.
- Лёгкие корпуса и детали без больших нагрузок.
- Модели под шлифовку и грунт — шлифуется заметно легче PETG. Шлифовка.
- Детали, которые нужно склеивать: HIPS клеится специальными клеями для полистирола и цианоакрилатом. Чем склеить 3D-печать.
HIPS на принтерах со сменой пластика
На принтерах с системой автоматической смены пластика (AMS, MMU и подобных) растворимые поддержки работают так же, но с оговорками. Каждая смена материала требует очистки сопла: часть пластика уходит в «башню очистки» или в отходы. Если поддержки HIPS используются на каждом слое, отходов может быть больше, чем самой модели. Поэтому выгоднее печатать HIPS только как интерфейс поддержек — несколько слоёв на границе с моделью, — а основную массу поддержек делать из ABS. Ещё один нюанс: ABS и HIPS немного смешиваются в сопле при переходе, поэтому объём очистки при смене с HIPS на ABS лучше не уменьшать — иначе на поверхности модели появятся матовые пятна. Многоцветная печать, AMS.
Обработка и покраска
HIPS — один из самых приятных пластиков для постобработки. Он мягче ABS и шлифуется без «засаливания» наждачки, хорошо режется ножом и сверлится. Склеивать HIPS удобно клеем для полистирольных моделей: он слегка растворяет поверхность и «сваривает» детали, шов получается монолитным. Подходит и цианоакрилат. Матовая поверхность HIPS сразу хорошо держит грунт и акриловые краски, поэтому для макетов и моделей под покраску его выбирают вместо PLA. Лимонен можно использовать и для лёгкого сглаживания поверхности: кратковременное смачивание делает её глаже, но эффект слабее, чем у ацетона на ABS. Покраска пластика, грунт.
Хранение и стоимость
HIPS почти не впитывает влагу, поэтому его можно хранить без герметичного бокса — это большое преимущество перед PVA, который портится за несколько дней на воздухе. Стоит HIPS обычно примерно как ABS или немного дешевле, а D-лимонен продаётся в хозяйственных и химических магазинах. Одной бутылки лимонена хватает на много растворений, если держать его в закрытой банке и процеживать от растворённого пластика.
Пример: корпус с внутренними каналами из ABS
Корпус датчика из ABS с внутренним изогнутым каналом для провода. Поддержки внутри канала нельзя удалить механически. Печать на принтере с двумя экструдерами: корпус — ABS при 245 °C, поддержки в канале — HIPS при 235 °C, стол 100 °C, закрытая камера. После печати крупные внешние поддержки отломаны, затем деталь на 16 часов погружена в лимонен в банке с крышкой при комнатной температуре, дважды встряхнута. Канал полностью очистился, деталь промыта мыльной водой. Без растворимых поддержек такую деталь пришлось бы резать на половинки и склеивать.
Как начать с HIPS
- Напечатайте небольшую деталь HIPS отдельно, как обычным пластиком: подберите температуру по температурной башне и проверьте прилипание к столу.
- Напечатайте тест растворимых поддержек — например, «кубик в кубике» или небольшой мост с поддержками HIPS под ABS.
- Подберите количество слоёв интерфейса и объём очистки при смене пластика.
- Проверьте время растворения на тесте: в холодной комнате лимонен работает заметно медленнее.
- Только после этого переходите к сложным деталям с внутренними каналами и полостями.
Не стоит рассчитывать, что растворимые поддержки заработают с первого раза на сложной модели: каждая пара пластиков требует настройки, и проще отладить её на маленьком тесте.
Типичные ошибки
- Пара HIPS — PLA. При температуре HIPS PLA перегревается, при температуре PLA HIPS плохо спекается.
- Ждать, что HIPS растворится в ацетоне или воде. Нужен именно лимонен.
- Растворять в открытой ёмкости в жилой комнате. Запах сильный и стойкий.
- Печатать крупные детали без корпуса. Хоть HIPS и коробится меньше ABS, длинные детали всё равно отрываются.
Видео по теме
- 3D-печать с растворимыми поддержками: PVA и HIPS — канал «Уголок технаря».
- Кубик в кубике: ABS + HIPS, растворитель D-лимонен — канал 3D-MPL.
- Обработка HIPS лимоненом — канал Printbox3d.
- Обзор HIPS-пластика для 3D-принтера — канал «Быстрый Кабанчик».
Обзор пластиков — виды пластика.
Частые вопросы
Что такое HIPS-пластик?
Ударопрочный полистирол: матовый, печатается почти как ABS и растворяется в лимонене.
В чём растворяется HIPS?
В D-лимонене. В воде и ацетоне — нет.
Зачем HIPS для поддержек ABS?
Он печатается при тех же температурах, что ABS, а после печати растворяется в лимонене, не повреждая модель.
При какой температуре печатать HIPS?
Сопло 230–250 °C, стол 90–110 °C, желательно закрытый корпус.
Безопасен ли лимонен?
Он раздражает кожу и горюч: работайте в перчатках, с проветриванием и вдали от огня.
Можно ли использовать HIPS с PLA?
Как растворимые поддержки — плохо: температуры сильно отличаются. Для PLA лучше PVA.
Можно ли использовать HIPS на улице?
Не лучший выбор: как и ABS, на солнце он желтеет и становится хрупким. Для улицы — ASA или PETG.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

