
Поддержки из другого материала: интерфейс PETG под PLA и наоборот
Если напечатать только контактный слой поддержек другим пластиком, который не сплавляется с моделью, поддержки отделяются чисто, а нижняя поверхность получается почти как верхняя. Разбираем пары материалов (PLA и PETG, ABS и HIPS, растворимые PVA и BVOH), настройки интерфейса в Orca Slicer и Bambu Studio, расход пластика и типичные ошибки.
Коротко: PLA и PETG почти не сплавляются друг с другом. Если напечатать только контактный слой поддержек (интерфейс) другим пластиком — PETG под моделью из PLA или наоборот, — поддержки отделяются одним движением, а нижняя поверхность получается гладкой, почти как верхняя. Зазор по Z при этом ставят нулевым. Нужен принтер с системой смены пластика или двумя экструдерами. Аналогично работают пары ABS–HIPS и растворимые PVA или BVOH. Чтобы не тратить много пластика на смены, другим материалом печатают только 2–3 верхних слоя интерфейса. Ниже — пары материалов, настройки и ошибки.
Почему это работает
Обычные поддержки печатаются тем же пластиком, что и модель. Чтобы их можно было отделить, между поддержкой и моделью оставляют зазор 0,1–0,25 мм — из-за него нижняя поверхность получается рыхлой и «провисшей». Если интерфейс сделан из пластика, который не сплавляется с моделью, зазор не нужен: модель ложится прямо на поддержку, нижняя поверхность получается плотной и ровной, а разделение происходит по границе материалов. Поверхность над поддержками, поддержки.
Пары материалов
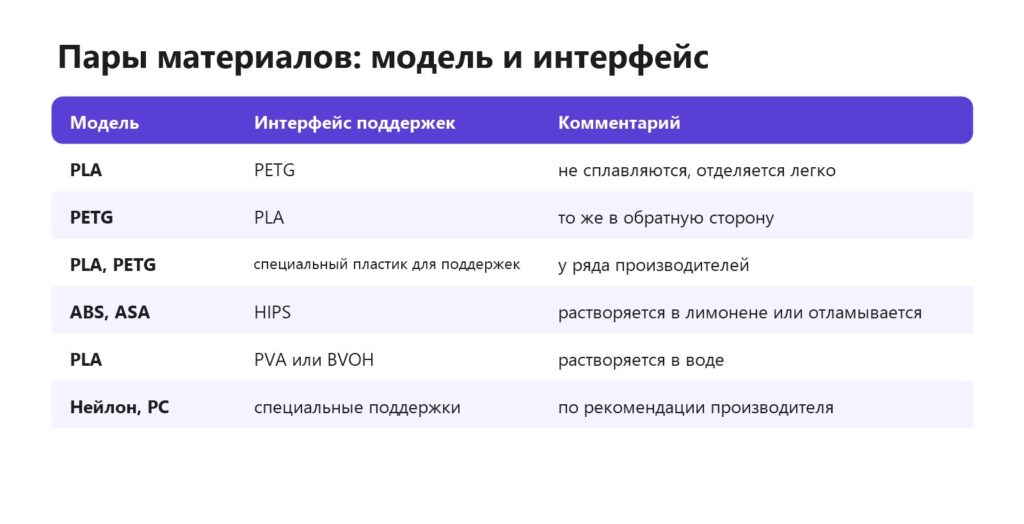
- PLA + PETG — самая популярная пара: оба пластика печатаются на одном столе, температуры близки (PETG интерфейс печатают при обычной для него температуре).
- Специальные пластики для поддержек — некоторые производители выпускают материалы, которые не прилипают к PLA или PETG и при этом легко ломаются.
- ABS + HIPS — HIPS отламывается или растворяется в лимонене. HIPS.
- PVA и BVOH — растворяются в воде, идеальны для сложных внутренних полостей, но дорогие и очень гигроскопичные. PVA и растворимые поддержки.
Какое оборудование нужно
- Система смены пластика (AMS, CFS, ACE и подобные) — смена в одном сопле с очисткой. AMS, CFS.
- Два экструдера или IDEX — смена без очистки, меньше отходов. IDEX.
- Сменщик инструментов — каждый материал в своём сопле.
Вручную, с паузами на смену пластика, это возможно только для простых моделей с интерфейсом на одном-двух уровнях. Пауза при печати.
Настройки
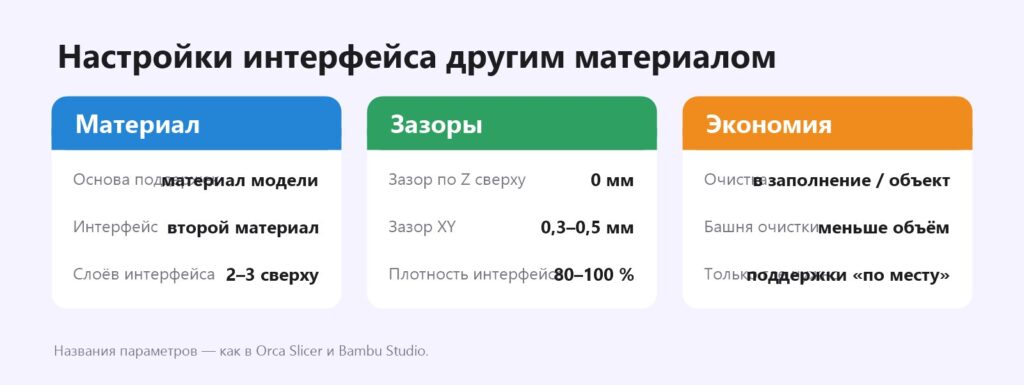
В Orca Slicer и Bambu Studio: включите поддержки, во вкладке «Поддержки» выберите «Материал основы поддержек» — пластик модели, «Материал интерфейса» — второй пластик. Задайте 2–3 верхних слоя интерфейса и зазор по Z = 0. Слайсер сам предупредит, если зазор не нулевой при разных материалах. Для нижнего интерфейса (между поддержкой и моделью снизу) обычно хватает обычных настроек. Orca Slicer, Bambu Studio.
Расход и время
Каждый слой с интерфейсом — две смены пластика. С системой смены в одно сопло каждая смена — это 1–2 минуты и несколько граммов на очистку. Если интерфейс встречается на 30 слоях, это 60 смен — час времени и десятки граммов отходов. Как снизить:
- Только 2 слоя интерфейса.
- Сброс очистки в заполнение или в отдельный объект.
- Ориентация модели, при которой поддержки нужны на меньшем количестве уровней.
- Для принтеров с двумя экструдерами — практически без отходов.
Когда это оправдано
| Ситуация | Стоит ли |
|---|---|
| Видимая нижняя поверхность декора | да — гладкий низ без следов |
| Функциональные детали с посадками снизу | да — точная геометрия |
| Сложные внутренние полости | растворимые поддержки |
| Черновые и скрытые детали | нет — обычные поддержки |
Как проверить на своём принтере
Напечатайте небольшой тест: площадку 30×30 мм на поддержках высотой 5 мм с интерфейсом из второго пластика. После остывания отделите поддержку: она должна отойти целиком, без усилия, а низ площадки — быть гладким и плотным, без нитей. Если поддержка держится крепко, проверьте температуру интерфейса (снизьте на 5–10 °C) и что зазор по XY не нулевой — иначе материалы цепляются по краям. Если поверхность провисает, увеличьте плотность интерфейса до 100 %. Тест занимает 20–30 минут и экономит много пластика на больших моделях.
Типичные ошибки
- Оставлен зазор по Z — пропадает весь смысл: низ снова рыхлый.
- Весь объём поддержек другим материалом — огромный расход и время.
- PETG-интерфейс прилип к PLA — слишком горячо печатали или модель из PLA с добавками; попробуйте специальный пластик для поддержек.
- Влажный PVA — забивает сопло; храните в сухом боксе. Хранение.
Частые вопросы
Зачем поддержки из другого материала?
Они легко отделяются и дают гладкую нижнюю поверхность без зазора.
Какой пластик для интерфейса под PLA?
PETG, специальный пластик для поддержек или растворимый PVA/BVOH.
Какой зазор по Z ставить?
Ноль — материалы не сплавляются.
Нужен ли второй экструдер?
Нужна система смены пластика или два экструдера.
Сколько слоёв интерфейса делать?
Обычно 2–3 верхних слоя.
Много ли уходит пластика?
При смене в одном сопле — заметно; уменьшайте слои интерфейса и сбрасывайте очистку в заполнение.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

