
Плохая поверхность над поддержками: как сделать её гладкой
Нижняя поверхность модели над поддержками получается рваной, провисшей, в нитях. Разбираем настройки: зазор по Z, интерфейс поддержек, плотность и шаблон интерфейса, обдув, поддержки из другого материала, растворимые поддержки и ориентацию модели.
Коротко: поверхность над поддержками рвётся, провисает и покрывается нитями, если зазор по Z между поддержкой и моделью слишком большой, нет плотного интерфейса и мало обдува. Ставьте зазор 0,1–0,2 мм (для слоя 0,2 мм), 2–3 слоя интерфейса с плотным шагом и обдув 100 % для PLA. Почти идеальную поверхность даёт интерфейс из другого материала (PETG под PLA или наоборот — они не слипаются, поэтому зазор можно поставить 0) или растворимые поддержки. Но самый простой способ — повернуть модель так, чтобы видимая сторона оказалась сверху. Ниже — почему так происходит, настройки по слайсерам и продвинутые приёмы.
Почему поверхность над поддержками плохая
Первый слой модели над поддержкой ложится не на сплошную поверхность, а на редкие линии поддержки через воздушный зазор. Это почти как мост: нить провисает между опорами, а зазор нужен, чтобы поддержку можно было отделить. Чем больше зазор и реже поддержка — тем хуже нижняя поверхность. Чем меньше зазор — тем сильнее поддержка «прикипает». Задача настройки — найти компромисс для вашего пластика и принтера. Мосты.
Настройки
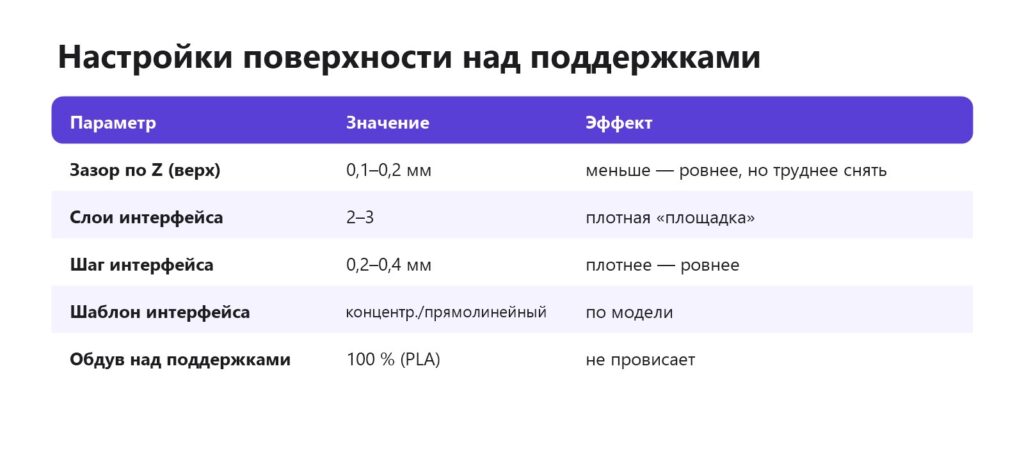
- Orca Slicer, Bambu Studio — вкладка «Поддержка»: «Верхний зазор по Z», «Верхние слои интерфейса», «Шаг интерфейса», «Шаблон интерфейса»; в материале — обдув для поддержек и мостов.
- Cura — «Поддержки»: «Расстояние Z сверху», «Включить интерфейс поддержек», «Толщина крыши поддержки», «Плотность крыши».
- PrusaSlicer — «Поддержка»: «Расстояние по Z сверху», «Количество слоёв интерфейса», «Расстояние между линиями интерфейса».
Общие правила поддержек — поддержки в 3D-печати.
Компромисс зазора
Подбирайте зазор шагом 0,05 мм на тестовой модели с одинаковой площадкой над поддержкой:
| Зазор (слой 0,2) | Поверхность | Снятие |
|---|---|---|
| 0,1 мм | ровная, почти как стенка | трудно, могут остаться куски |
| 0,15 мм | хорошая | нормально |
| 0,2 мм | шероховатая | легко |
| 0,25–0,3 мм | рваная, провисы | само отпадает |
Для PETG зазор обычно больше, чем для PLA: PETG сильнее сцепляется сам с собой.
Обдув и скорость
- Обдув над поддержками для PLA — 100 %, для PETG — 60–80 %. Обдув.
- Медленнее первый слой над поддержкой — меньше провиса.
- Температура на 5 °C ниже — нить быстрее застывает.
Идеальная поверхность
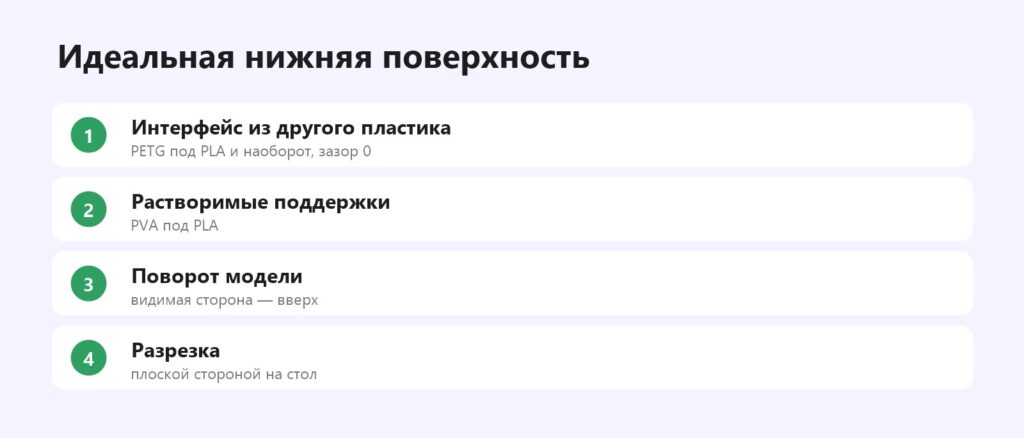
- Интерфейс из другого пластика. На принтерах с двумя материалами интерфейс печатают PETG под PLA-модель (или PLA под PETG). Они почти не слипаются, зазор ставят 0 — поверхность получается гладкой, а поддержка отщёлкивается одним движением. Поддержки из другого материала.
- Растворимые поддержки — PVA под PLA, HIPS под ABS. PVA.
- Ориентация — видимая сторона вверх, поддержки на скрытых местах.
- Разрезка — части плоскими сторонами на стол. Разрезка модели.
Пошаговая настройка на тесте
- Сделайте тестовую модель: площадка 30×30 мм на высоте 10 мм, держащаяся только на поддержках (или скачайте «support interface test»).
- Напечатайте три копии с зазором 0,1, 0,15 и 0,2 мм (модификатором или отдельными профилями).
- Снимите поддержки, оцените и усилие, и поверхность. Выберите лучший вариант.
- Если поверхность всё равно рваная — добавьте слой интерфейса и уменьшите шаг интерфейса.
- Если поддержка «прикипела» — увеличьте зазор на 0,05 мм или уменьшите плотность интерфейса.
- Сохраните значения в профиль пластика — для PLA и PETG они разные.
Типичные ошибки
- Зазор, не кратный слою. Слайсер округляет зазор до высоты слоя: при слое 0,2 мм зазор 0,15 может превратиться в 0,2. В Orca и PrusaSlicer есть варианты обработки — проверяйте предпросмотр.
- Нет интерфейса на «органических» поддержках. Ветвистые поддержки касаются точками — без интерфейса поверхность в ямках.
- Сильный обдув ABS и ASA ради поверхности. Модель трескается — лучше поддержки из другого материала или ориентация.
- Поддержки внутри отверстий. Их трудно достать, а поверхность всё равно портится — используйте блокировщик или «только от стола».
- Слишком много поддержек «на всякий случай». Каждая точка контакта — след. Порог угла 50–55° обычно достаточен. Нависания.
После печати
Шероховатость зачищают ножом, наждачкой P220–P400, при необходимости — шпатлёвкой и грунтом. Как убрать следы поддержек.
Частые вопросы
Почему поверхность над поддержками рваная?
Большой зазор по Z, нет интерфейса или мало обдува.
Какой зазор поддержек ставить?
0,1–0,2 мм при слое 0,2 мм; подберите тестом.
Что такое интерфейс поддержек?
Плотные слои на контакте поддержки с моделью, которые дают ровную опору.
Можно ли печатать поддержки другим пластиком?
Да, PETG под PLA и PLA под PETG почти не слипаются — поверхность гладкая.
Помогает ли обдув?
Да, для PLA над поддержками — 100 %.
Как вообще избежать проблемы?
Повернуть модель так, чтобы видимая сторона была сверху.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

