
Нависания в 3D-печати: как печатать без поддержек и без провисания
Нависание — часть модели, которая выступает за предыдущий слой. Разбираем, какой угол печатается без поддержек и почему, настройки обдува и скорости нависаний, обратный порядок периметров и специальные режимы в Orca Slicer, тест нависаний, приёмы проектирования (фаски, каплевидные отверстия, ориентация), пример и когда всё-таки нужны поддержки.
Коротко: нависание — часть модели, которая выступает за край предыдущего слоя: подбородок фигурки, наклонная стенка, нижняя часть шара. Каждый слой может выступать примерно на половину ширины линии, поэтому без поддержек обычно печатаются нависания до 45° от вертикали, а с хорошим обдувом и настройками — до 55–65°. Помогают: сильный обдув нависаний, замедление на них, температура ближе к нижней границе, порядок стенок «внутренняя → внешняя», тонкий слой и специальные функции Orca Slicer. В проектировании — фаски 45°, каплевидные отверстия и правильная ориентация. Ниже — почему так происходит, настройки в трёх слайсерах, тест, пример и когда без поддержек не обойтись.
Почему нависания провисают
Каждая новая линия пластика должна на что-то опереться. Если слой ровно над предыдущим — линия ложится на линию. Если стенка наклонена, новая линия частично висит в воздухе. Пока под ней есть хотя бы половина ширины опоры, расплав успевает прилипнуть к нижнему слою и застыть. Когда опоры становится меньше, линия провисает под собственным весом, загибается или падает вниз. Отсюда классическое правило 45°: при высоте слоя, примерно равной половине ширины линии, наклон 45° означает, что каждая линия опирается примерно на половину своей ширины.
Сопротивляться провисанию помогает только одно — быстрое застывание пластика. Поэтому все приёмы сводятся к трём вещам: больше охлаждения, меньше тепла, меньше выступ каждого слоя.
Какой угол печатается
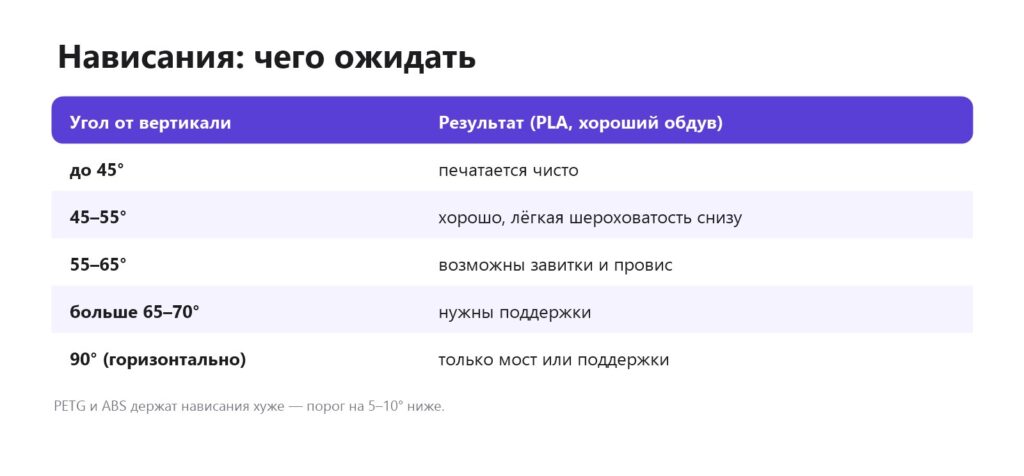
Точный предел вашего принтера покажет тест нависаний — «гребёнка» с углами 20–75°. Найденный угол поставьте порогом поддержек в слайсере: всё, что круче, получит поддержку, а остальное печатается чисто. Тестовые модели, поддержки.
Высота слоя и нависания
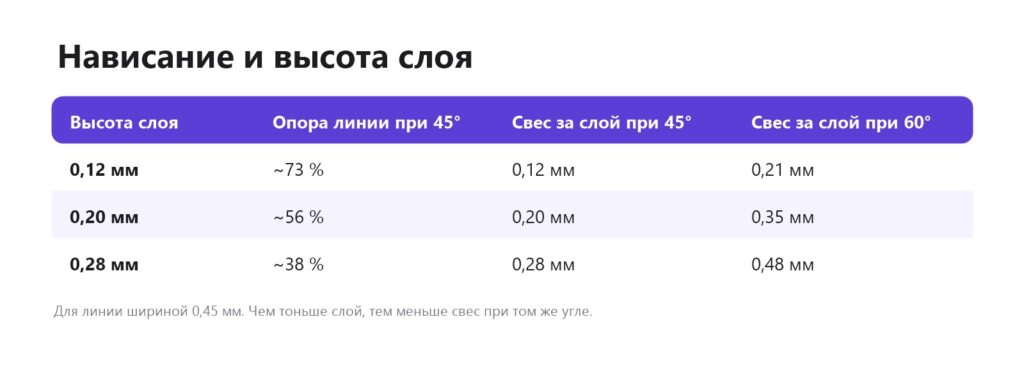
При одном и том же угле каждый слой выступает за предыдущий на величину, пропорциональную высоте слоя. Слой 0,12 мм при угле 60° выступает всего на 0,21 мм — меньше половины ширины линии, и такое нависание часто печатается без поддержек. Слой 0,28 мм при том же угле выступает почти на всю ширину линии. Поэтому для моделей с крутыми нависаниями полезна переменная высота слоя: тонкие слои там, где наклон большой, толстые — на вертикальных участках. Высота слоя.
Настройки
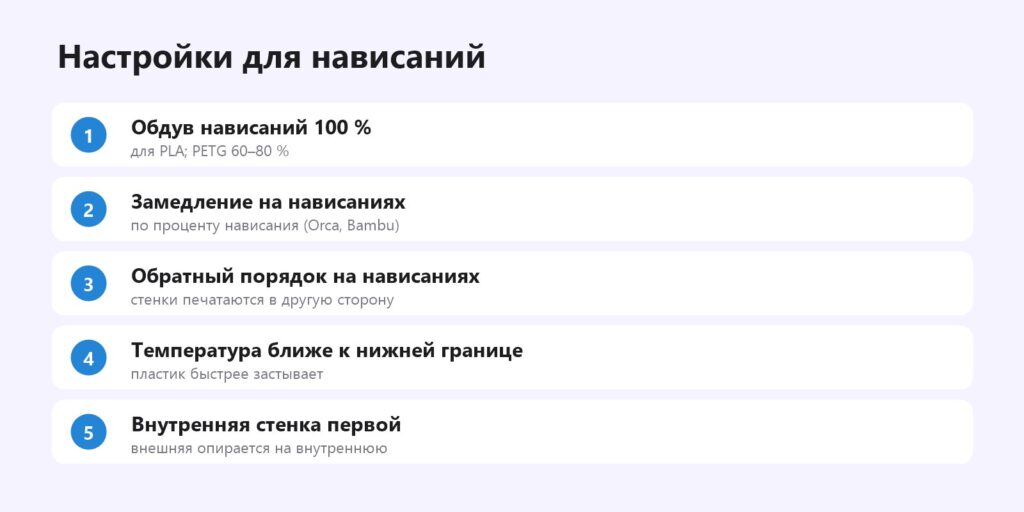
- Orca Slicer, Bambu Studio — «Материал» → «Охлаждение» → «Обдув нависаний»; «Скорость» → «Замедление на нависаниях» (по проценту нависания); «Качество» → «Обратный порядок на нависаниях»; в Orca — «Сделать нависания печатными» (Make overhang printable) меняет геометрию под 45°. Orca Slicer.
- Cura — «Экспериментальные» → «Скорость стенки с нависанием», «Сделать нависание печатаемым». Cura.
- PrusaSlicer — «Скорость» → «Динамическая скорость нависаний», «Материал» → «Охлаждение» → вентилятор для нависаний. PrusaSlicer.
Обдув — главный фактор. Если принтер с одним маленьким вентилятором обдува с одной стороны, нависания на противоположной стороне модели будут заметно хуже: это лечится улучшенным воздуховодом или вторым вентилятором. Обдув модели.
Порядок стенок
При порядке «внутренняя → внешняя» внешняя стенка нависания печатается с опорой на уже готовую внутреннюю — нависание держится лучше. При «внешняя первой» внешняя стенка висит в воздухе сама по себе. Обратный порядок на нависаниях (печать стенок в разные стороны на чётных и нечётных слоях) уменьшает загибание краёв.
Скорость и температура
Медленная печать даёт пластику время застыть: на крутых нависаниях полезно опускать скорость стенок до 15–30 мм/с. Снижение температуры на 5–10 °C в пределах рекомендованного диапазона делает расплав менее текучим. Но не перестарайтесь: слишком холодный пластик хуже спекается со слоями.
Завитки на нависаниях
Края нависаний загибаются вверх — пластик остывает с усадкой, и верхняя сторона линии тянет её вверх. Опасно тем, что сопло может зацепить завиток и сдвинуть модель. Помогают: больше обдува, медленнее, ниже температура, подъём по Z над поверхностями. Смещение слоёв.
Пластики
- PLA — лучшие нависания: быстро застывает и любит полный обдув.
- PETG — хуже: обдув ограничен (иначе слабые слои), пластик дольше остаётся мягким, порог на 5–10° ниже.
- ABS/ASA — минимальный обдув, нависания ограничены; поддержки нужны раньше. Помогает кратковременный обдув только на нависаниях.
- TPU — мягкий, нависания провисают, но печатаются медленно, поэтому до 45° обычно справляется.
- Фотополимер — другая логика: модель «висит» на платформе, нужны поддержки «островков». Поддержки для смолы.
Проектирование
- Фаски 45° вместо горизонтальных выступов снизу.
- Каплевидные горизонтальные отверстия: верх отверстия делают острым углом 45°, и оно печатается без поддержек.
- Ориентация — поверните модель так, чтобы нависаний было меньше. Слайсеры умеют автоориентацию.
- Разделение — часть с нависаниями печатается отдельно и вклеивается. Сборка из частей.
- Арки вместо плоских пролётов — арка печатается как постепенно растущее нависание.
Подробнее — проектирование под 3D-печать, горизонтальные пролёты — мосты.
Нависания и поддержки: компромисс
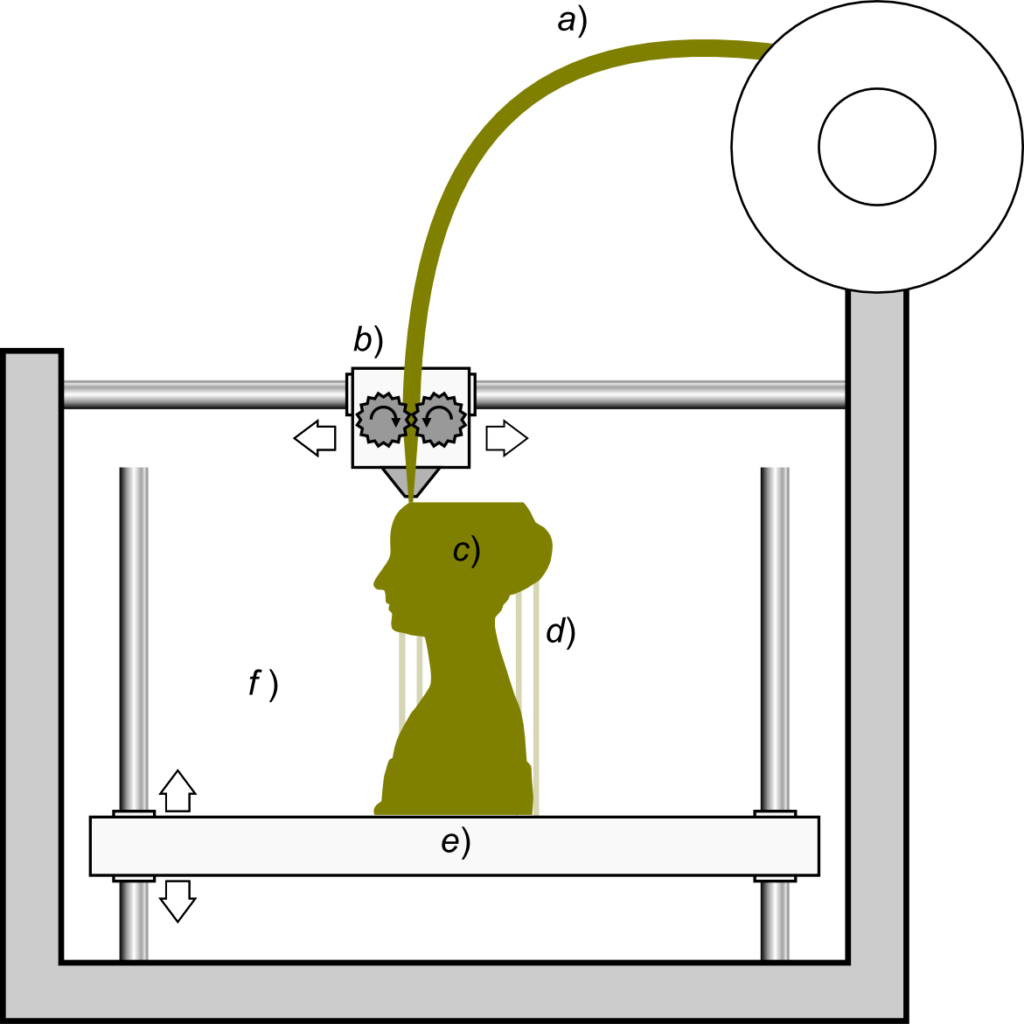
Поддержки решают проблему нависаний, но у них своя цена: дополнительное время и пластик, следы на поверхности, риск сломать тонкую деталь при снятии. Поэтому опытные пользователи стараются поднять порог поддержек до предела своего принтера, а ниже его — улучшить нависания настройками. Хороший компромисс:
- Порог поддержек — угол, найденный тестом, минус 5° для запаса.
- Древовидные поддержки — касаются модели в немногих точках и легко снимаются; удобны для фигурок с локальными нависаниями.
- Блокировщики поддержек — запрет поддержек там, где нависание небольшое и печатается само, или где поддержка оставит заметный след.
- Рисование поддержек — вручную только под действительно проблемные места.
- Интерфейсный слой — плотный слой между поддержкой и моделью делает нижнюю поверхность глаже. Нижняя поверхность над поддержками.
Нависания на округлых формах
Шар, купол, нижняя часть головы фигурки — самые коварные нависания. Угол здесь постоянно меняется: снизу почти горизонтальный, ближе к экватору — почти вертикальный. Слайсер ставит поддержки только под самую нижнюю часть, а выше нависание печатается «как получится». Нижние слои над поддержками почти всегда шершавые. Решения: развернуть модель так, чтобы округлость оказалась сверху; разрезать шар на две полусферы и склеить; использовать переменную высоту слоя и усиленный обдув; для фигурок — печать на смоле, где нависания поддерживаются иначе.
Проверка в предпросмотре
Многие слайсеры подсвечивают нависания в предпросмотре — красным или другим цветом в зависимости от угла. Перед печатью прокрутите модель и посмотрите, где нависания оказались без поддержек и насколько они крутые. Ещё полезен режим отображения скорости: если на нависаниях скорость не снижается, проверьте, включено ли замедление в профиле. Это занимает минуту и экономит часы неудачной печати.
Пример: кронштейн с выступом
Настенный кронштейн из PETG с полкой, выступающей под 60°. Первая печать без поддержек: нижняя сторона полки шершавая, края загнулись, в одном месте сопло зацепило завиток. Изменения: переменная высота слоя 0,12 мм в зоне нависания, обдув на нависаниях 80 % вместо 40 %, замедление нависаний до 25 мм/с, температура 235 °C вместо 245 °C, порядок стенок «внутренняя → внешняя». Вторая печать прошла без завитков, поверхность снизу ровная, время выросло на 9 минут. Поддержки, которые раньше занимали 15 минут печати и ещё 10 минут на удаление, больше не нужны.
Порядок действий
- Напечатайте тест нависаний с текущими настройками и запишите угол, до которого поверхность остаётся ровной.
- Включите обдув нависаний на максимум, допустимый для пластика, и замедление нависаний.
- Поставьте порядок стенок «внутренняя → внешняя» и проверьте температуру — нижняя треть рекомендованного диапазона.
- Повторите тест: обычно предел растёт на 5–10°.
- Если модель с крутыми нависаниями — включите переменную высоту слоя или уменьшите высоту слоя для всей модели.
- Порог поддержек в профиле установите по результату теста, с запасом 5°.
Повторяйте тест при смене пластика или марки: у разных PLA и PETG предел нависаний отличается.
Когда без поддержек не обойтись
- Горизонтальные выступы без опоры с одной стороны (например, вытянутая рука фигурки) — это не мост, а консоль.
- Нависания круче 65–70° на PLA и 55–60° на PETG.
- Нависания на видимой поверхности, где важна гладкость: даже «печатное» нависание 55° будет шершавее вертикальной стенки.
- Нависания над пустотой большой площади — купола, своды, нижняя сторона шара.
Тестовые модели
- overhang test — классическая «гребёнка» нависаний, более 200 отпечатков (автор ilikeapples12, GPL v3).
- Overhang Egg — «яйцо» с плавно растущим нависанием, стресс-тест от E3D (CC BY-NC-SA).
- Complete 3D Printer test all in one — комплексный тест с нависаниями и мостами (автор Gabbox3D, CC BY).
Видео по теме
- Как печатать мосты и нависания — канал K3D tech.
- Углы нависания при печати ABS, PLA и FLEX — канал 3D-MPL.
- Идеальные поддержки в Orca Slicer — канал Verdana3d.
- Идеальная поверхность без поддержек — канал «Чувак из Финляндии».
Частые вопросы
Какой угол нависания можно печатать без поддержек?
Обычно до 45° от вертикали, с хорошим обдувом — до 55–65°.
Почему нависания получаются некрасивыми?
Мало обдува, слишком быстро или горячо. Включите обдув нависаний и замедление.
Почему края нависаний загибаются вверх?
Пластик остывает с усадкой. Больше обдува, ниже температура, медленнее.
Что делает «Make overhang printable»?
Меняет геометрию модели так, чтобы крутые нависания превращались в конусы под 45° и печатались без поддержек.
Почему PETG хуже держит нависания?
Ему нужен меньший обдув и он дольше остаётся мягким.
Как понять предел своего принтера?
Напечатать тест нависаний с углами от 20 до 75°.
Помогает ли тонкий слой?
Да: при тонком слое каждый слой меньше выступает за предыдущий, и нависания держатся лучше. Удобна переменная высота слоя.
Почему нависания хуже с одной стороны модели?
Обычно вентилятор обдува дует с одной стороны, и противоположная сторона охлаждается хуже. Помогает воздуховод с обдувом по кругу или второй вентилятор. Проверить легко: напечатайте тест нависаний, развернув его на 180°.
Можно ли печатать нависания из PETG без поддержек?
Да, до 40–50° обычно без проблем: обдув на нависаниях 60–80 %, замедление и температура ближе к нижней границе. Круче — с поддержками или с переменной высотой слоя.
Влияет ли сопло на нависания?
Да. С соплом 0,6 мм линия шире, и при той же высоте слоя у неё больше опоры — нависания держатся немного лучше. С соплом 0,25 мм при слое 0,2 мм опоры почти нет, поэтому слой нужно уменьшать вместе с соплом.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

