
Высота слоя в 3D-печати: какую выбрать для сопла 0,4 и других
Как высота слоя влияет на качество, прочность и время печати, правило 25–75 % диаметра сопла, значения для сопел 0,2–0,8, «магические числа» для винтов Z, переменная высота слоя, высота первого слоя, и как выбрать слой под фигурку, деталь или черновик.
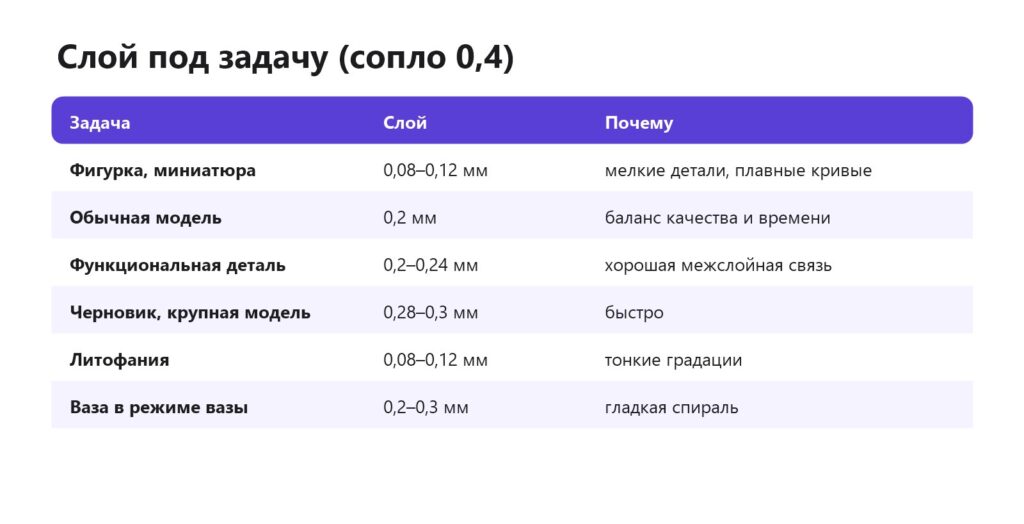
Коротко: высота слоя — толщина каждого слоя модели. Для сопла 0,4 мм стандарт — 0,2 мм: баланс качества, прочности и времени. 0,08–0,12 мм — для фигурок и плавных поверхностей (печать в 2–2,5 раза дольше), 0,28–0,3 мм — для черновиков и крупных моделей (быстро, но видны слои). Общее правило — слой от 25 до 75 % диаметра сопла. Лучший компромисс — переменная высота слоя: тонкие слои только на закруглениях, толстые — на вертикальных стенках. Первый слой обычно 0,2–0,25 мм. Ниже — таблицы для разных сопел, влияние на прочность и время и настройка в слайсерах.
Как высота слоя влияет на печать
| Параметр | Тонкий слой | Толстый слой |
|---|---|---|
| Вид наклонных и круглых поверхностей | гладко, «ступеньки» почти не видны | заметные ступеньки |
| Время | долго (больше слоёв) | быстро |
| Прочность слоёв | хорошая | хорошая до 60–70 % сопла, выше — хуже |
| Мелкие детали по Z | лучше | теряются |
| Вертикальные стенки | почти нет разницы | почти нет разницы |
Важно: на вертикальных стенках разница между 0,12 и 0,28 мм почти не видна — она заметна на наклонах, куполах и закруглениях. Поэтому для многих деталей толстый слой не ухудшает вид.
Высота слоя по соплу
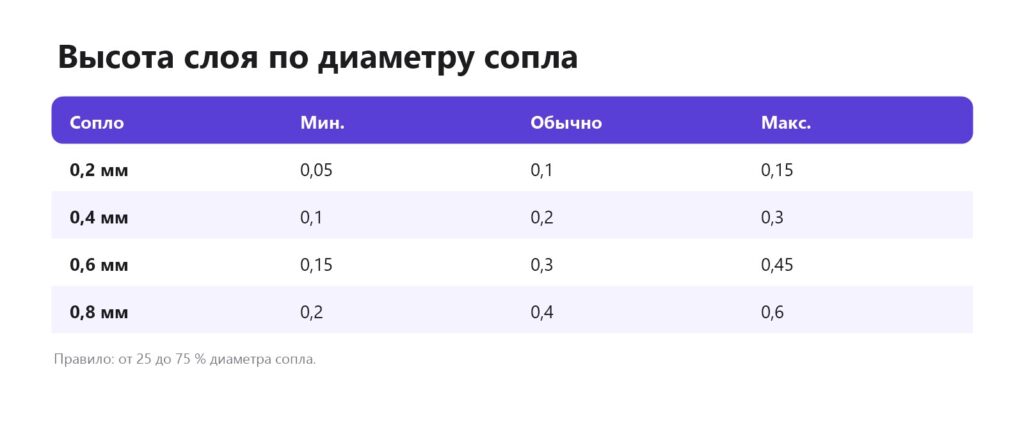
Слой толще 75 % сопла плохо прижимается к предыдущему — падает межслойная прочность. Слой тоньше 25 % — сопло давит на предыдущий слой, растёт время, а качество почти не улучшается. Какое сопло выбрать.
Слой под задачу
Переменная высота слоя
Слайсер сам выбирает тонкий слой там, где поверхность наклонная, и толстый — на вертикальных участках. Экономия времени 20–40 % при том же виде.
- Orca Slicer, Bambu Studio — правой кнопкой по модели → «Переменная высота слоя» → «Адаптивно», затем «Сгладить».
- PrusaSlicer — значок «Переменная высота слоя» на панели модели.
- Cura — «Экспериментальные» → «Использовать адаптивные слои».
Можно и вручную «закрасить» области модели, где нужна детализация.
Высота первого слоя
Обычно 0,2–0,25 мм для сопла 0,4 даже при печати тонкими слоями: толстый первый слой лучше прощает неровности стола и прилипает. Z-offset, прилипание.
«Магические числа»
На старых принтерах с ходовыми винтами и моторами 1,8° шаг по Z кратен 0,04 мм (для винта с шагом 8 мм). Слои 0,12 / 0,16 / 0,2 / 0,24 / 0,28 мм ложатся ровнее, чем 0,15 или 0,25. На современных принтерах с микрошагами и точными драйверами эффект мал, но кратные значения не повредят. Полосы на стенках — Z-banding.
Высота слоя и время
Время почти обратно пропорционально высоте слоя: 0,1 мм — примерно вдвое дольше, чем 0,2 мм. Подробнее о скорости — как ускорить 3D-печать.
Фотополимер
У смолы другие значения: стандарт 0,05 мм, для ювелирки 0,025–0,03, для быстрой печати 0,1 мм. Фотополимерная печать.
Частые вопросы
Какую высоту слоя ставить для сопла 0,4?
Стандарт — 0,2 мм. Для детализации — 0,08–0,12, для скорости — 0,28–0,3 мм.
Влияет ли высота слоя на прочность?
До 60–70 % диаметра сопла прочность хорошая; более толстые слои спекаются хуже.
Что такое переменная высота слоя?
Слайсер печатает тонкие слои на наклонных участках и толстые — на вертикальных, экономя время без потери вида.
Какая высота первого слоя?
Обычно 0,2–0,25 мм для сопла 0,4 — так лучше прилипание.
Почему тонкий слой не улучшает вид стенок?
На вертикальных стенках ступенек нет — тонкий слой заметен только на наклонах и закруглениях.
Какая высота слоя для фигурок?
0,08–0,12 мм на FDM или 0,05 мм на фотополимерном принтере.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

