
Полосы на стенках 3D-печати (Z-banding): причины и как убрать
Горизонтальные полосы и «гармошка» на стенках модели: Z-banding от ходовых винтов и муфт, люфт оси Z, неравномерная экструзия, колебания температуры, влажный пластик, «магические числа» высоты слоя. Как по виду полос найти причину и исправить.
Коротко: горизонтальные полосы на стенках чаще всего — Z-banding: регулярный узор от ходового винта, муфты или гайки оси Z (изогнутый винт, люфт, заедание). Если полосы нерегулярные — виноваты неравномерная экструзия (влажный пластик, неровный диаметр, проскальзывание), колебания температуры (нужна калибровка PID) или скачки скорости. Помогают: чистка и смазка винта Z, устранение люфта, PID-калибровка, сухой пластик и высота слоя, кратная шагу оси Z. Ниже — диагностика по виду полос и решения.
Определите причину по виду
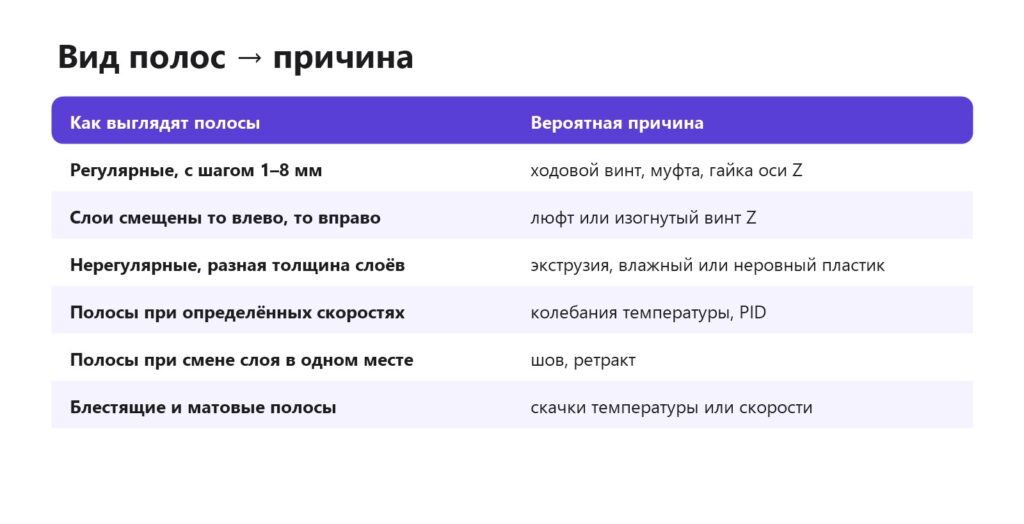
Измерьте шаг полос штангенциркулем: если он равен шагу ходового винта (часто 2 или 8 мм) — почти наверняка механика оси Z.
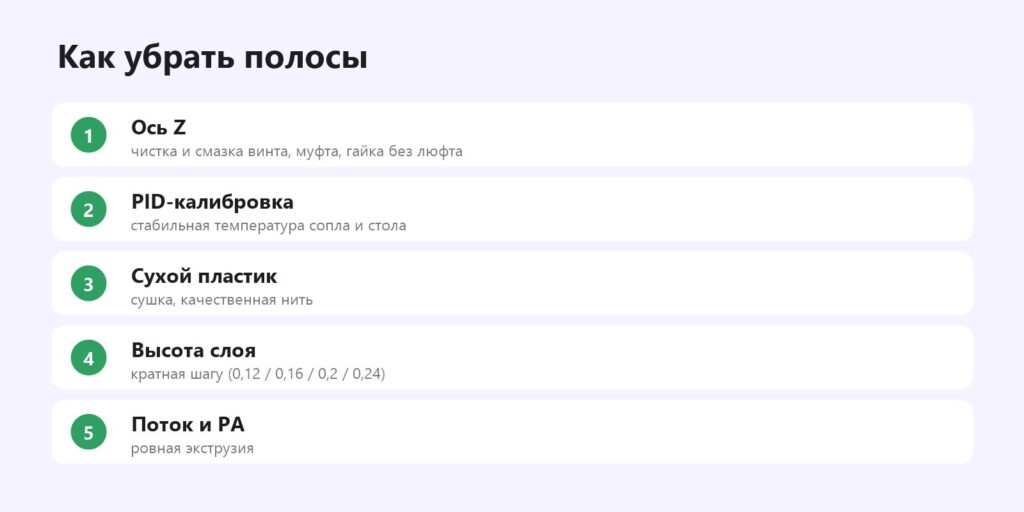
Механика оси Z
- Изогнутый винт — при вращении «биение» видно на глаз; заменить винт.
- Муфта между мотором и винтом — проверить затяжку, соосность; жёсткая муфта лучше гибкой «пружинки» на некоторых принтерах.
- Гайка винта — без люфта; антилюфтовая гайка помогает.
- Чистка и смазка — грязь и засохшая смазка дают рывки. Смазка.
- Две оси Z — оба винта должны быть синхронизированы (одинаковая высота портала).
- Колёсики/направляющие Z — без люфта и заеданий.
Температура
Если температура сопла «гуляет» на ±2–5 °C, меняется вязкость пластика и ширина линии — появляются полосы. Сделайте калибровку PID (Marlin — M303, Klipper — PID_CALIBRATE), наденьте силиконовый носок, проверьте, что обдув не дует на блок. Нагрев стола с «релейным» режимом тоже может давать полосы — PID для стола. Хотэнд.
Экструзия
- Влажный пластик — неравномерный поток. Сушка.
- Неровный диаметр нити у дешёвого пластика. Качество пластика.
- Катушка туго крутится — рывки подачи.
- Проскальзывание экструдера. Экструдер.
- Pressure advance и поток — неровная экструзия на разных скоростях. PA.
Высота слоя
На принтерах с ходовым винтом шаг мотора даёт «удобные» высоты слоя (например, кратные 0,04 мм при винте 8 мм и моторе 1,8°). Слой 0,15 или 0,25 мм может давать неравномерную толщину. Используйте 0,12 / 0,16 / 0,2 / 0,24 / 0,28. Высота слоя.
Как убрать полосы
Если полосы — это волны после углов, а не горизонтальные линии, это другой дефект: звон на стенках. Полосы, где слои сдвинуты на миллиметры, — смещение слоёв.
Частые вопросы
Что такое Z-banding?
Регулярные горизонтальные полосы на стенках, вызванные неравномерным движением оси Z.
Почему на модели полосы через одинаковое расстояние?
Шаг совпадает с ходовым винтом — изогнутый винт, муфта или люфт гайки оси Z.
Могут ли полосы быть от температуры?
Да, при колебаниях температуры сопла. Сделайте PID-калибровку.
Помогает ли смазка винта Z?
Да, если полосы вызваны рывками из-за грязи или засохшей смазки.
Какую высоту слоя выбрать против полос?
Кратную шагу оси Z: 0,12, 0,16, 0,2, 0,24 или 0,28 мм.
Влияет ли пластик на полосы?
Да: влажный пластик и неровный диаметр нити дают неравномерную экструзию.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

