Хотэнд 3D-принтера: устройство, виды и как выбрать
Хотэнд — горячая часть 3D-принтера, где плавится пластик. Разбираем устройство (радиатор, термобарьер, нагревательный блок, сопло, нагреватель, термистор), цельнометаллический и с PTFE-трубкой, высокопоточные хотэнды, совместимость сопел, признаки поломки и замену.
Коротко: хотэнд — горячая часть FDM-принтера, где пластиковая нить плавится и выходит через сопло. Он состоит из радиатора с вентилятором, термобарьера, нагревательного блока с нагревателем и термистором и сопла. Главные различия хотэндов — максимальная температура (с PTFE-трубкой до сопла — около 240 °C, цельнометаллические — 280–300 °C и выше) и объёмная скорость: сколько пластика в секунду он способен расплавить. От неё зависит, насколько быстро реально может печатать принтер. Ниже — устройство по частям, виды хотэндов, совместимость сопел, признаки неисправностей и как заменить узел.
Устройство хотэнда
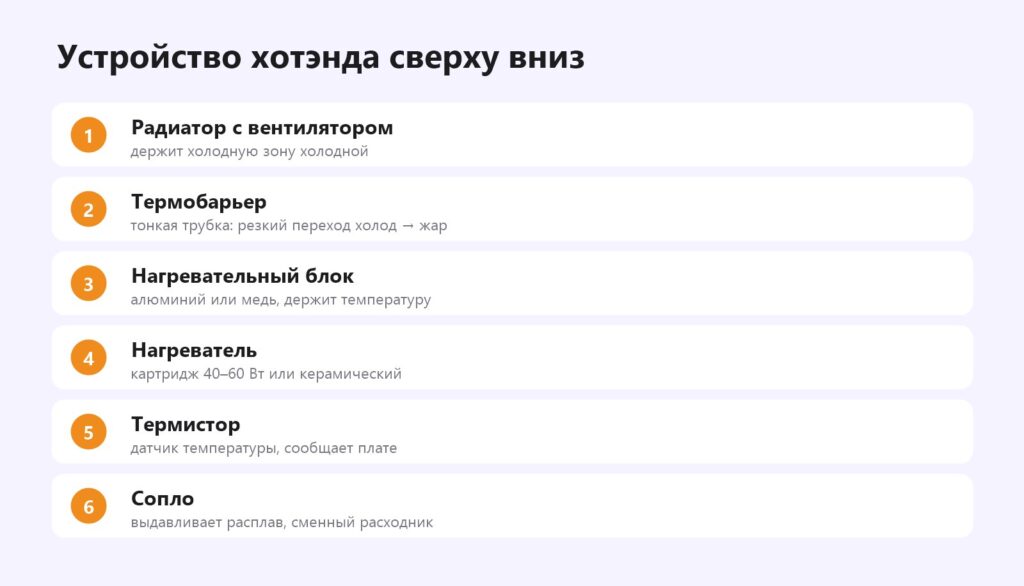
- Радиатор и вентилятор — охлаждают верхнюю часть, чтобы нить не размягчалась раньше времени. Вентилятор радиатора должен крутиться всегда, когда хотэнд горячий.
- Термобарьер (heatbreak) — тонкостенная трубка с резким переходом от холода к жару. Если переход «размывается» — пластик застревает выше (heat creep). Засоры.
- Нагревательный блок — алюминиевый или медный, в него вкручено сопло.
- Нагреватель — картридж 24 В на 40–60 Вт или керамический нагреватель у новых хотэндов.
- Термистор (или термопара/PT1000 для высоких температур) — измеряет температуру.
- Сопло — расходник: диаметр и материал выбирают под задачу. Какое сопло выбрать.
- Силиконовый носок — защищает блок от налипания пластика и сквозняка обдува.
Виды хотэндов
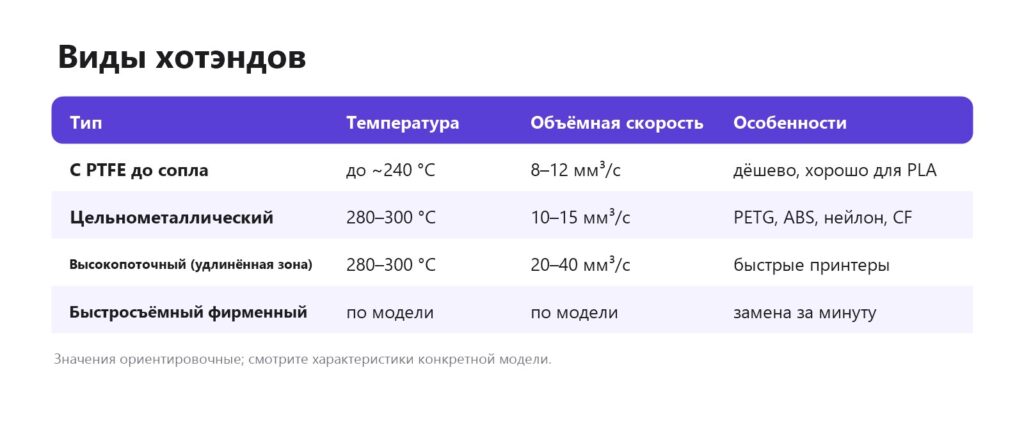
С PTFE-трубкой до сопла
Тефлоновая трубка идёт через термобарьер прямо до сопла. Плюс — гладкий канал, PLA печатается легко, мало засоров. Минус — выше 240–250 °C PTFE начинает разрушаться и выделять вредные пары; PETG на верхней границе, ABS — уже нежелательно. Трубка со временем оплавляется у сопла — её надо подрезать или менять.
Цельнометаллический (all-metal)
Трубки до сопла нет, термобарьер металлический (сталь, титан, биметалл). Можно печатать до 280–300 °C: PETG, ABS, ASA, нейлон, поликарбонат, CF. Для PLA нужен хороший обдув радиатора и аккуратный ретракт. Ретракт.
Высокопоточные
Удлинённая зона плавления, керамические нагреватели, сопла со сложным внутренним каналом — всё, чтобы расплавить больше пластика в секунду. Стоят на быстрых принтерах; позволяют печатать 300–600 мм/с без недоэкструзии. Как ускорить печать.
Быстросъёмные фирменные
Bambu Lab, Creality K-серия, Prusa Nextruder и другие — хотэнд или сопло снимаются целиком за минуту. Удобно, но запчасти — оригинальные или совместимые под конкретную систему.
Объёмная скорость — главный параметр
Скорость печати в мм/с не имеет смысла без объёмной скорости хотэнда. Пример: при линии 0,45 × 0,2 мм хотэнд на 12 мм³/с даёт максимум ~130 мм/с, а на 30 мм³/с — ~330 мм/с. Узнать реальный предел своего хотэнда для конкретного пластика — тест «Max volumetric speed» в Orca Slicer. Калибровки Orca.
Совместимость сопел
- MK8 и V6 — две самые распространённые системы с резьбой M6, но разной длины. Не путайте: сопло другой длины даст зазор, и пластик потечёт.
- Volcano — удлинённые сопла для высокопоточных блоков.
- Фирменные системы — свои сопла или сопло вместе с термобарьером.
Неисправности
| Признак | Причина | Что делать |
|---|---|---|
| Пластик течёт по блоку сверху | сопло не дотянуто к термобарьеру | разобрать, очистить, затянуть «на горячую» |
| Засоры после ретракта, на PLA | heat creep: слабый обдув радиатора, длинный ретракт | проверить вентилятор, уменьшить ретракт |
| Температура скачет | отходит термистор, сквозняк от обдува | силиконовый носок, проверить крепление и провод |
| Ошибка нагрева | нагреватель или термистор | ошибки нагрева |
| Недоэкструзия на скорости | предел объёмной скорости | снизить скорость или высокопоточный хотэнд |
Замена хотэнда
- Выгрузите пластик, нагрейте и снимите сопло, если нужно.
- Остудите и отключите питание.
- Отсоедините разъёмы нагревателя, термистора и вентилятора, снимите хотэнд.
- Установите новый, подключите, закрепите провода без натяжения.
- Сделайте калибровку PID (в Marlin — M303, в Klipper — PID_CALIBRATE), затем Z-offset. Z-offset.
Регулярный уход — уход за 3D-принтером. Как хотэнд работает с экструдером — экструдер 3D-принтера.
Частые вопросы
Что такое хотэнд?
Горячая часть 3D-принтера: в ней пластиковая нить плавится и выходит через сопло.
Чем цельнометаллический хотэнд лучше?
Он выдерживает 280–300 °C, поэтому печатает ABS, ASA, нейлон, поликарбонат и пластики с углеволокном. С PTFE-трубкой предел — около 240 °C.
Что такое высокопоточный хотэнд?
Хотэнд с длинной зоной плавления, который успевает расплавить 20–40 мм³ пластика в секунду и позволяет печатать быстро.
Почему пластик течёт из хотэнда сверху?
Сопло не прижато к термобарьеру. Разберите, очистите и затяните сопло на горячую.
Что такое heat creep?
Размягчение пластика выше зоны плавления из-за перегрева радиатора. Ведёт к засорам, особенно с PLA.
Нужно ли калибровать PID после замены хотэнда?
Да, чтобы температура держалась стабильно. В Marlin — M303, в Klipper — PID_CALIBRATE.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку