
Пластик с металлом для 3D-печати: бронза, медь, сталь — как печатать и полировать
Металлонаполненный филамент — PLA с порошком бронзы, меди, латуни, стали или алюминия. Детали тяжёлые, после шлифовки и полировки выглядят как металл, медные и бронзовые можно патинировать. Разбираем свойства и вес, абразивность и сопло, настройки печати, обработку до металлического блеска, патину и ржавчину, пример и отличие от настоящей печати металлом.
Коротко: пластик с металлом — это обычно PLA, в который добавлен металлический порошок (бронза, медь, латунь, сталь, алюминий, железо) — у популярных марок до 70–80 % по массе. Детали получаются тяжёлыми и холодными на ощупь, а после шлифовки и полировки выглядят как металл; медь и бронзу можно патинировать, а железо — «состарить» ржавчиной. Это декоративный материал, а не металл: прочность и термостойкость как у PLA или ниже. Наполнитель абразивный — нужно закалённое сопло 0,4–0,6 мм. Не путайте с настоящей печатью металлом и металлическими нитями для спекания. Ниже — виды, настройки, обработка, патина, пример и идеи.
Что это и чем отличается от металла
- Металлонаполненный PLA — декоративный: вес, холодный на ощупь, полируется. Механические свойства — как у PLA, а часто чуть ниже: металлические частицы не связаны между собой, они просто «вкраплены» в пластик.
- Металлические нити для спекания — после печати связующее удаляют, деталь спекают в печи, и получается настоящий металл с усадкой 15–20 %. Это отдельная технология с другим оборудованием. 3D-печать металлом.
- «Металлик»-пластики — PLA с блестящим пигментом, металла там нет: блестит сразу, но не полируется и весит как обычный пластик. Декоративные пластики.
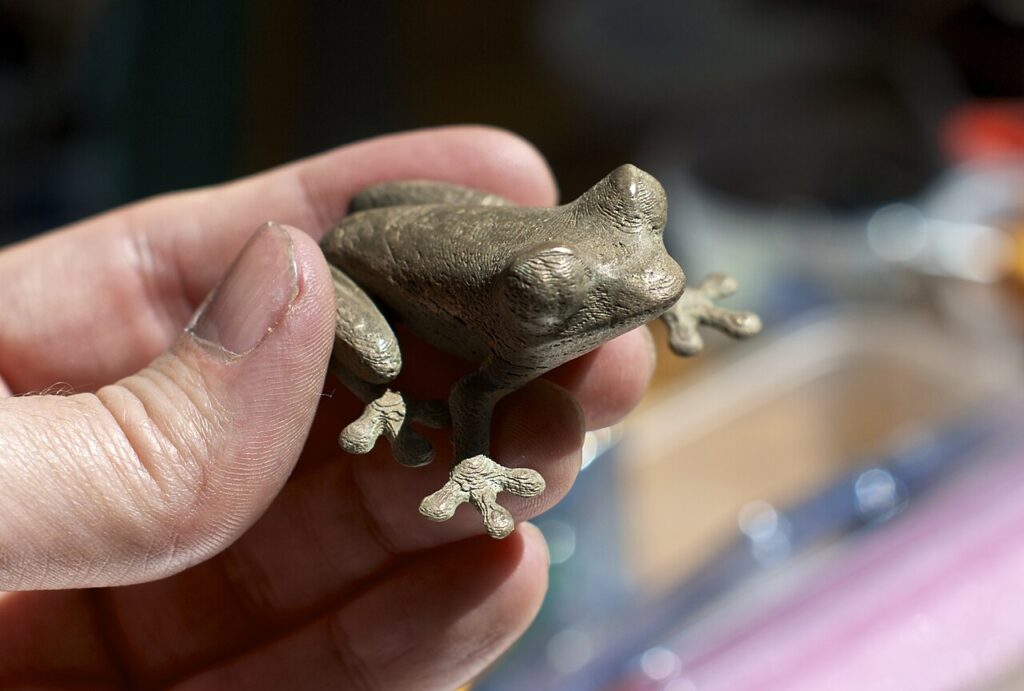
Главный «вау-эффект» металлонаполненного пластика — вес. Статуэтка из бронзового PLA весит в 2,5–3 раза больше такой же из обычного: в руке она ощущается как литая.
Виды
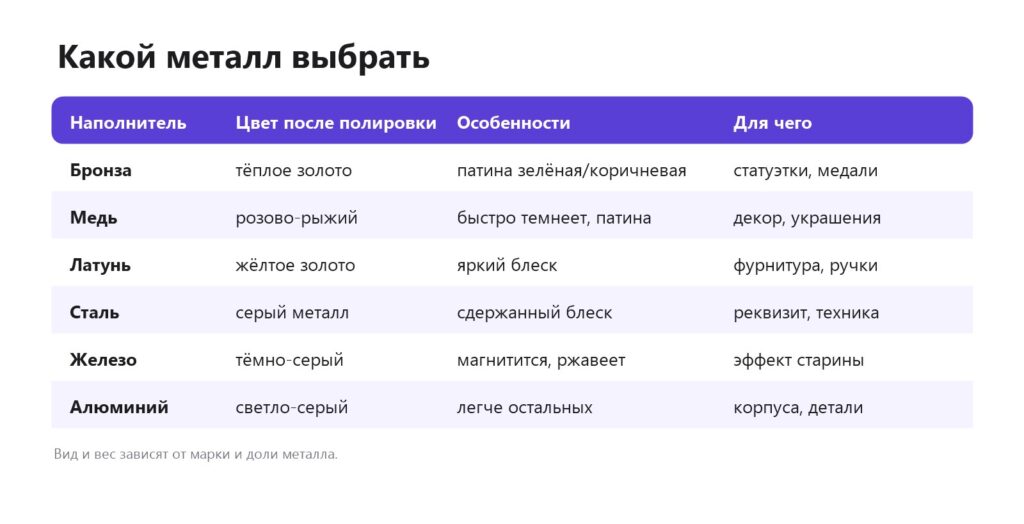
- Бронза, медь, латунь — самые популярные; полируются до тёплого блеска, бронза и медь патинируются.
- Сталь, нержавейка — серый металл, сдержанный блеск.
- Железо — магнитится и может ржаветь — для эффекта «старого металла» есть специальные растворы-ускорители.
- Алюминий — светлый, легче остальных.
Вес и расход
Плотность обычного PLA — около 1,24 г/см³, у металлонаполненных — обычно 2,5–4 г/см³ в зависимости от металла и его доли. Это значит, что в катушке того же веса нити в 2–3 раза меньше по длине: если 1 кг обычного PLA 1,75 мм — это примерно 330 м, то 1 кг бронзового PLA — около 100–130 м. Часто металлонаполненный пластик продают катушками по 0,5–0,75 кг. Считайте расход по объёму модели, а не по весу из слайсера для обычного PLA: в профиле пластика укажите правильную плотность, и слайсер покажет реальный вес детали.
Как выбрать катушку
Перед покупкой обратите внимание на несколько вещей. Доля металла: чем она выше, тем тяжелее деталь и ярче блеск после полировки, но тем более хрупкая нить и тем сильнее износ сопла. Базовый полимер: почти всегда это PLA, но встречаются версии на PETG и даже на смоле для фотополимерных принтеров. Вес катушки: 0,5–0,75 кг — нормальная фасовка для такого материала. Отзывы о хрупкости: у некоторых марок нить ломается прямо на катушке, особенно зимой в холодном помещении — храните её в тепле и не перегибайте. Если вы печатаете на принтере с системой смены пластика (AMS, MMU), уточните, допускает ли производитель абразивные и хрупкие нити: часто их рекомендуют подавать с отдельного держателя катушки, в обход системы.
Перед первой печатью напечатайте маленький тест — кубик или медальку, отполируйте его и посмотрите, нравится ли вам цвет и блеск. Это дешевле, чем разочароваться в большой статуэтке.
Настройки
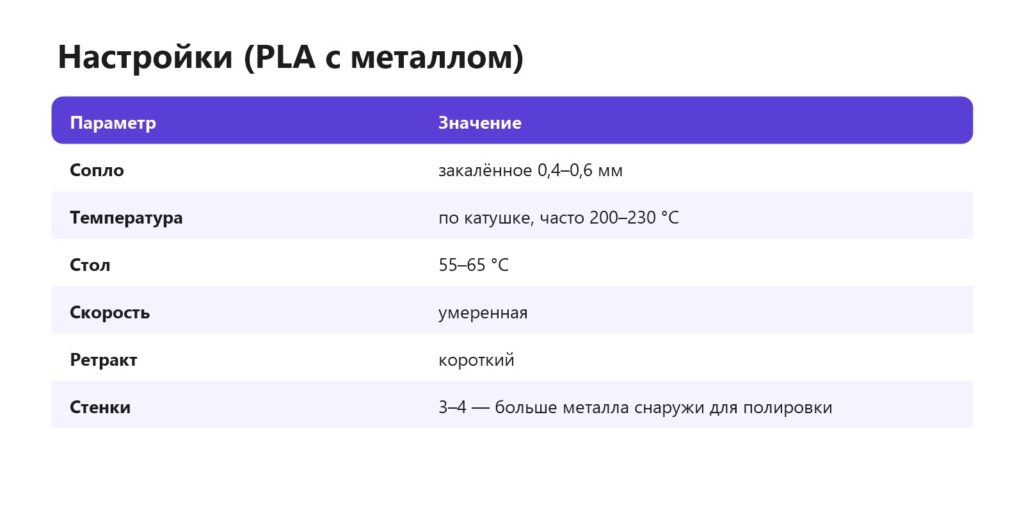
- Закалённое сопло обязательно — латунное сотрётся за одну-две катушки: отверстие разобьётся, и начнётся недоэкструзия. Сопла.
- Диаметр сопла 0,4–0,6 мм: в сопле 0,25–0,3 мм частицы металла могут создать пробку.
- Пластик тяжелее и хрупче обычного — нить ломается на резких изгибах и в механизме подачи. Директ предпочтительнее, у боудена следите, чтобы катушка вращалась легко. Директ или боуден.
- Температура и поток — по паспорту, калибровка обязательна: металл хорошо проводит тепло, и некоторые марки требуют на 5–10 °C больше обычного PLA. Поток.
- Стенки 3–4: при полировке снимается поверхностный слой, и под ним должен остаться металлонаполненный пластик, а не заполнение.
- Высота слоя 0,15–0,2 мм: тоньше нет смысла — слои всё равно сошлифуются.
Обработка
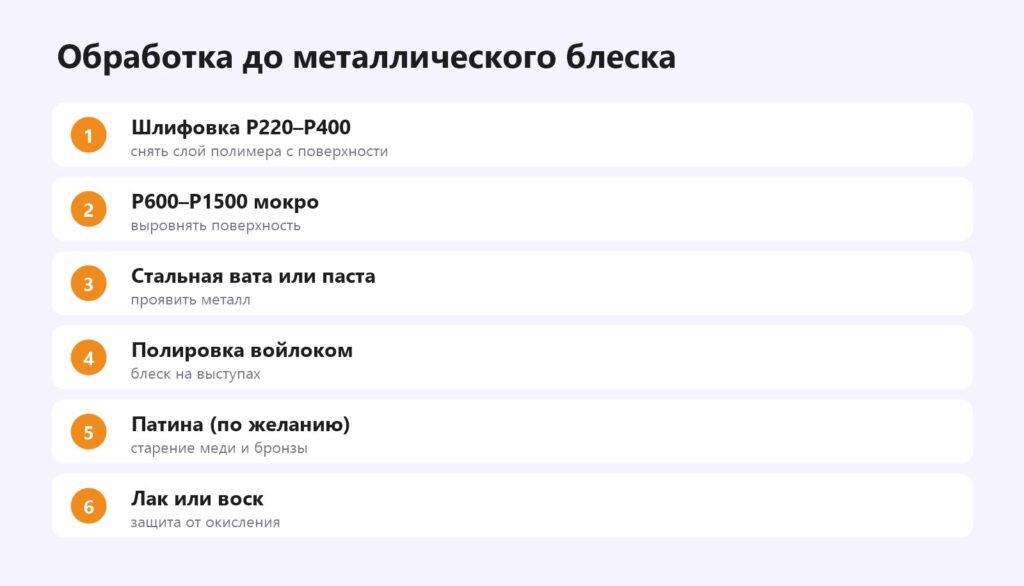
- Без обработки деталь матовая и выглядит как «пластик с крапинками» — металл проявляется только после шлифовки: сверху каждая линия покрыта тонкой плёнкой полимера.
- Шлифуйте мокро и в респираторе: металлическая пыль вредна. Шлифовка.
- После P600–P1500 пройдитесь тонкой стальной ватой (0000) — она очень быстро вытягивает блеск.
- Полировальная паста на войлочном круге бормашины — на малых оборотах, чтобы не расплавить PLA.
- Галтовка (вибробарабан с наполнителем) — равномерная полировка мелких деталей без ручного труда: 6–24 часа в барабане.
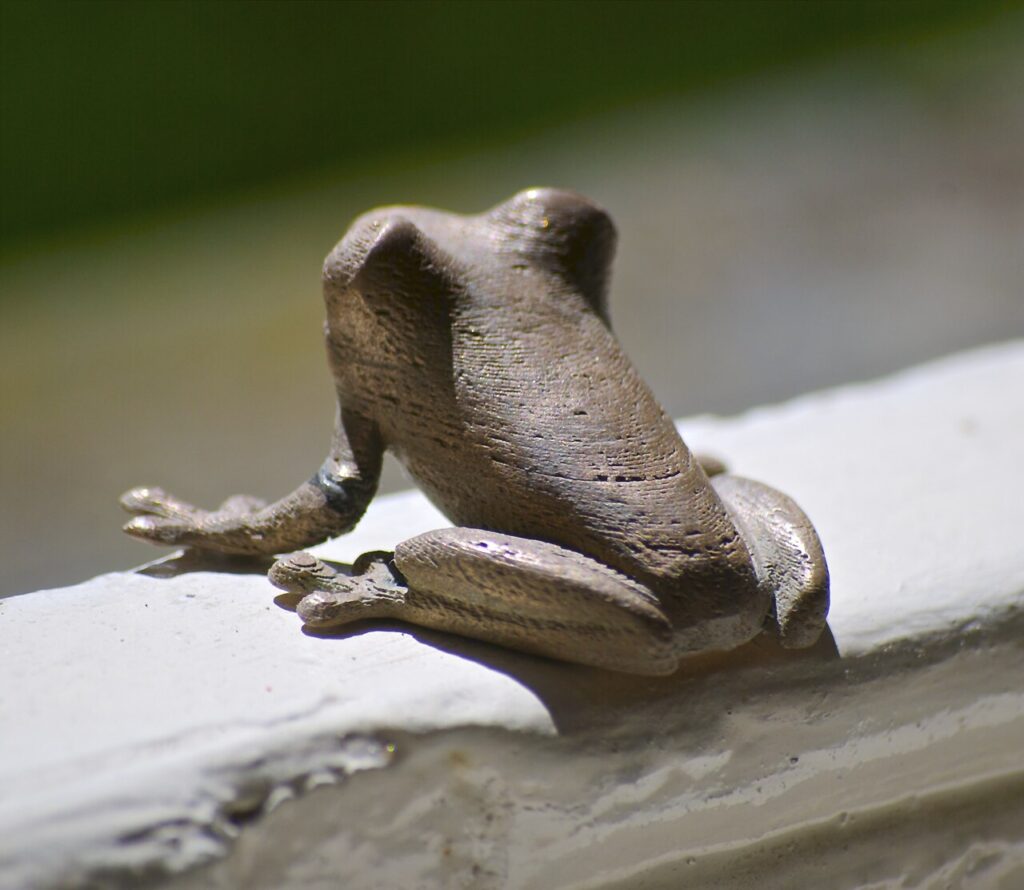
- Тёмная смывка или разбавленная чёрная краска в углубления перед полировкой — выступы заблестят, углубления останутся тёмными, как у старинной бронзы.
Патина и ржавчина
Раз в пластике настоящий металл, с ним работают те же химические приёмы, что и с металлом — только на поверхности:
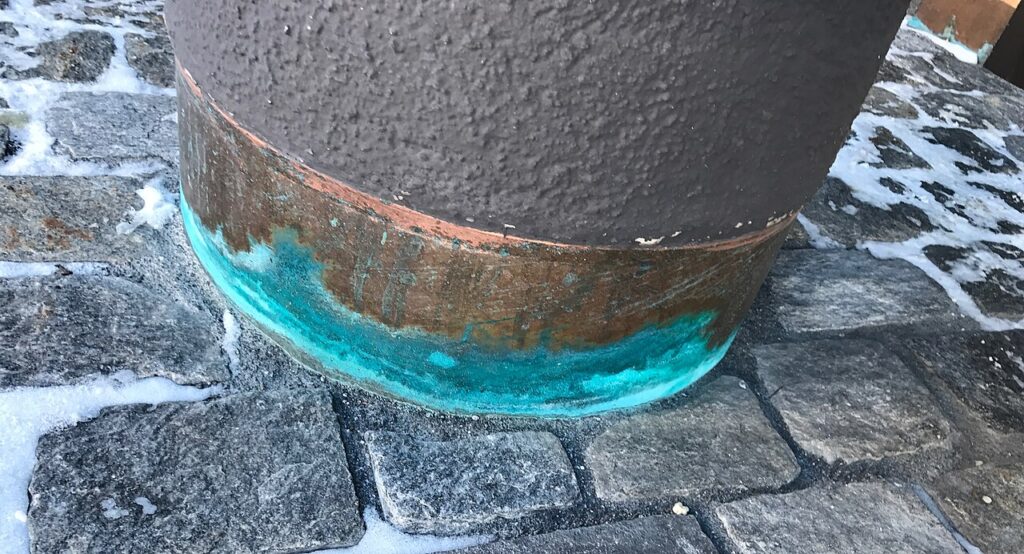
- Зелёная патина на меди и бронзе — специальные патинирующие растворы для металла или домашние средства (уксус с солью, пары нашатыря). Наносят на отполированную деталь, ждут от нескольких часов до суток, затем фиксируют лаком.
- Тёмная «античная» патина — растворы на основе серной печени (для меди и бронзы): деталь темнеет, затем выступы полируют.
- Ржавчина на железном PLA — раствор-ускоритель или соль с перекисью водорода: через несколько часов на поверхности появляется настоящая ржавчина. После сушки закрепляют матовым лаком.
Работайте в перчатках и на улице или с вытяжкой. Без лака патина и ржавчина продолжат развиваться и будут пачкать руки.
Металлонаполненный пластик или металлизация
Добиться вида металла можно тремя способами, и у каждого своя ниша:
- Металлонаполненный PLA — металл по всему объёму: вес, холодная поверхность, настоящая патина. Минусы — абразивность, нужно стальное сопло, хрупкая нить, дорогая катушка.
- Краска «под металл» по обычному PLA — дешево и быстро, любой цвет металла, но деталь лёгкая, а при царапине виден пластик. Как покрасить PLA.
- Гальваническая металлизация — на пластик наносят токопроводящий слой и наращивают настоящую медь, никель или хром. Самый «металлический» результат и прочная поверхность, но нужны оборудование и химия.
Для одной-двух статуэток часто проще покрасить обычный PLA. Металлонаполненный пластик выбирают, когда важен вес и «живой» металл с патиной.
Ориентация и поддержки
Поддержки из металлонаполненного пластика отрываются хуже, а следы от них приходится сошлифовывать — с абразивным пластиком это дольше обычного. Ориентируйте модель так, чтобы поддержек было минимум, а их следы оказались на невидимой стороне. Для статуэток часто удобнее разрезать модель и печатать части без поддержек. Для мелких деталей, которые будут галтовать, следы поддержек и вовсе почти исчезают в барабане. Поддержки.
Безопасность и хранение
- При шлифовке образуется мелкая металлическая пыль — респиратор, мокрая шлифовка, уборка влажной тряпкой.
- Металлонаполненные пластики, как и обычный PLA, набирают влагу; храните в боксе с силикагелем. Железонаполненный пластик во влажном помещении может окисляться прямо на катушке.
- Для изделий, контактирующих с едой, такой пластик не подходит.
- После работы с металлонаполненным пластиком прогоните через хотэнд обычный PLA — так в сопле не останется металлических частиц, которые мешают следующей печати.
Пример: бронзовая медаль
Медаль диаметром 60 мм и толщиной 5 мм из бронзонаполненного PLA, закалённое сопло 0,4, температура 215 °C, слой 0,15 мм, 4 периметра, заполнение 100 % — для веса. Деталь весит 42 г против 17 г из обычного PLA. Обработка: шлифовка P400 → P800 → P1500 мокро, стальная вата 0000, тёмная смывка в рельеф, полировка выступов пастой на войлоке. Сверху — тонкий слой воска. Работы — около 40 минут. Результат с расстояния вытянутой руки не отличить от литой бронзы.
Что печатать
- Статуэтки, медали, монеты, жетоны.
- Косплей-реквизит «под металл»: детали оружия, амулеты, украшения брони. Косплей.
- Ручки, рукояти, брелоки. Брелоки.
- Шахматные фигуры — тяжёлые фигуры стоят устойчиво. Шахматы на 3D-принтере.
- Пресс-папье, украшения, декор.
Модели для пробы: Tolerance Coin — монета с вращающимися кольцами (автор Asraff Amzani, CC BY) и Pawn Chess detailed — детализированная шахматная пешка (автор Kleiner Lateiner, CC BY-NC-SA).
Альтернатива — металлизация обычного пластика: гальваника или краски с металлическим порошком. Металлизация.
Типичные ошибки
- Латунное сопло. Уже через несколько сотен граммов отверстие разбивается и качество падает.
- Ждать металлического блеска сразу после печати. Блеск появляется только после шлифовки и полировки.
- Использовать для нагруженных деталей. Это декоративный материал — для прочности он не годится.
- Две стенки. При полировке можно «прошлифовать» до заполнения.
- Оставить патину без лака. Пачкает руки и продолжает меняться.
Видео по теме
- Пластики с металлическим порошком: бронза, латунь и алюминий — канал 3DIY.
- Как можно обрабатывать детали, напечатанные на 3D-принтере — канал 3DIY.
- How to polish copperFill and bronzeFill filament — канал Adafruit Industries (англ.).
- Polishing Proto-pasta Metal Filaments — канал Make It With Calvin (англ.).
Частые вопросы
Что такое пластик с металлом?
PLA с металлическим порошком: детали тяжёлые и после полировки выглядят как металл.
Нужно ли закалённое сопло?
Да, металлический наполнитель абразивен и стирает латунное сопло.
Прочнее ли пластик с металлом?
Нет, прочность и термостойкость как у PLA или чуть ниже.
Как отполировать до блеска?
Шлифовка от P220 до P1500, затем стальная вата или полировальная паста и войлок.
Можно ли состарить медный пластик?
Да, патиной для меди и бронзы, затем закрепить лаком.
Магнитится ли пластик с железом?
Да, и может ржаветь — это используют для эффекта старого металла.
Почему в катушке так мало нити?
Металлонаполненный пластик в 2–3 раза плотнее обычного, поэтому при том же весе нить короче.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

