Защёлки (snap-fit) на 3D-принтере: как спроектировать, напечатать, 18 моделей
Как сделать защёлку, которая не ломается: консольные и кольцевые защёлки, размеры язычка и зуба, угол входа и выхода, допуски, ориентация печати вдоль слоёв, выбор пластика (PETG, PCTG, нейлон), разборные и неразборные соединения. Примеры корпусов и крышек и типичные ошибки.
Коротко: защёлка (snap-fit) — гибкий язычок с зубом, который при сборке отгибается и защёлкивается за ответный выступ. В 3D-печати защёлки работают отлично, если соблюсти четыре правила: язычок длинный (не меньше 5–6 своих толщин) и сужается к концу, изгиб идёт вдоль слоёв (печать плашмя), у основания есть скругление, а пластик — PETG, PCTG или нейлон, а не хрупкий PLA. Угол входа зуба 25–35° для лёгкой сборки, угол выхода 45° — для разборных соединений, около 90° — для неразборных. Ниже — геометрия, допуски, ориентация и ошибки.
Виды защёлок
- Консольная — язычок с зубом на конце. Самая распространённая: крышки корпусов, батарейные отсеки, клипсы.
- Кольцевая — кольцевой выступ на цилиндре заходит в канавку: крышки баночек, колпачки.
- Торсионная — защёлка поворачивается на скручиваемой перемычке: рычаги, кнопки.
В 3D-печати чаще используют консольные — их проще всего спроектировать и напечатать надёжно. Проектирование для 3D-печати.
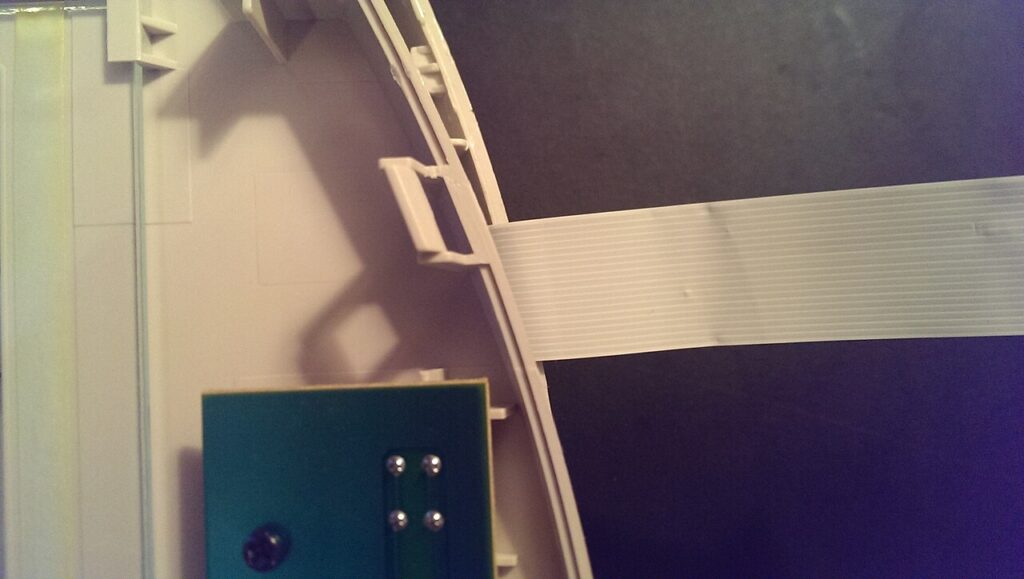
Геометрия консольной защёлки
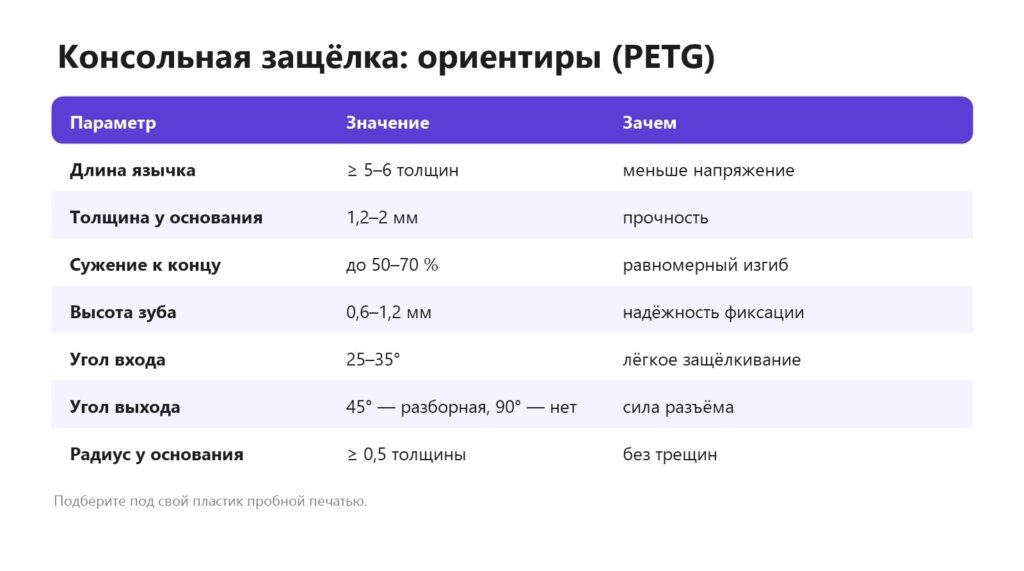
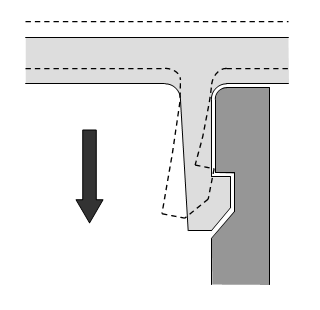
Главное соотношение — длина к толщине. Чем длиннее язычок, тем меньше он напрягается при том же прогибе. Короткий толстый язычок почти не гнётся и ломается у основания. Сужение к концу распределяет напряжение по всей длине. Высота зуба определяет, насколько нужно отогнуть язычок: больше зуб — надёжнее фиксация, но сильнее изгиб при сборке.
Проверенные модели
Все модели — бесплатные, на Printables; в скобках — число опубликованных отпечатков («makes»). Начните с тестовых моделей: они быстро покажут, какие размеры защёлок подходят вашему принтеру и пластику.
Тесты защёлок
- Тест защёлок: восемь вариантов (kaje, 4 печати) — разные язычки на одной печати, общественное достояние.
- Тест защёлок и прессовых посадок (Wilko) — лицензия CC BY.
Коробки и корпуса
- Параметрическая коробка с защёлкивающейся крышкой на петле (Luca Koch, 31 печать) — размеры задаются в OpenSCAD, лицензия CC BY.
- Настраиваемая коробка с защёлкивающейся крышкой (Extrutim, 16 печатей).
- Параметрический корпус на защёлках для Fusion 360 (PicoNano, 8 печатей) — основа для своего корпуса электроники, общественное достояние.
- Корпус для понижающего преобразователя без винтов (3DPrintSOS, 12 печатей) — лицензия CC BY.
- Таблетница на неделю (GlennovitS 3D, 40 печатей) — крышки на петлях с защёлками, печатается собранной.
Пряжки и клипсы
- Фастекс (пряжка с боковым замком) (Zenfunk, 27 печатей) — классическая двойная консольная защёлка, лицензия CC BY-SA.
- Быстросъёмная пряжка для ремня (DunRock, 8 печатей) — лицензия CC BY.
- Фастекс 25 мм (Stepan Broz, 4 печати) — под стандартную стропу.
- Защёлкивающаяся клипса для кабелей (TuTu, 10 печатей) — print-in-place.
- Соединение «ласточкин хвост» с защёлкой (thczv) — для сборки крупных моделей из частей.
Замки, задвижки, стяжки, пистоны
- Прочный откидной замок print-in-place (ConceivablyEngineering, 19 печатей) — как на ящиках для инструмента, лицензия CC BY-SA.
- Откидной замок-«лягушка» (Matereo, 19 печатей) — лицензия CC BY-SA.
- Защёлка-блокиратор для ящиков и шкафов (M S, 26 печатей).
- Задвижка (Mordiev, 13 печатей) — общественное достояние.
- Многоразовые стяжки для кабелей 40–205 мм (FusedForms, 60 печатей) — защёлка на зубчатом ремешке.
- Пистон-клипса для обшивки (Scottmi, 20 печатей) — замена сломанных автомобильных клипс, лицензия CC BY.
Ориентация печати
Это решающий фактор. Если язычок напечатан вертикально и при изгибе раскрываются слои, он сломается с первого раза. Если язычок лежит в плоскости слоёв (печать плашмя) — изгибается вдоль линий и выдерживает сотни циклов. Проектируйте корпуса так, чтобы язычки оказались в плоскости слоёв: например, делайте защёлки на боковых стенках, печатая крышку лицом вниз, или выносите защёлки на отдельную деталь. Настройки для прочности.
Пластик
| Пластик | Для защёлок |
|---|---|
| PLA | только для неразборных и редких сборок |
| PETG | хорошо: гибкий и прочный |
| PCTG | ещё лучше: ударная вязкость |
| Нейлон | лучший для многих циклов |
| ABS, ASA | хорошо, если печатаются в корпусе |
PCTG, нейлон, пружины на 3D-принтере.
Допуски
Между корпусом и крышкой нужен зазор 0,2–0,3 мм, иначе крышка не войдёт даже без защёлок. Отверстие под зуб делают на 0,2–0,4 мм шире зуба. Слоновья нога на первом слое может мешать — делайте фаску на нижней кромке. Проверяйте на пробной печати фрагмента с одной защёлкой, а не всего корпуса. Слоновья нога, размеры не совпадают.
Почему защёлки ломаются
Пример: корпус с защёлкивающейся крышкой
- Корпус печатается дном вниз, крышка — лицом вниз.
- Защёлки — на крышке, язычки направлены вниз, длина 10 мм, толщина 1,5 мм у основания, зуб 0,8 мм.
- В стенках корпуса — прямоугольные окна под зубья.
- Зазор между крышкой и стенками 0,25 мм, скругление у основания язычка 0,8 мм.
- Пластик — PETG. Угол выхода зуба 45°, чтобы крышку можно было снять, нажав на зуб отвёрткой.
Пример: крышка батарейного отсека
У пульта сломалась защёлка крышки батарейного отсека. Обломки дают размеры: крышка 45×22 мм, толщина 1,4 мм, сверху — язычок с зубом, снизу — два шипа, которые заходят в корпус. В CAD язычок сделан длиной 9 мм вместо заводских 6 мм (пластик печатный слабее литого), толщина у основания 1,2 мм, зуб 0,7 мм с входом 30°. Крышка печатается плашмя из PETG — язычок лежит вдоль слоёв. Первая версия закрывалась туго: зуб уменьшили до 0,6 мм. Вторая сидит как заводская и пережила уже сотни замен батареек. Время — 15 минут на печать и полчаса на модель. Печать запчастей.
Типичные ошибки
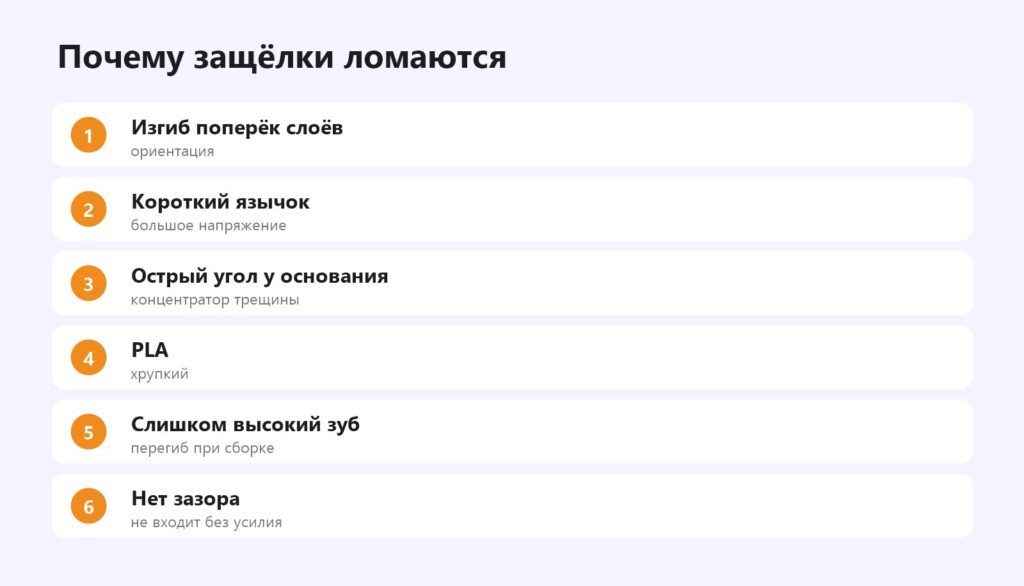
- Язычок короче 4 толщин — почти не гнётся и ломается у основания.
- Острый угол у основания язычка — концентрация напряжения; скругление 0,5–1 мм.
- Зуб слишком высокий — защёлка либо не собирается, либо ломается при сборке.
- Слоновья нога на ответной детали — зуб не заходит в окно; компенсация в слайсере.
- Защёлка из PLA на часто открываемой крышке — трескается через десятки циклов.
Как подобрать защёлку быстро
Не печатайте сразу весь корпус. Сделайте тестовую пластинку с тремя-четырьмя язычками разной толщины и длины и ответную деталь с окнами. Печать займёт 20–30 минут. Защёлкните и расщёлкните каждый вариант 10–20 раз: какой-то окажется слишком тугим, какой-то — слабым, а один — в самый раз. Его размеры и переносите в корпус. Повторите тест при смене пластика: защёлка, идеальная на PETG, на PLA может ломаться, а на нейлоне — держать слабо. Сохраните удачные параметры — следующие проекты пойдут быстрее.
Пошагово: консольная защёлка в CAD
- На стенке корпуса нарисуйте эскиз язычка: длина 10–15 мм, толщина у основания 1,2–1,6 мм, к концу — сужение до 70–80 %.
- На конце добавьте зуб высотой 0,6–1 мм: входной скос 30°, выходная грань 45° (разборная) или 90° (неразборная).
- У основания язычка сделайте скругление 0,5–1 мм — оно убирает концентрацию напряжения.
- В ответной детали прорежьте окно под зуб с зазором 0,2–0,3 мм по всем сторонам.
- Вырежьте прорези по бокам язычка, чтобы он гнулся независимо от стенки.
- Распечатайте фрагмент с одной защёлкой и проверьте 10–20 циклов, прежде чем печатать весь корпус.
Кольцевые защёлки
Для круглых крышек удобна кольцевая защёлка: на крышке — кольцевой выступ высотой 0,4–0,8 мм, на ёмкости — канавка. Стенка крышки должна быть достаточно тонкой и упругой, чтобы растянуться при надевании. Печатайте крышку из PETG или PP, а угол входа выступа делайте пологим. Такие крышки хорошо работают на баночках для мелочей и органайзерах.
Другие виды фиксаторов
- Торсионная защёлка — кнопка на перемычке, которая скручивается при нажатии; так открываются крышки батарейных отсеков и кейсов.
- U-образная защёлка — язычок, согнутый пополам; ход больше при том же напряжении, подходит для частого открывания.
- Откидной замок («лягушка») — рычаг с крючком, который стягивает крышку с корпусом; держит прочно, герметизирует уплотнитель.
- Задвижка — ползунок в пазу; надёжная и понятная, изнашивается медленно.
- Зубчатая стяжка — ремешок с зубцами и защёлкой, многоразовая альтернатива нейлоновым хомутам; печатается из TPU или PETG.
- Пистоны и клипсы — разжимные штифты для крепления обшивки и панелей; печатные заменяют сломанные заводские.
Размеры для разных пластиков
| Пластик | Длина язычка, не меньше | Допустимый изгиб | Ресурс |
|---|---|---|---|
| PLA | 8 толщин | малый | единицы–десятки циклов |
| PETG, PCTG | 5–6 толщин | средний | сотни циклов |
| Нейлон | 4–5 толщин | большой | тысячи циклов |
| PP | 4 толщины | очень большой | десятки тысяч циклов |
Цифры — ориентиры для язычка, напечатанного вдоль слоёв. Чем больше циклов открывания нужно, тем длиннее и тоньше должен быть язычок при том же ходе зуба.
Альтернативы защёлкам
Если защёлки не подходят: винты с термовставками, магниты, байонетные соединения, резьба. Для частой разборки винты и магниты надёжнее защёлок. Магниты, резьба.
Видео по теме
- Моделирование футляра с защёлками во Fusion — урок от эскиза до готового корпуса.
- FreeCAD: защёлки — проектирование защёлок в бесплатной программе.
- Накидной замок-защёлка на 3D-принтере — другой тип фиксатора.
- 6 Ways To Make Snap Fits for 3D Printing — шесть видов защёлок (англ.).
- Stop Snapping Your Snap Fits — почему ломаются защёлки и как этого избежать (англ.).
Частые вопросы
Почему защёлка сломалась сразу?
Чаще всего — изгиб поперёк слоёв или слишком короткий толстый язычок. Положите деталь так, чтобы язычок печатался вдоль слоёв, и удлините его.
Какой пластик лучше для защёлок?
PETG, PCTG или нейлон: они гнутся, а не ломаются. Нейлон выдерживает больше всего циклов.
Какой длины делать язычок?
Не меньше 5–6 его толщин для PETG и 8 толщин для PLA: длинный язычок гнётся с меньшим напряжением и служит дольше.
Какой угол зуба?
Вход 25–35°, выход 45° для разборных и около 90° для неразборных. Чем круче вход, тем больше усилие сборки; чем круче выход, тем труднее разобрать.
Можно ли напечатать многоразовые стяжки для кабелей?
Да, из TPU или PETG: зубчатый ремешок с защёлкой, которую можно отжать и использовать снова. Проверенная модель с размерами от 40 до 205 мм — в подборке.
Какой зазор между крышкой и корпусом?
0,2–0,3 мм на сторону; точное значение проверьте тестовой печатью на своём принтере.
Можно ли делать защёлки из PLA?
Только для редкой сборки — например, корпус, который собирают один раз. PLA хрупкий и после нескольких десятков циклов трескается у основания язычка.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку