
Настройки для прочных деталей: стенки, заполнение, ориентация, температура
Как напечатать прочную функциональную деталь: почему стенки важнее заполнения, как ориентация определяет, где деталь сломается, какая температура и ширина линии дают крепкие слои, какой тип заполнения выбрать, когда помогает отжиг и как выбрать пластик под нагрузку.
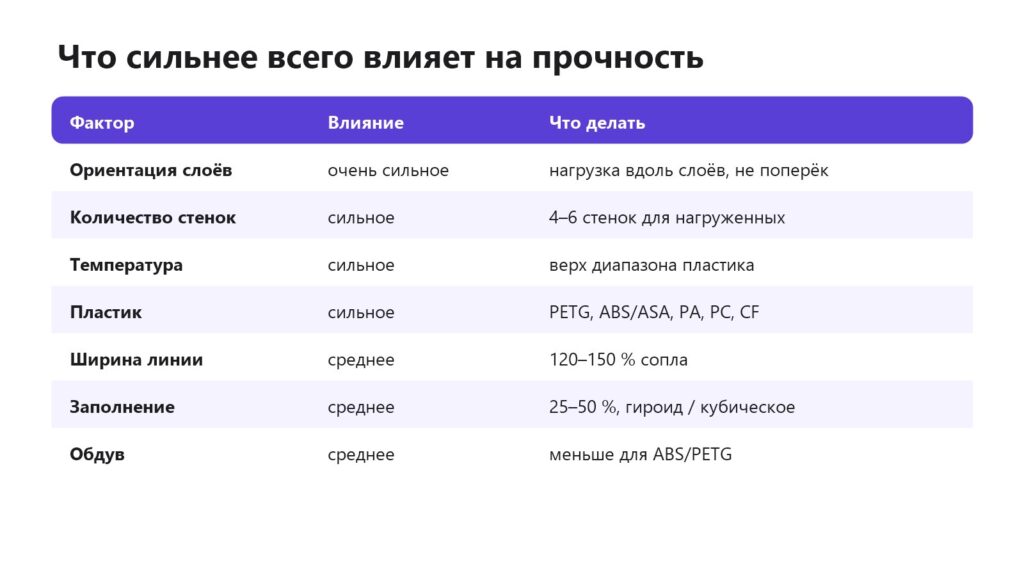
Коротко: прочность 3D-печатной детали определяют в первую очередь ориентация (слои — самое слабое место, нагрузка не должна их разрывать), количество стенок (4–6 стенок прочнее, чем 100 % заполнения при меньшей массе), температура (верх диапазона — лучше спекаются слои) и пластик. Дальше — ширина линии 120–150 % от сопла, заполнение 25–50 % гироидом или кубическим, умеренный обдув и при необходимости отжиг. Ниже — разбор каждого фактора, готовый профиль и типичные ошибки.
Главное правило: слои — слабое место
Деталь, напечатанная на FDM-принтере, прочнее всего вдоль линий и слоёв и слабее всего — на разрыв между слоями. Разница может быть в 2–4 раза. Поэтому один и тот же кронштейн, напечатанный «стоя» и «лёжа», ведёт себя совершенно по-разному: стоя он ломается по слою от небольшого усилия, лёжа — выдерживает в разы больше. Перед печатью подумайте, куда будет направлена нагрузка, и разверните деталь так, чтобы она шла вдоль слоёв. Расслоение.
Что влияет на прочность
Стенки важнее заполнения
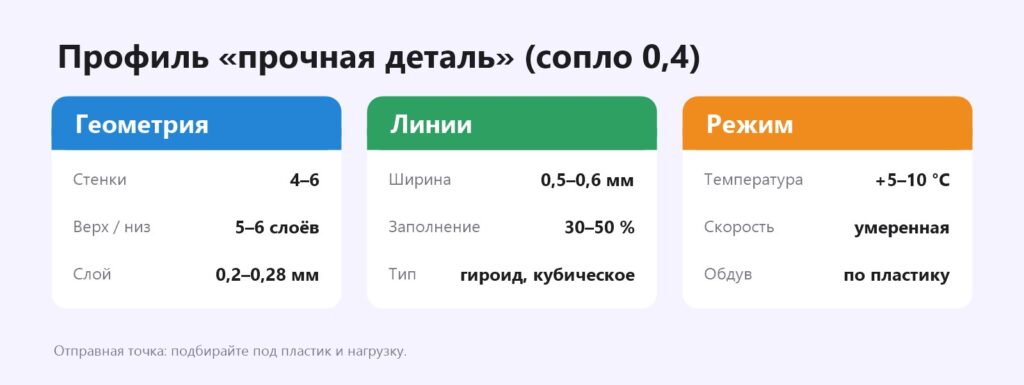
При изгибе и кручении нагрузку несут в основном внешние слои детали — как у трубы. Поэтому добавление стенок даёт больше прочности на грамм пластика, чем увеличение заполнения. Для нагруженных деталей — 4–6 стенок и 5–6 верхних и нижних слоёв; заполнение 100 % нужно редко и делает деталь тяжёлой и склонной к короблению. Количество стенок, заполнение.
Температура и обдув
Чем горячее пластик, тем лучше новый слой сплавляется с предыдущим. Для прочных деталей печатайте у верхней границы диапазона пластика, а обдув уменьшайте: для PETG — 30–50 %, для ABS и ASA — 0–20 % и закрытый корпус. PLA можно печатать со стандартным обдувом, но с температурой на 5–10 °C выше обычного. Таблица температур, обдув.
Ширина линии и высота слоя
Широкие линии (0,5–0,6 мм при сопле 0,4) сильнее вдавливаются в соседние и в предыдущий слой — площадь сцепления больше. Слой 0,2–0,28 мм прочнее очень тонких: меньше межслойных границ. Ещё лучше — сопло 0,6 мм для крупных функциональных деталей. Ширина линии, какое сопло выбрать.
Тип заполнения
Гироид и кубическое заполнение держат нагрузку одинаково во всех направлениях. «Сетка» и «линии» быстрее, но анизотропны. Заполнение «молния» для нагруженных деталей не подходит — оно только поддерживает верхние слои.
Готовый профиль
Выбор пластика
| Нагрузка | Пластик |
|---|---|
| Статическая, в помещении | PLA, PLA+ |
| Удары, вибрация | PETG, ABS, ASA |
| Нагрев до 80–100 °C | ABS, ASA, PC |
| Износ, трение, шестерни | нейлон, PA-CF |
| Максимальная жёсткость | PA-CF, PC, PETG-CF |
PLA жёсткий, но хрупкий и боится тепла: в машине летом он поплывёт. Самый прочный пластик, термостойкий пластик.
Конструкция детали
- Скругления во внутренних углах — острый угол концентрирует напряжение, там начинается трещина.
- Толщина стенок модели кратна ширине линии — нет пустот между периметрами.
- Отверстия под винты — усиливайте модификатором или увеличенным числом стенок. Модификаторы.
- Металлические вставки — термовставки с резьбой вместо резьбы в пластике. Резьба.
Отжиг
Нагрев готовой детали до температуры чуть выше стеклования снимает внутренние напряжения и увеличивает кристалличность — деталь становится прочнее и термостойче. Но она может дать усадку на несколько процентов, поэтому размеры нужно закладывать с запасом. Лучше всего отжиг работает для PLA и нейлона. Отжиг 3D-печати.
Влажность
Влажный пластик даёт пористые слабые слои — особенно PETG и нейлон. Перед печатью ответственных деталей пластик сушат. Сушка.
Типичные ошибки
- 100 % заполнения вместо стенок — тяжелее, дольше, не намного прочнее, больше коробление.
- Нагрузка поперёк слоёв — деталь ломается по шву слоя.
- Максимальный обдув для PETG и ABS — слабое межслойное сцепление.
- Слишком высокая скорость — недогрев пластика в сопле, слабые слои. Объёмная скорость.
Частые вопросы
Что важнее для прочности: стенки или заполнение?
Стенки: 4–6 стенок обычно прочнее большого заполнения при меньшей массе.
Как ориентировать деталь для прочности?
Так, чтобы нагрузка шла вдоль слоёв, а не разрывала их.
Нужно ли 100 % заполнение?
Редко; обычно достаточно 30–50 % и больше стенок.
Влияет ли температура на прочность?
Да, горячее — лучше спекаются слои.
Какое заполнение самое прочное?
Гироид и кубическое — равномерная прочность во всех направлениях.
Помогает ли отжиг?
Да, но с усадкой; лучше всего для PLA и нейлона.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

