
Количество стенок в 3D-печати: сколько периметров ставить
Сколько стенок (периметров) ставить для декоративных, функциональных и водонепроницаемых деталей, как стенки влияют на прочность, вес и время, связь с шириной линии и толщиной стенки модели, верхние и нижние слои, и типичные ошибки — от просвечивающего заполнения до пустот между периметрами.
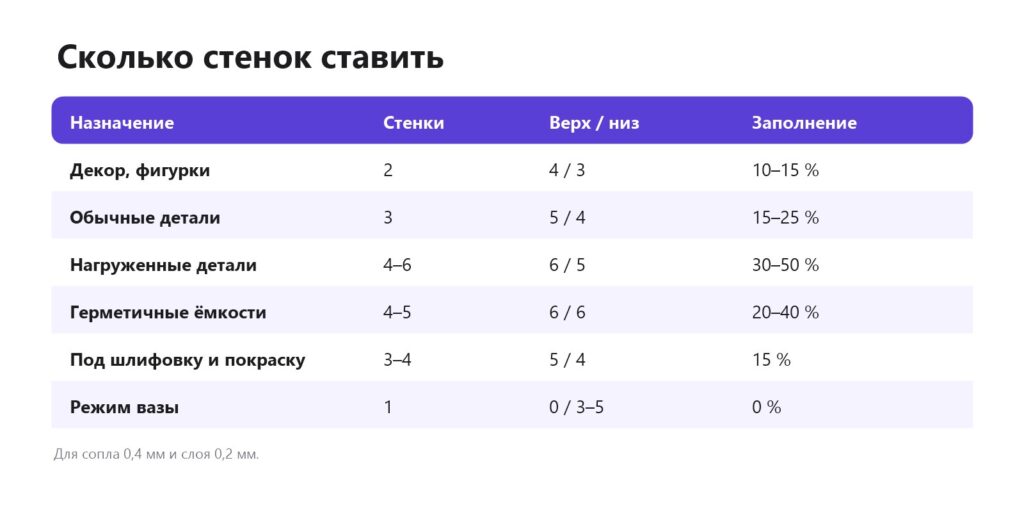
Коротко: стенки (периметры) — контуры, которые слайсер печатает по краю каждого слоя. Их количество сильнее всего влияет на прочность и внешний вид. Ориентиры для сопла 0,4 мм: 2 стенки — декор и фигурки, 3 — большинство деталей, 4–6 — нагруженные детали, крепления и резьба, 4–5 — герметичные ёмкости. Добавление стенок даёт больше прочности на грамм пластика, чем увеличение заполнения. Ещё важна связь с шириной линии: толщина стенки модели должна вмещать целое число линий, иначе появляются пустоты. Ниже — таблицы, влияние на прочность, вес и время, и типичные ошибки.
Что такое стенки
Каждый слой печатается в три этапа: стенки по контуру, затем верхние или нижние сплошные слои там, где они нужны, затем заполнение внутри. Стенки образуют «оболочку» детали — именно её видно снаружи и именно она несёт основную нагрузку при изгибе и кручении. Заполнение лишь поддерживает оболочку изнутри. Заполнение.
Сколько стенок ставить
Декор: 2 стенки
Двух стенок достаточно, чтобы поверхность была ровной, а заполнение не проступало. Экономия пластика и времени. Для крупных ваз и фигурок с тонкими элементами можно и меньше, но тогда стенки становятся хрупкими. Фигурки.
Обычные детали: 3 стенки
Стандарт большинства профилей — хороший баланс прочности и времени. Если через стенку проступает рисунок заполнения, увеличьте до 3 или включите печать стенок перед заполнением. Сквозь стенки видно заполнение.
Нагруженные детали: 4–6 стенок
Кронштейны, крепления, корпуса с винтами, детали с нарезанной резьбой. 6 стенок при 30–40 % заполнения почти всегда прочнее, чем 2 стенки при 100 %. Настройки для прочности, резьба.
Герметичность: 4–5 стенок
Для ёмкостей, которые должны держать воду, нужны несколько плотно спечённых стенок, температура повыше и поток без недоэкструзии. Даже так FDM-печать не гарантирует полную герметичность — для надёжности покрывают изнутри эпоксидкой. Эпоксидка.
Толщина стенки и ширина линии
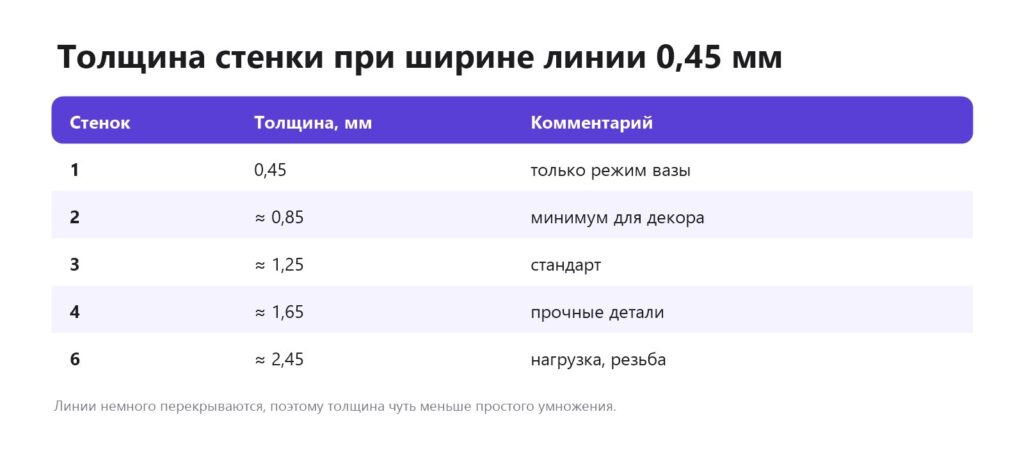
Если модель спроектирована со стенкой 1,5 мм, а три периметра занимают 1,25 мм, слайсер либо оставит зазор, либо заполнит его тонкой линией. Генератор стенок Arachne (в Orca, PrusaSlicer и Cura) решает это переменной шириной линий. При проектировании функциональных деталей делайте толщину кратной ширине линии. Ширина линии, тонкие стенки, дыры в стенках.
Верхние и нижние слои
Это сплошные слои сверху и снизу детали. Правило: суммарная толщина верха должна быть не меньше 0,8–1 мм, иначе заполнение будет просвечивать и появятся дыры. При слое 0,2 мм — 4–5 верхних слоёв, при 0,12 мм — 7–8. Низ — 0,6–0,8 мм. В Orca и PrusaSlicer можно задать минимальную толщину в мм, и слайсер сам посчитает число слоёв. Дыры в верхнем слое.
Как стенки влияют на вес и время
| Кубик 40 мм, 15 % заполнения | Масса | Время |
|---|---|---|
| 2 стенки | ≈ 100 % | ≈ 100 % |
| 3 стенки | ≈ 115 % | ≈ 112 % |
| 4 стенки | ≈ 130 % | ≈ 125 % |
| 6 стенок | ≈ 160 % | ≈ 150 % |
Цифры ориентировочные — точно покажет слайсер для вашей модели. Для мелких деталей стенки занимают почти весь объём, и разница меньше; для крупных пустотелых — больше.
Стенки локально
Не обязательно ставить 6 стенок на всю деталь: модификатор в слайсере позволяет усилить только место крепления или отверстие под винт. Модификаторы.
Стенки и внешний вид
Количество стенок влияет и на поверхность. При одной-двух стенках на крупных плоских участках может проступать рисунок заполнения, особенно на светлых и полупрозрачных пластиках. Три стенки обычно скрывают его полностью. Для прозрачных и полупрозрачных пластиков, где видно всё внутри, иногда лучше сделать деталь вообще без заполнения, но с 4–6 стенками — внутренняя структура будет выглядеть аккуратнее. Прозрачная 3D-печать.
Типичные ошибки
- Прочность через 100 % заполнения вместо стенок — тяжелее и не прочнее.
- Одна стенка не в режиме вазы — хрупко, видны дыры.
- Много стенок на мелких деталях — заполнения не остаётся, деталь превращается в сплошную, растёт усадка.
- Мало верхних слоёв при тонком слое — дыры сверху.
Частые вопросы
Сколько стенок ставить для обычной печати?
3 стенки для сопла 0,4 мм.
Сколько стенок для прочной детали?
4–6 стенок при 30–50 % заполнения.
Что прочнее: больше стенок или больше заполнения?
Обычно больше стенок.
Сколько верхних слоёв нужно?
Чтобы суммарно получилось 0,8–1 мм: 4–5 слоёв при 0,2 мм.
Почему между стенками пустота?
Толщина стенки модели не кратна ширине линии — включите Arachne.
Сколько стенок для ёмкости под воду?
4–5 стенок, температура повыше, лучше с покрытием изнутри.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

