
Ширина линии в слайсере: как выбрать и на что влияет
Что такое ширина линии экструзии, почему она не обязана совпадать с диаметром сопла, какие значения ставить для стенок, заполнения, первого слоя и верхних поверхностей, и как ширина линии влияет на прочность, скорость, точность и вид детали.
Коротко: ширина линии — это то, насколько широкой слайсер «рассчитывает» каждую дорожку пластика. Она не обязана равняться диаметру сопла: сопло 0,4 мм уверенно печатает линии 0,35–0,6 мм, потому что пластик расплющивается между соплом и предыдущим слоем. Стандартная практика для сопла 0,4: внешняя стенка 0,40–0,42 мм (точность и гладкость), внутренние стенки и заполнение 0,45–0,5 мм (прочность и скорость), первый слой 0,45–0,5 мм (прилипание). Шире — прочнее и быстрее, уже — точнее. Ниже — значения, как ширина влияет на деталь и типичные ошибки.
Что такое ширина линии
Слайсер рассчитывает, сколько пластика выдавить на каждый миллиметр пути, исходя из ширины линии × высоты слоя. Сопло выдавливает расплав и прижимает его к предыдущему слою своим плоским торцом. Торец сопла шире отверстия (у сопла 0,4 — около 1 мм), поэтому оно может «разгладить» линию шире своего отверстия. Если ширина линии меньше диаметра сопла, пластика не хватает на ровную дорожку — получаются тонкие, неровные линии. Поэтому разумный диапазон — от 100 до 150 % диаметра сопла. Какое сопло выбрать.
Значения для сопла 0,4 мм
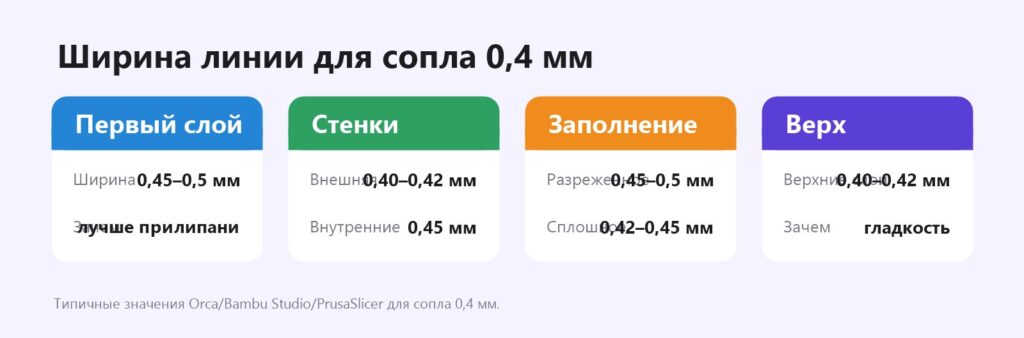
Современные слайсеры (Orca Slicer, Bambu Studio, PrusaSlicer, Cura) позволяют задать ширину отдельно для каждого типа линий. Логика простая:
- Внешняя стенка — ближе к диаметру сопла: контур точнее, поверхность глаже.
- Внутренние стенки — шире: прочнее, быстрее, лучше сцепляются друг с другом.
- Заполнение — ещё шире: меньше линий, меньше времени.
- Первый слой — шире: больше площадь контакта со столом. Первый слой.
- Верхние слои — ближе к диаметру: гладкая верхняя поверхность.
Таблица для разных сопел
| Сопло | Внешняя стенка | Стенки и заполнение | Первый слой |
|---|---|---|---|
| 0,2 мм | 0,20–0,22 | 0,22–0,25 | 0,25 |
| 0,4 мм | 0,40–0,42 | 0,45–0,50 | 0,45–0,50 |
| 0,6 мм | 0,60–0,62 | 0,65–0,75 | 0,65–0,70 |
| 0,8 мм | 0,80–0,82 | 0,85–1,00 | 0,85–0,90 |
На что влияет
Прочность
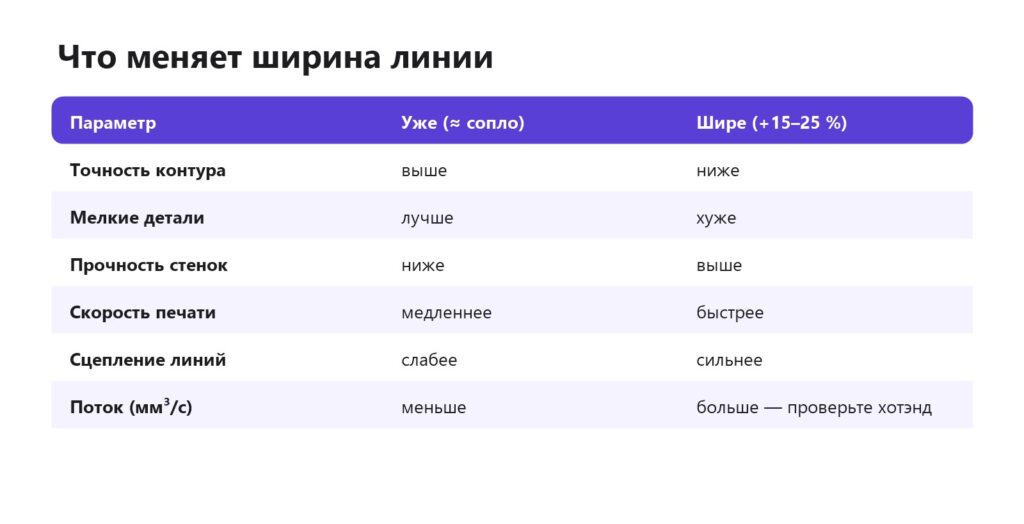
Широкие линии сильнее вдавливаются в предыдущий слой и в соседние линии — площадь сцепления растёт. Испытания показывают заметный прирост прочности функциональных деталей при ширине 120–150 % от сопла. Для кронштейнов и креплений это простой способ сделать деталь прочнее без смены пластика. Самый прочный пластик.
Скорость
При ширине 0,5 вместо 0,4 мм каждая линия покрывает на 25 % больше площади. Чтобы печатать стенку той же толщины, нужно меньше линий — печать быстрее. Но поток пластика растёт: проверьте, что хотэнд справится. Объёмная скорость.
Точность и мелкие детали
Узкая линия точнее повторяет контур и лучше передаёт мелкий текст, острые углы и тонкие рёбра. Для миниатюр и деталей с мелким рельефом держите внешнюю стенку близкой к диаметру сопла, а ещё лучше — поставьте сопло 0,2–0,25.
Толщина стенок
Толщина стенки модели = количество периметров × ширина линии (с небольшим перекрытием). Если модель рассчитана на стенку 1,2 мм, при ширине 0,45 три периметра займут 1,35 мм — слайсер подстроится или оставит зазор. Генератор Arachne решает это переменной шириной линий. Тонкие стенки, дыры в стенках.
Ширина линии и калибровка потока
Калибровку потока делают при той ширине линии, с которой будете печатать: при изменении ширины меняется давление в сопле и реальная толщина стенки. Если после изменения ширины детали стали «больше» или верх стал с гребнями — откалибруйте поток заново. Калибровка экструдера, недо- и переэкструзия.
Типичные ошибки
- Ширина меньше диаметра сопла — неровные, «рваные» линии и слабые стенки.
- Слишком широкая линия на быстрой печати — упирается в объёмную скорость хотэнда, появляется недоэкструзия.
- Широкая внешняя стенка на детали с допусками — размеры «плывут», отверстия меньше. Размеры не совпадают.
- Смена сопла без смены профиля — ширина остаётся от старого сопла.
Частые вопросы
Какую ширину линии ставить для сопла 0,4?
Внешняя стенка 0,40–0,42 мм, внутренние стенки и заполнение 0,45–0,5 мм, первый слой 0,45–0,5 мм.
Может ли ширина линии быть больше сопла?
Да, до 150 % диаметра — сопло разглаживает пластик торцом.
Может ли быть меньше сопла?
Немного — да, но линии становятся неровными; лучше поставить сопло меньше.
Широкая линия делает деталь прочнее?
Да, линии лучше сцепляются друг с другом и со слоями.
Влияет ли ширина линии на скорость?
Да: шире — меньше линий и быстрее, но больше поток пластика.
Нужно ли перекалибровать поток после изменения ширины?
Желательно, особенно при больших изменениях.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

