
Щели и дыры в стенках 3D-печати: причины и решение
Дыры между линиями стенки, просветы в периметрах, «дырявые» тонкие стенки. Разбираем причины: недоэкструзия, скорость выше объёмной, ширина линии и толщина стенки, шов и ретракт, влажный пластик — и как найти свою по виду дефекта.
Коротко: дыры и щели в стенках — это почти всегда недостаток пластика в определённых местах: общая недоэкструзия (засор, поток, влажность), скорость выше объёмной (пропуски на быстрых участках), толщина стенки не кратна ширине линии (щель между периметрами), ретракт и шов (дыра в начале периметра). Реже — неправильная модель: незамкнутая сетка или стенка тоньше сопла. Вид дефекта почти однозначно указывает на причину. Ниже — диагностика по виду, решения по каждой причине, тестовые модели и типичные ошибки.
Диагностика по виду
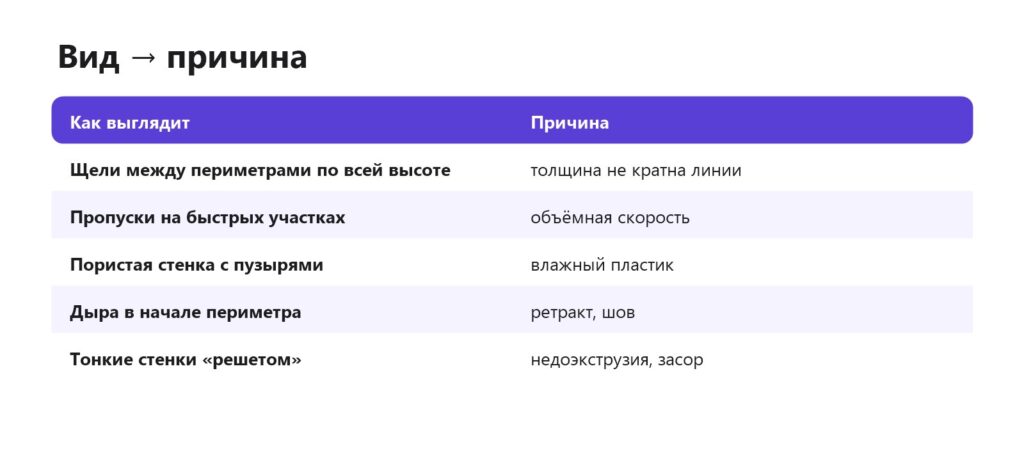
Посмотрите на деталь при боковом свете и ответьте на три вопроса: дефект по всей детали или только в отдельных местах; между периметрами (продольная щель) или поперёк (дырки, пропуски); повторяется в одной точке каждого слоя или хаотичен. Равномерно пористые стенки по всей детали — общая недоэкструзия. Пропуски на длинных прямых и в углах после разгона — объёмная скорость. Продольная щель по середине стенки — геометрия. Дырка в одной вертикальной линии — шов и ретракт.
Причины и решения
Общая недоэкструзия
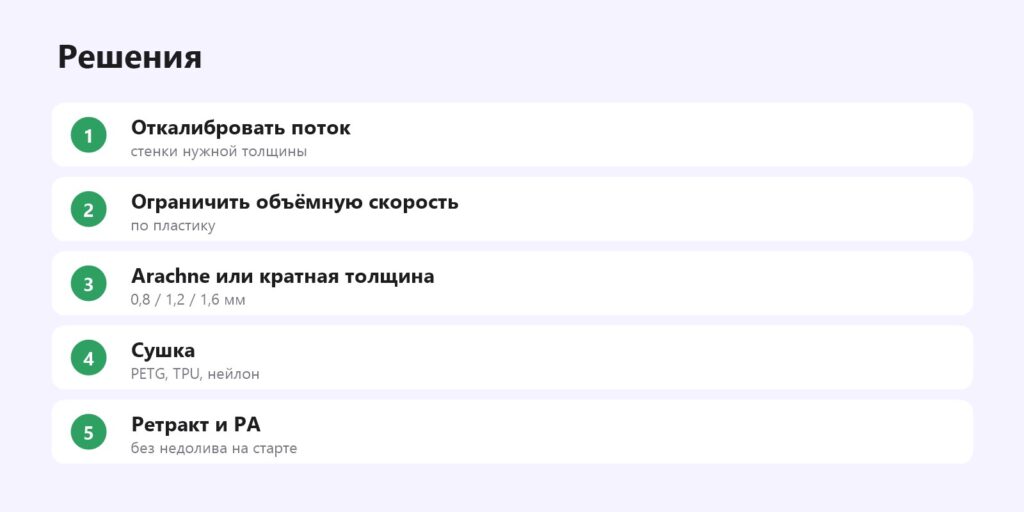
Пластика не хватает везде: стенки тонкие, просвечивают, слои плохо спекаются, верх с дырами. Причины — частичный засор сопла, слабый прижим или изношенная шестерня экструдера, заниженный поток, неверный диаметр нити в слайсере (2,85 вместо 1,75). Проверьте подачу: отметьте на нити 120 мм от входа, выдавите 100 мм на горячем сопле и замерьте остаток. Недоэкструзия и поток, как прочистить сопло.
Скорость выше объёмной
Хотэнд плавит ограниченный объём пластика в секунду: обычный — 10–15 мм³/с, высокопоточный — 25–40 мм³/с. Если ширина линии × высота слоя × скорость больше этого предела, на быстрых участках появляются пропуски, а на медленных (углы, мелкие детали) всё хорошо. Решение — ограничение максимальной объёмной скорости в профиле пластика или повышение температуры на 5–10 °C. Объёмная скорость.
Щель между периметрами
Если толщина стенки модели 1,5 мм, а линия 0,45 мм, три периметра занимают 1,35 мм — остаётся зазор, который слайсер либо оставляет пустым, либо заполняет тонкой линией с пропусками. Решения: генератор стенок Arachne (переменная ширина линий), подгонка толщины в модели под кратную ширине линии, «заполнение зазоров» в настройках. Тонкие стенки и Arachne.
Влажный пластик
Вода в нити закипает в сопле, пузырьки рвут поток — стенки получаются пористыми, слышен треск, появляются «волосы». Особенно PETG, нейлон, TPU. Сушка пластика.
Шов и ретракт
Дырка в начале или конце периметра в одной вертикальной линии — пластик не успевает вернуться после ретракта или, наоборот, давление падает до конца линии. Подберите длину ретракта и дополнительную подачу после ретракта, откалибруйте pressure advance, выберите положение шва «сзади» или «в углу». Ретракт, pressure advance, шов.
Таблица: признак — причина
| Признак | Вероятная причина | Первое действие |
|---|---|---|
| Пористые стенки по всей детали | недоэкструзия | тест подачи 100 мм, чистка сопла |
| Пропуски на длинных прямых | объёмная скорость | ограничить мм³/с |
| Продольная щель внутри стенки | толщина не кратна линии | Arachne |
| Дырка в одной вертикальной линии | шов, ретракт | pressure advance, ретракт |
| Пористость + треск | влажный пластик | сушка |
| Дыры только в одном месте модели | ошибка модели | починить STL |
Проверка
Куб с одной стенкой (режим вазы) покажет экструзию: стенка должна быть сплошной и равномерной; замерьте толщину штангенциркулем в 4–6 точках — разброс больше 0,03 мм говорит о нестабильной подаче. Второй тест — куб 20 мм с 2–3 периметрами без верха: посмотрите на стенку изнутри, между периметрами не должно быть просветов. Тесты.
Частые ошибки
- Поднимать поток «на глаз» на 10–15 % — дыры закрываются, но появляется переэкструзия на верхних слоях и размеры уходят. Сначала найдите причину.
- Лечить объёмную скорость ретрактом — не поможет: дефект от скорости, а не от перемещений.
- Игнорировать ошибки модели — если в превью слайсера стенки нет, дело не в принтере. Проверьте модель в слайсере (функция починки) или в Meshmixer.
Частые вопросы
Почему в стенках дыры?
Недоэкструзия, слишком высокая скорость, некратная толщина стенки или ретракт.
Почему щель между периметрами?
Толщина стенки не делится на ширину линии. Используйте Arachne или поправьте модель.
Почему дыры только на быстрых участках?
Хотэнд не успевает расплавить пластик. Ограничьте объёмную скорость.
Может ли влажный пластик давать дыры?
Да, пар рвёт поток — стенки пористые.
Почему дыра в начале периметра?
Пластик не вернулся после ретракта. Подберите ретракт и pressure advance.
Как проверить экструзию?
Напечатать куб в режиме вазы и замерить толщину стенки.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

