
Максимальная объёмная скорость: сколько пластика может расплавить хотэнд
Объёмная скорость (мм³/с) — главный ограничитель быстрой 3D-печати. Как её считать, какие значения у популярных хотэндов, как измерить предел своего принтера тестом потока, как задать ограничение в слайсере и что делать, если хотэнд не успевает плавить пластик.
Коротко: объёмная скорость — сколько кубических миллиметров пластика в секунду хотэнд успевает расплавить и выдавить. Считается как ширина линии × высота слоя × скорость печати. Для слоя 0,2 мм и линии 0,45 мм скорость 200 мм/с — это 18 мм³/с. Классические хотэнды справляются с 8–15 мм³/с, хотэнды современных быстрых принтеров — с 20–35, высокопоточные — с 30–60 и больше. Если превысить предел, будет недоэкструзия: пропуски, пористые стенки, щелчки экструдера. Решение — измерить свой предел тестом и вписать его в профиль пластика: слайсер сам снизит скорость там, где нужно. Ниже — расчёт, ориентиры, тест и настройка.
Почему мм/с недостаточно
Скорость в мм/с ничего не говорит о нагрузке на хотэнд без высоты слоя и ширины линии. 300 мм/с со слоем 0,1 мм — это всего 13 мм³/с, а 150 мм/с со слоем 0,3 и линией 0,6 мм — 27 мм³/с, вдвое больше. Хотэнду важен именно объём пластика, который нужно нагреть от комнатной температуры до 200+ °C за долю секунды. Поэтому современные слайсеры ограничивают скорость не только в мм/с, но и в мм³/с. Как ускорить печать.
Расчёт
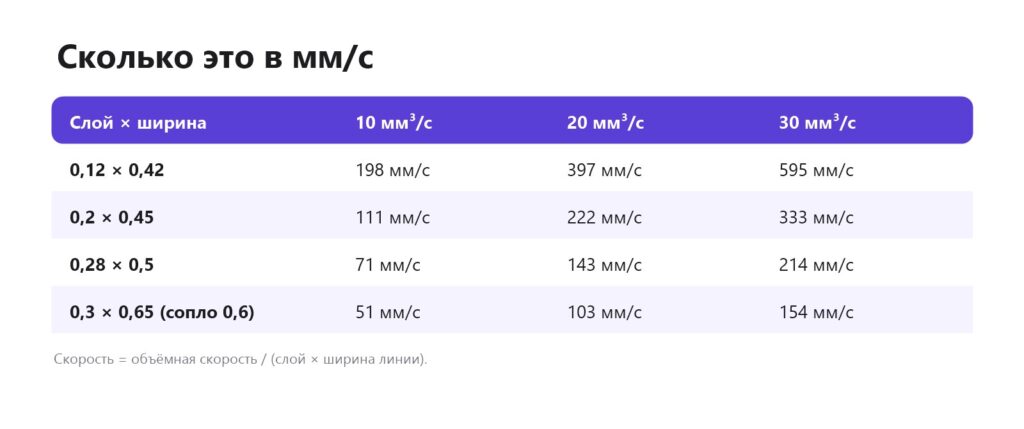
Формула в обратную сторону: скорость = объёмная скорость / (высота слоя × ширина линии). Это потолок — реальная средняя скорость на модели будет ниже из-за разгонов, углов и мелких деталей. Ширина линии, высота слоя.
Значения для хотэндов
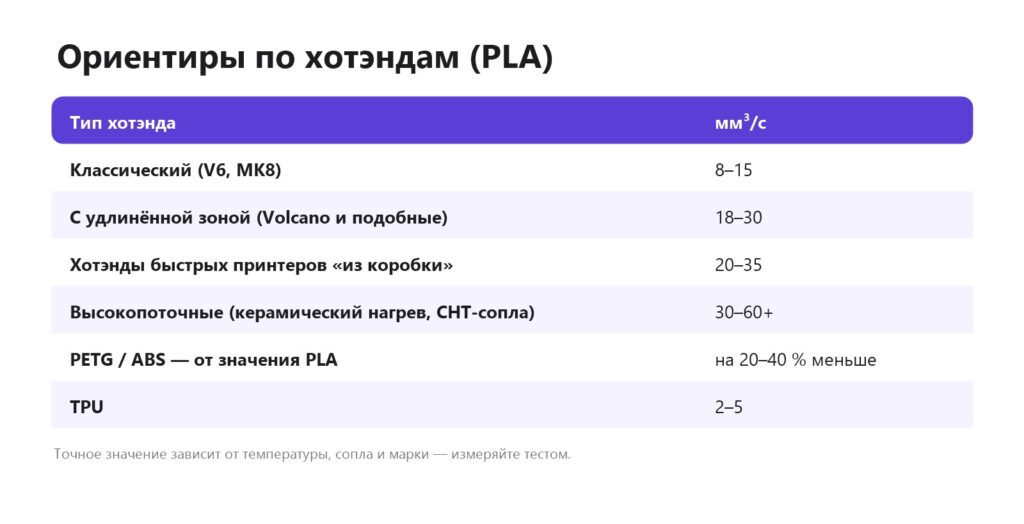
От чего зависит предел:
- Длина зоны плавления — чем длиннее нагреваемый участок, тем дольше нить греется. Отсюда удлинённые блоки и сопла.
- Мощность нагревателя — 40 Вт против 60–100 Вт у высокопоточных.
- Конструкция сопла — сопла с внутренними каналами (CHT и подобные) прогревают нить по всему сечению.
- Температура — +10 °C дают +10–20 % потока, но с риском перегрева и паутины.
- Пластик — высокоскоростные марки PLA текучее обычных; PETG и ABS обычно ниже; TPU — минимальный.
Подробнее об устройстве — хотэнд 3D-принтера, какое сопло выбрать.
Как измерить свой предел
Самый удобный способ — встроенный тест в Orca Slicer («Калибровка → Макс. объёмная скорость»). Печатается спиральная ваза, где скорость постепенно растёт. Посмотрите, на какой высоте стенка начала ломаться или становиться пористой, и пересчитайте высоту в мм³/с по формуле из описания теста. Запишите значение с запасом 10–15 %. Orca Slicer.
Ручной способ: выдавливайте 100 мм нити с разной скоростью подачи (команда экструзии с заданной скоростью в мм/мин) и проверяйте, сколько реально прошло. Когда экструдер начнёт щёлкать или выдавит меньше, — предел достигнут. 1 мм нити 1,75 мм ≈ 2,4 мм³.
Как задать в слайсере
- Orca Slicer, Bambu Studio — профиль пластика → «Макс. объёмная скорость». Слайсер автоматически снизит скорость на участках, где она превысила бы предел.
- PrusaSlicer — профиль пластика → «Макс. объёмная скорость»; в настройках печати есть и общий предел.
- Cura — прямого параметра нет; задайте скорости так, чтобы не превышать предел, или используйте плагины.
Подробнее о профиле пластика — профиль пластика.
Признаки превышения
- Пропуски и пористые стенки на длинных быстрых участках, в то время как углы и мелочь в порядке. Дыры в стенках.
- Щелчки экструдера на заполнении. Щёлкает экструдер.
- Слабое межслойное сцепление — деталь ломается по слоям. Расслоение.
- Матовые полосы на глянцевом пластике — пластик недогрет.
Как увеличить
- Поднять температуру на 5–15 °C (в пределах для пластика).
- Перейти на высокоскоростной пластик.
- Установить удлинённое или высокопоточное сопло, совместимое с хотэндом.
- Заменить хотэнд на высокопоточный.
- Для толстых слоёв — сопло 0,6 мм: при той же объёмной скорости печать не быстрее, но меньше линий и прочнее детали.
Помните: экструдер тоже должен успевать — слабый мотор или проскальзывающий прижим ограничат поток раньше хотэнда. Экструдер.
Частые вопросы
Что такое объёмная скорость в 3D-печати?
Объём пластика в мм³, который хотэнд плавит и выдавливает за секунду.
Как посчитать объёмную скорость?
Ширина линии × высота слоя × скорость печати.
Какая объёмная скорость у обычного хотэнда?
Около 8–15 мм³/с для PLA.
Как узнать предел своего принтера?
Тест максимальной объёмной скорости в Orca Slicer или ручной тест подачи.
Что будет, если превысить предел?
Недоэкструзия: пропуски, пористые стенки, щелчки экструдера, слабые слои.
Помогает ли повышение температуры?
Да, на 10–20 %, но с риском паутины и оплывания.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

