
Термостойкий пластик для 3D-печати: что выдержит жару
Какой пластик выдержит нагрев: сравнение PLA, PETG, ABS, ASA, нейлона, PC, CF-композитов и инженерных пластиков по температуре размягчения. Что такое HDT и почему важна нагрузка, как реально нагреваются места в машине и доме, отжиг, конструктивные приёмы, выбор под задачу, пример и простой домашний тест.
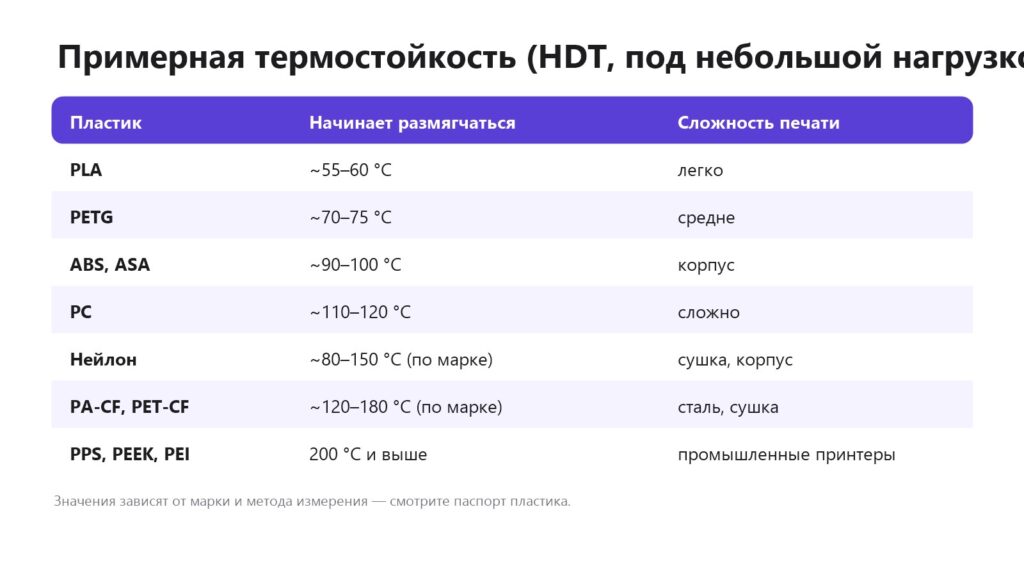
Коротко: термостойкость пластиков для 3D-печати сильно различается: PLA размягчается уже около 55–60 °C, PETG — около 70–75 °C, ABS и ASA — около 90–100 °C, поликарбонат — около 110–120 °C, а нейлон и композиты с углеволокном (PA-CF, PET-CF) в зависимости от марки держат 120–180 °C. Важно смотреть на HDT (температуру изгиба под нагрузкой) в паспорте пластика: под нагрузкой деталь «плывёт» раньше. Для машины и большинства горячих мест подойдут ASA, ABS или PA-CF. Ниже — таблица, реальные температуры мест, как читать характеристики, отжиг, конструктивные приёмы, выбор под задачу и пример.
Почему пластик «плывёт»
Пластик не плавится резко, как лёд. Задолго до температуры плавления он проходит точку стеклования: молекулы начинают свободнее двигаться, материал из жёсткого становится резиноподобным. Для PLA это около 55–60 °C — поэтому держатель телефона из PLA в машине летом гнётся, хотя плавится PLA только при 150–170 °C. Чем выше температура стеклования и чем больше в пластике кристаллической фазы или армирующих волокон, тем дольше деталь держит форму при нагреве.
Таблица термостойкости
HDT, Vicat и стеклование
- HDT (Heat Deflection Temperature) — температура, при которой образец под заданной нагрузкой прогибается на определённую величину. Самый практичный показатель для деталей.
- Vicat — температура размягчения по вдавливанию иглы; обычно выше HDT.
- Tg (стеклование) — температура, выше которой аморфный пластик резко теряет жёсткость.
Сравнивайте пластики по одинаковому показателю и методу (нагрузка 0,45 или 1,8 МПа) — иначе цифры не сопоставимы. HDT при 1,8 МПа обычно заметно ниже, чем при 0,45 МПа. Учтите, что напечатанная деталь обычно держит чуть меньше, чем литой образец из паспорта: слои и заполнение снижают жёсткость.
Сколько градусов на самом деле
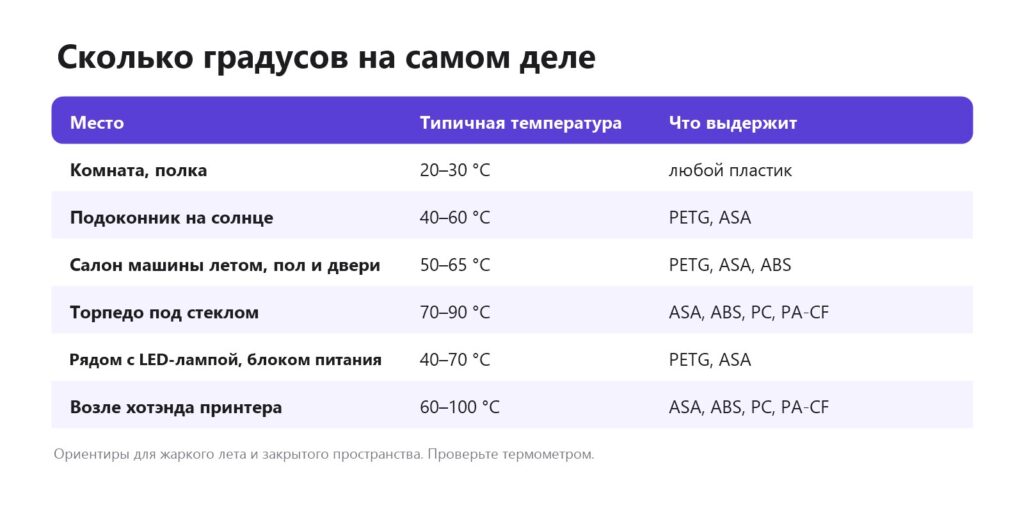
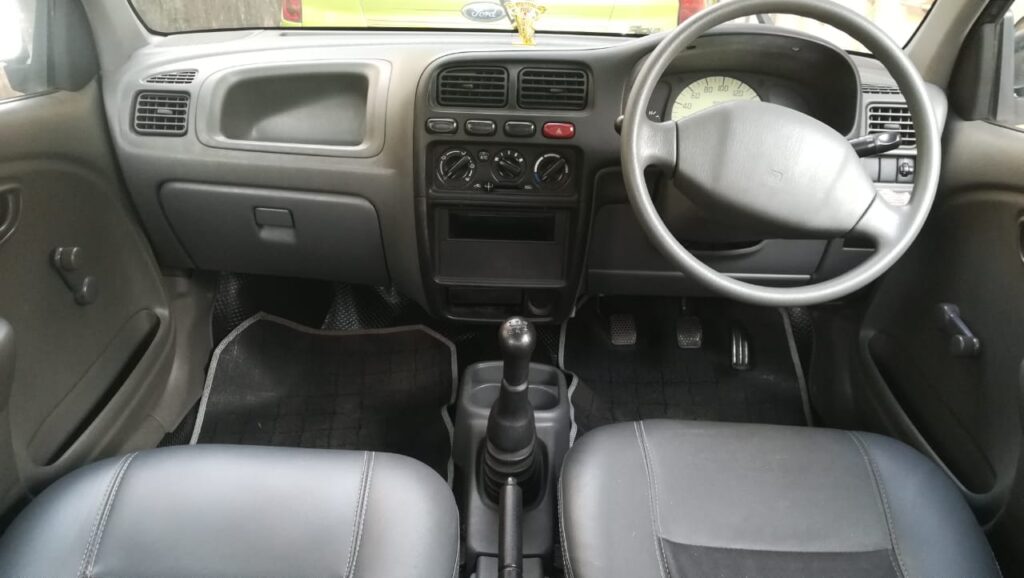
Самое коварное место — торпедо под лобовым стеклом: летом на солнце тёмная поверхность нагревается до 70–90 °C, а в южных регионах и выше. Чёрная деталь греется сильнее светлой. Если сомневаетесь, положите на место будущей детали термометр с выносным датчиком на солнечный день — это лучше любых таблиц. 3D-печать для автомобиля.
Нагрузка решает
Держатель телефона на торпедо, который давит своим весом, «поплывёт» раньше, чем свободно лежащая деталь той же температуры. Добавляйте запас 15–20 °C к ожидаемой температуре и избегайте постоянной нагрузки на горячие детали. Прочность пластиков.
Пластики по порядку
PLA и HT-PLA
Обычный PLA — самый нетермостойкий из популярных пластиков: подоконник на солнце, салон машины, горячая вода — всё это для него опасно. Высокотемпературные версии HT-PLA после отжига держат 90–110 °C и больше, но требуют печи и компенсации усадки. Есть и PLA, которые набирают термостойкость без отжига за счёт добавок, — смотрите паспорт. PLA.
PETG и PCTG
PETG держит около 70–75 °C — достаточно для большинства бытовых задач, корпусов, деталей у лампы, но мало для торпедо машины летом. PCTG — родственник PETG с чуть лучшей ударной прочностью и похожей термостойкостью. PCTG.
ABS и ASA
Около 90–100 °C — главный выбор для машины и деталей возле тёплой техники. ASA дополнительно стоек к ультрафиолету. Требуют закрытого принтера: сильно коробятся.
Поликарбонат и его смеси
Около 110–120 °C и высокая ударная прочность. Сложен в печати; PC-ABS — компромисс с более простой печатью. Поликарбонат.
Нейлон и композиты
Обычный нейлон держит 80–100 °C в сухом виде, но теряет жёсткость при набранной влаге. Наполненный углеволокном или стекловолокном (PA-CF, PA-GF, PET-CF) — уже 120–180 °C в зависимости от марки и после отжига. Требуют закалённого сопла и сушки.
Инженерные суперпластики
PEEK, PEI (Ultem), PPS держат 200 °C и выше, но печатаются только на промышленных принтерах с горячей камерой. Их используют в авиации, медицине, автоспорте. Для дома они недоступны, но если нужна такая деталь — её можно заказать.
Кухня и бытовая техника
На кухне детали страдают не только от жары, но и от горячей воды, пара и моющих средств. Держатели рядом с плитой и чайником, детали посудомойки, крышки — для них PLA не годится вообще, PETG — с осторожностью. Лучше PP или PC, и только если деталь не контактирует с едой или пластик сертифицирован для этого. Для деталей внутри бытовой техники (вентиляторы, корпуса блоков питания) помимо температуры важна огнестойкость. Что напечатать для кухни.
Конструктивные приёмы
- Толще и больше периметров. 4–6 стенок и плотное заполнение делают деталь жёстче при нагреве.
- Рёбра жёсткости вместо сплошной плоскости — меньше прогиб.
- Короче рычаг. Чем дальше груз от точки крепления, тем сильнее изгибающий момент.
- Светлый цвет на солнце нагревается меньше чёрного.
- Металлическая вставка в нагруженном месте — винт, пруток, пластина — берёт на себя нагрузку.
- Ориентация при печати — так, чтобы нагрузка шла вдоль слоёв.
Отжиг
Некоторые пластики (специальные HT-PLA, PLA, PETG, нейлон, PA-CF) после отжига — выдержки в печи при определённой температуре — повышают термостойкость за счёт кристаллизации. Цена — усадка и возможное коробление детали. Отжиг 3D-печати.
Выбор под задачу
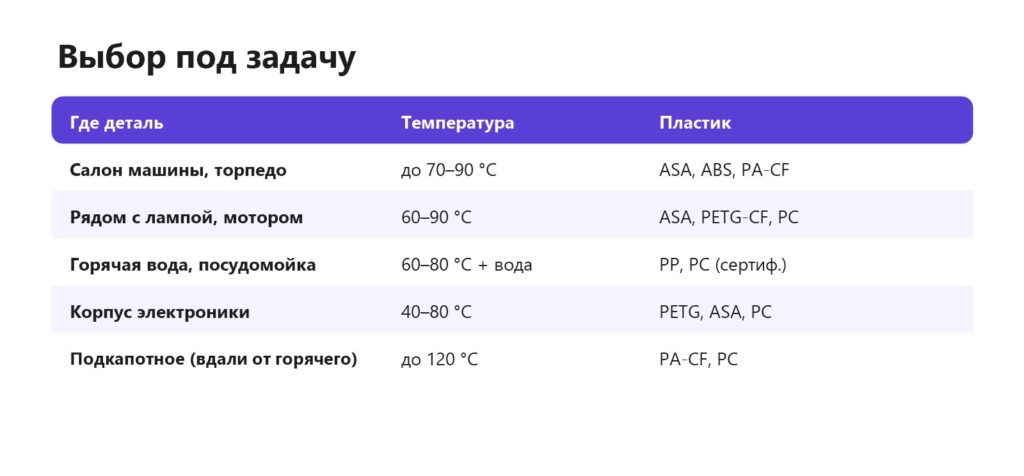
- Автомобиль — ASA: держит и жару, и солнце.
- Электроника — корпуса для электроники; для элементов рядом с силовыми цепями — огнестойкие пластики. Огнестойкий пластик.
- Горячая вода и еда — с осторожностью и только сертифицированные материалы. Пищевой пластик.
Чем печатать
- ABS, ASA, PC, нейлон — закрытый корпус, хотэнд до 280–300 °C. Закрытый принтер.
- CF-композиты — закалённое сопло. CF-пластики.
- PEEK, PEI, PPS — промышленные принтеры с камерой 150 °C+ и хотэндом 400 °C+. PEEK и PEI.
Подробно — поликарбонат, нейлон, ABS.
Термостойкость и ползучесть
Есть ещё один эффект, который часто путают с недостаточной термостойкостью, — ползучесть. Пластик под постоянной нагрузкой медленно деформируется даже при температуре ниже HDT, а при нагреве этот процесс ускоряется. Крючок из PETG, на котором месяцами висит тяжёлая сумка в тёплой прихожей, со временем разогнётся, хотя до 70 °C там далеко. Против ползучести помогают те же меры: запас по температуре, армированные пластики, рёбра жёсткости, металлические вставки и меньшая постоянная нагрузка. Хуже всего ползучесть у PLA и TPU, лучше — у композитов с углеволокном и стекловолокном.
Порядок выбора
- Измерьте или оцените реальную температуру места, где будет деталь.
- Добавьте запас 15–20 °C, если на деталь действует нагрузка.
- Выберите пластик, у которого HDT (при нагрузке 0,45 МПа) выше полученного значения.
- Проверьте, сможет ли ваш принтер его печатать: корпус, температура хотэнда, сопло.
- Если нет — рассмотрите HT-PLA с отжигом или заказ детали из инженерного пластика.
Пример: держатель телефона на торпедо
Первый держатель из чёрного PLA в июле прогнулся за два дня: телефон съехал вниз, крепление на дефлекторе повело. Замер термометром показал на торпедо 78 °C в солнечный полдень. Второй вариант — PETG: продержался неделю, затем «поплыли» лапки, которые держат телефон. Третий — светло-серый ASA, 5 стенок, заполнение 40 %, добавлено ребро жёсткости вдоль кронштейна. Пережил всё лето без деформации. Вывод: на торпедо под стеклом — только ASA, ABS или композиты, а цвет детали лучше брать светлый.
Простой домашний тест
Чтобы сравнить пластики без лаборатории, напечатайте из каждого одинаковые полоски 80×10×2 мм. Закрепите их горизонтально за один край, подвесьте на другой конец одинаковый груз — например, гайку М8 — и опустите в воду с термометром, постепенно подливая горячую. Запишите температуру, при которой каждая полоска заметно прогнулась. Это не HDT по стандарту, но разница между PLA, PETG и ASA будет видна очень наглядно, а заодно вы проверите конкретную марку пластика, которая есть у вас.
Типичные ошибки
- Сравнивать «температуру плавления» вместо HDT. PLA плавится при 150+ °C, но «плывёт» при 55 °C.
- Брать цифры без указания метода. HDT при 0,45 и 1,8 МПа различаются на десятки градусов.
- Чёрный пластик на солнце. Нагревается заметно сильнее светлого.
- Нет запаса. Деталь под нагрузкой при температуре, близкой к HDT, медленно ползёт.
Видео по теме
- Тест пластиков для 3D-печати в салоне автомобиля 70 °C+ — канал «Уголок технаря».
- Инженерные пластики: чем печатают на производствах — канал 3DIY.
- PA6-CF: король среди композитов — канал «Цифровая фабрика».
- Гид по выбору пластика для FDM-печати — канал «Новости из мира 3D».
Частые вопросы
Какой пластик для 3D-печати самый термостойкий?
Из доступных дома — PA-CF и поликарбонат. Промышленные — PEEK, PEI, PPS.
Выдержит ли PETG жару в машине?
В нижних зонах и багажнике — обычно да; на торпедо под стеклом летом может деформироваться.
При какой температуре плавится PLA?
Размягчается уже около 55–60 °C, хотя плавится при 150–160 °C.
Что такое HDT?
Температура, при которой деталь под нагрузкой начинает прогибаться. Главный показатель для выбора.
Можно ли повысить термостойкость PLA?
Отжигом специальных марок PLA, но деталь при этом может дать усадку.
Какой пластик для подкапотного пространства?
PA-CF или PC, и только вдали от выхлопа и горячих узлов двигателя.
Выдержит ли напечатанная деталь кипяток?
PLA и PETG — нет. PC и PP выдерживают горячую воду, но для посуды нужны сертифицированные материалы и правильная печать.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

