Герметичная 3D-печать: как сделать деталь водонепроницаемой
Почему FDM-детали протекают и как сделать их водонепроницаемыми: настройки печати (стенки, температура, поток, ширина линии), выбор пластика, режим вазы и его ограничения, покрытия эпоксидкой и лаком, уплотнители и прокладки для разъёмных корпусов, проверка на герметичность и ограничения по давлению.
Коротко: FDM-деталь протекает потому, что между линиями и слоями остаются микроканалы. Сделать её водонепроницаемой можно в три шага: настройки печати (4–5 стенок, широкие линии, температура выше обычной, поток 102–105 %, сухой пластик), материал (PETG и PP сплавляются лучше PLA) и покрытие (эпоксидка или лак изнутри, пары ацетона для ABS). Для разъёмных корпусов нужны прокладки из TPU или резины. Без давления (вазы, лотки, ёмкости) это работает надёжно; под давлением — только с покрытием и проверкой. Ниже — почему протекает, настройки, покрытия, уплотнения и проверка.
Почему детали протекают
Каждая линия — это вытянутая «колбаска» пластика. Соседние линии и слои касаются друг друга, но между ними остаются крошечные треугольные каналы — особенно в местах, где линии недостаточно прижаты. Вода находит эти каналы и просачивается. Сильнее всего протекают: детали в режиме вазы (одна стенка), с недоэкструзией, с влажным пластиком (пузыри создают поры) и места шва, где начинается и заканчивается периметр. Недоэкструзия, шов.
Настройки печати
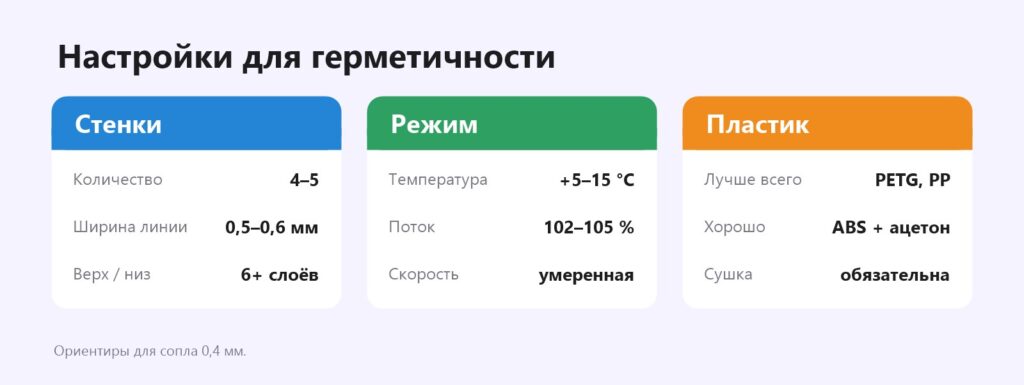
- Больше стенок — 4–5 периметров: если одна стенка пропустит воду, следующая задержит. Количество стенок.
- Широкие линии — 0,5–0,6 мм соплом 0,4 сильнее вдавливаются друг в друга. Ширина линии.
- Температура выше — лучшее сплавление линий.
- Поток чуть выше — 102–105 %, чтобы закрыть каналы; больше — переэкструзия и наплывы.
- Медленнее — пластик успевает прогреться и растечься.
- Сухой пластик — без пузырей. Сушка.
- Дно — 6 и больше нижних слоёв, первые — без зазоров.
Пластик
PETG сплавляется между слоями лучше PLA и сам по себе не впитывает воду — лучший простой выбор. PP (полипропилен) — отличная химическая стойкость и герметичность, но сложнее печатать. ABS можно «запечатать» парами ацетона. PLA тоже можно сделать герметичным, но лучше с покрытием. PETG, полипропилен.
Режим вазы
Ваза одной стенкой — самый частый случай протекания. Одна линия толщиной 0,4–0,5 мм почти всегда имеет микропоры. Чтобы ваза держала воду: широкая линия 0,8–1 мм соплом 0,6–0,8, повышенная температура, медленная печать — или покрытие изнутри. Для живых цветов проще поставить внутрь стеклянную колбу. Режим вазы, вазы.
Покрытия
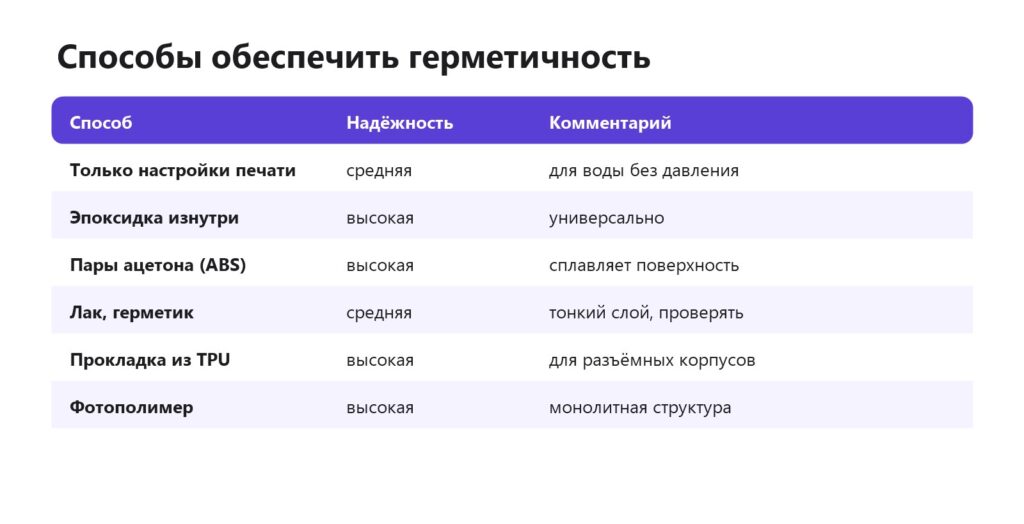
Эпоксидка — самый надёжный универсальный способ: залейте немного внутрь, поворачивайте деталь, чтобы покрыть все стенки, слейте излишки. После отверждения ёмкость держит воду надёжно. Для контакта с пищей — только пищевые составы. Пары ацетона для ABS сплавляют наружный слой и закрывают поры. Лаки и герметики работают, но тонкий слой может иметь пропуски — проверяйте. Эпоксидка, ацетоновая баня.
Разъёмные корпуса
Для корпусов с крышкой (электроника на улице, контейнеры) нужна прокладка: в крышке делают канавку, в неё вкладывают резиновый шнур или печатают прокладку из TPU. Крышку стягивают винтами по периметру с равным шагом. Кабели заводят через гермовводы. Для уличных корпусов — ASA. TPU, корпуса для электроники.
Фотополимер
Фотополимерная печать даёт монолитную деталь без каналов между линиями — она изначально гораздо герметичнее FDM. Для мелких герметичных деталей это хороший вариант. Фотополимер или FDM.
Проверка
- Налейте воду в ёмкость и поставьте на бумажное полотенце.
- Через 1–24 часа посмотрите на полотенце и стенки снаружи.
- Мокрые пятна покажут, где протекает — обычно по шву или в нижних слоях.
- Для корпусов — погрузите в воду закрытым, затем откройте и проверьте сухость внутри; или используйте бумажку-индикатор внутри.
Пример: кашпо без протечек
Кашпо из PETG печатают с 4 стенками шириной 0,5 мм, 7 нижними слоями и температурой на 10 °C выше обычной. Шов выравнивают сзади. После печати наливают воду на сутки и проверяют. Если по шву проступает влага — внутрь заливают 20–30 мл эпоксидки и вращают кашпо, покрывая дно и стенки. Через сутки кашпо держит воду надёжно. Вазы и кашпо.
Давление
Ёмкость без давления и деталь под давлением — разные задачи. Печатные фитинги, соединения шлангов и детали насосов под давлением могут протекать и разрушаться по слоям. Используйте их только как временное решение, с покрытием, проверкой и запасом прочности, а для постоянной работы — заводские детали.
Частые вопросы
Почему 3D-печать протекает?
Микроканалы между линиями и слоями, недоэкструзия, влажный пластик.
Как сделать ёмкость водонепроницаемой?
4–5 стенок, широкие линии, температура выше, PETG, покрытие эпоксидкой изнутри.
Держит ли воду ваза в режиме вазы?
Обычно нет без широких линий или покрытия.
Какой пластик самый герметичный?
PETG и PP среди FDM; фотополимер — ещё лучше.
Как загерметизировать корпус?
Прокладка из TPU или резины в канавке и винты по периметру.
Можно ли печатать детали под давлением?
Только временно и с проверкой.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку