Print-in-place: как печатать шарниры и механизмы сразу собранными, 19 моделей
Print-in-place — детали, которые печатаются уже собранными и сразу двигаются: шарниры, петли, цепочки, шестерёнчатые механизмы, гибкие игрушки-артикулы. Разбираем зазоры, ориентацию, настройки слайсера, почему детали спекаются и как их «разбудить», и как проектировать свои механизмы.
Коротко: print-in-place (печать в сборе) — модели, которые выходят из принтера уже собранными и подвижными: петли, шарниры, цепочки, механизмы с шестернями, коробочки с крышкой на петле, гибкие фигурки. Секрет — зазоры между частями: обычно 0,3–0,5 мм по горизонтали и один слой по вертикали, точная калибровка потока и первого слоя (иначе части спекаются), хороший обдув и правильная ориентация без поддержек внутри зазоров. Если механизм всё же «прихватило» — его аккуратно расшатывают сразу после печати. Ниже — зазоры, настройки, проектирование своих шарниров и как спасти спёкшуюся модель.
Как это работает
Две детали печатаются одновременно, но между ними остаётся воздух — зазор, через который пластик не перекидывается. Ось шарнира печатается внутри отверстия, а держится от выпадения формой — например, конусами на концах. Всё должно печататься без поддержек: поддержка внутри зазора намертво соединит детали.
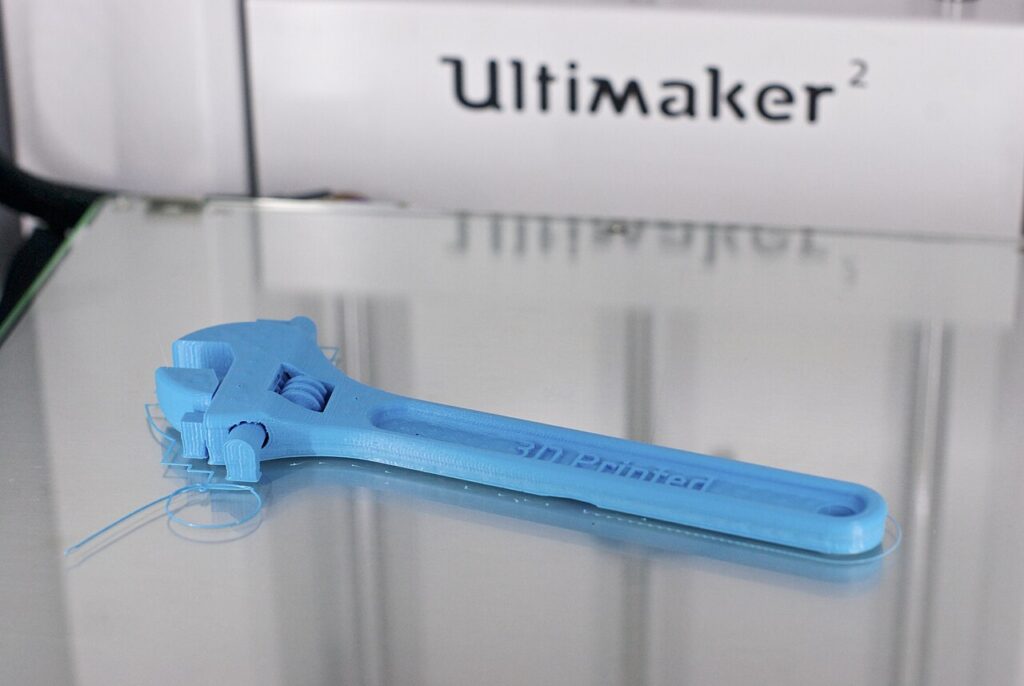
Типы подвижных соединений
- Петля с осью — ось с конусами внутри «костяшек»; основа шкатулок, футляров и складных подставок.
- Цепные звенья — кольца, продетые друг в друга при печати: браслеты, цепочки, ремешки.
- Шарнирные сегменты — позвонки, сцеплённые штырём и пазом: гибкие драконы, ящерицы, змеи.
- Шаровая опора — шар внутри сферической чашки; поворачивается во все стороны, но требует точного зазора.
- Шестерни и подшипники — планетарные передачи и подшипники из шевронных шестерён. Шестерни.
- Кулачки и защёлки — зажимы для пакетов с поворотным кулачком, замки крышек. Защёлки.
Зазоры
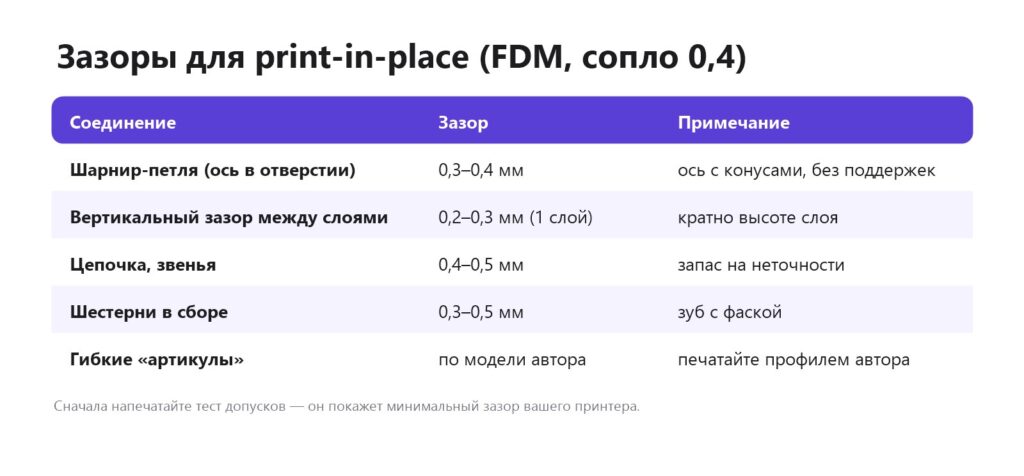
Почему именно 0,3–0,5 мм: сопло 0,4 мм кладёт линию шириной около 0,45 мм, а пластик немного растекается в стороны и «прилипает» к соседней стенке, если она ближе 0,2–0,3 мм. По вертикали зазор в один слой работает потому, что верхняя деталь печатается мостом над нижней и почти не сплавляется с ней. Точный минимальный зазор зависит от принтера и пластика. Напечатайте тест допусков (print-in-place tolerance test) и выберите зазор, при котором детали освобождаются небольшим усилием. Тестовые модели.
Настройки печати
- Поток — точно откалиброван; переэкструзия «заливает» зазоры. Калибровка потока.
- Первый слой — без раздавливания; включите компенсацию слоновьей ноги. Слоновья нога.
- Высота слоя — 0,12–0,2 мм; вертикальные зазоры в модели должны быть кратны высоте слоя.
- Обдув — для PLA 100 %: мосты над зазорами ровнее. Обдув.
- Поддержки — выключены (или заблокированы в зоне механизма).
- Пластик — PLA и PETG; PETG тянет нити, которые могут «сшить» зазор — ретракт и сухой пластик. Паутина.
- Профиль автора — если модель скачана, используйте настройки из описания или 3MF.
Если механизм спёкся
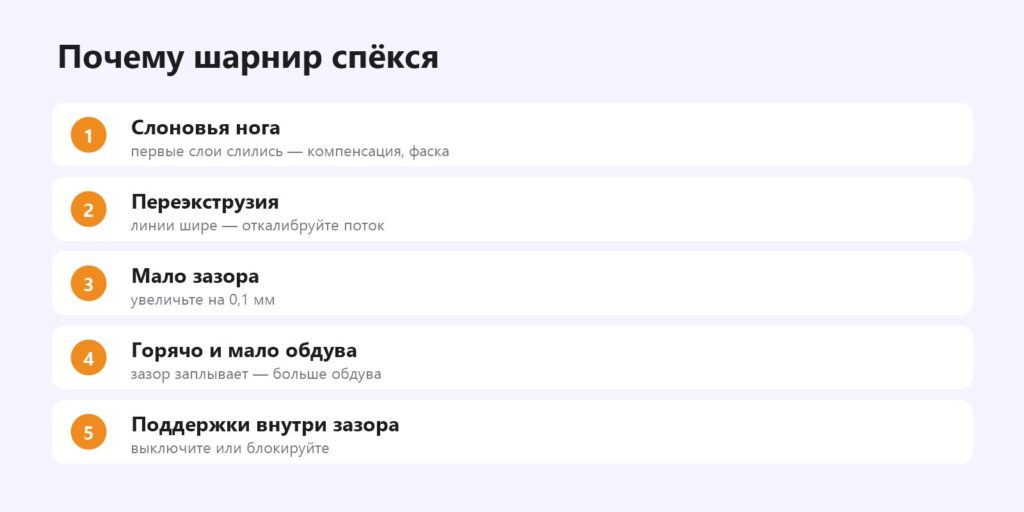
- Освобождайте сразу после печати, пока пластик чуть тёплый, — но не горячий, чтобы не согнуть.
- Начинайте с небольших движений в обе стороны, постепенно увеличивая амплитуду.
- Тонкий нож или шпатель по зазору снизу — отрезать «прихваченный» первый слой.
- Если не поддаётся — печатайте заново с зазором на 0,1 мм больше.
Как спроектировать свой шарнир
- Ось — цилиндр с конусами 45° на концах; в ответной части — отверстие с конической выемкой. Конус печатается без поддержек и не даёт оси выпасть.
- Зазор между осью и отверстием — 0,3–0,4 мм по радиусу.
- Зазор между «костяшками» петли по оси — 0,3–0,4 мм.
- Ось шарнира — вертикально (печатается круглой) или горизонтально с каплевидным профилем.
- Модель целиком — одна сборка из нескольких тел, экспорт одним STL/3MF.
Удобно делать во Fusion с параметром зазора — меняете одну цифру и перепечатываете. Fusion, правила проектирования.
Что печатают в сборе
- Коробочки и шкатулки с петлёй, футляры.
- Цепочки, браслеты, ремешки из звеньев.
- Механические игрушки и головоломки, гироскопы, шестерёнчатые механизмы.
- Гибкие фигурки-«артикулы» (драконы, ящерицы) — популярны как декор. Фигурки.
- Полезные вещи: зажимы, прищепки, складные подставки.
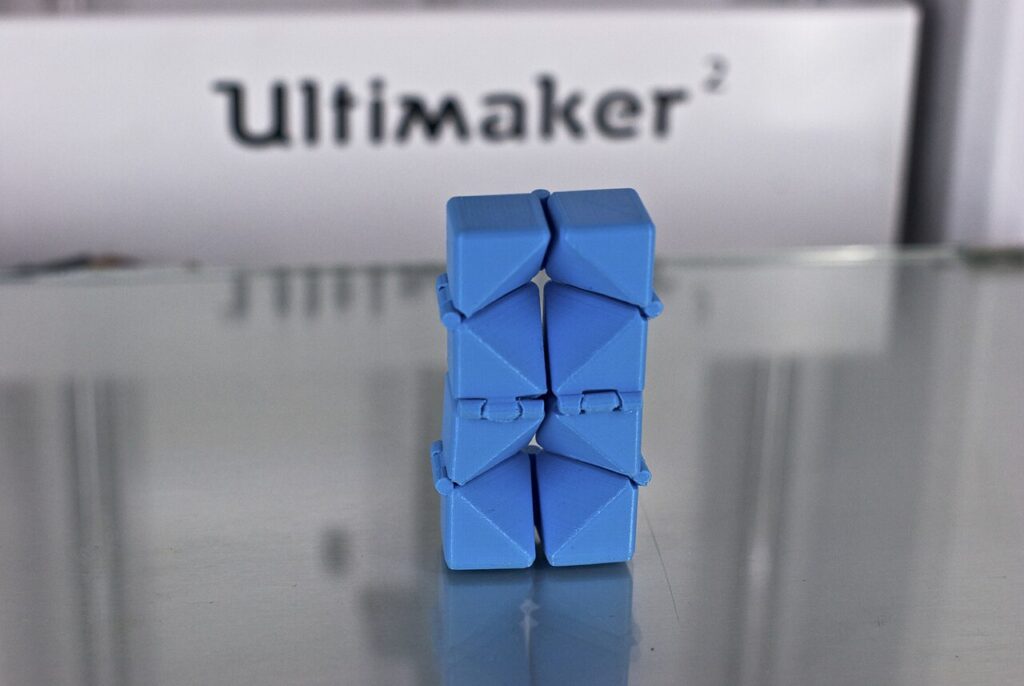
Проверенные модели собраны в подборке ниже; ещё больше — на Printables и MakerWorld по запросу «print in place». Где скачать модели.
Проверенные модели
Все модели — бесплатные, на Printables. В скобках — сколько пользователей выложили фото своих отпечатков («makes»): у гибких драконов их больше тысячи, значит, модель гарантированно печатается без сборки. Начните с теста допусков — он скажет, какие модели пойдут на вашем принтере сразу.
Тесты допусков
- Print in Place Tolerance Test (Windrose, 75 печатей) — подвижные элементы с разными зазорами, лицензия CC BY-SA.
- Тест петли с осью, 2 версии (SteveJohnsen, 3 печати).
- Тест зазоров (3DMakerNoob, 989 печатей) — вращающиеся штифты.
Петли и коробки
- Параметрическая петля print-in-place (VC Design, 52 печати) — размер и зазор задаются под свой проект.
- Коробка для SD-карт на петле с защёлкой (nerdpersonthing, 109 печатей).
- Коробочка с петлёй разных размеров (Metikumi, 16 печатей) — лицензия CC BY-SA.
- Коробочка для силикагеля с петлёй и замком (fgebhart, 16 печатей) — лицензия CC BY.
- Намотка для кабеля с петлёй и защёлкой (GekoPrime, 33 печати) — с параметрической CAD-моделью, лицензия CC BY.
Гибкие фигурки
- Костяной дракон (kh4rj0, 1439 печатей) — лицензия CC BY-SA.
- Дракон без поддержек (sunset3d, 1037 печатей).
- Ящерица v2 (McGybeer, 863 печати).
- Гибкий геккон (Kris Cyber, 113 печатей) — лицензия CC BY.
Цепи и браслеты
- Цепь-антистресс (JamesThePrinter, 186 печатей) — общественное достояние.
- Браслет из сердечек (M4NU, 40 печатей) — лицензия CC BY.
- Браслет «клевер» (GeekMomProjects, 22 печати) — лицензия CC BY.
Механизмы и полезные вещи
- Шевронная планетарная передача (Prusa Research, 1372 печати) — классика печати в сборе.
- Зажим для пакетов с кулачком (Andrei, 842 печати) — лицензия GPL.
- Складная подставка для телефона (Cherry Labs, 1012 печатей).
- Гироскоп-антистресс (gary niu, 7 печатей) — вложенные кольца на осях, общественное достояние.
Сложные механизмы и растворимые поддержки
Если механизм нельзя спроектировать без нависаний внутри зазоров, выручает многоматериальная печать: зазоры заполняют растворимым материалом — PVA или BVOH для PLA, HIPS для ABS. После печати деталь замачивают в воде (или лимонене для HIPS), материал растворяется, и механизм освобождается. Так печатают шаровые опоры, сложные шестерёнчатые механизмы и детали с узкими зазорами 0,1–0,2 мм, недоступными обычной печати. Минус — нужен принтер с двумя экструдерами или системой смены пластика, а растворимые материалы дороги и требуют сухого хранения. Растворимые поддержки, поддержки из другого материала.
Другой вариант для узких зазоров — фотополимерная печать: смола даёт точность в десятки микрон, и зазоры 0,2 мм работают. Но жидкая смола затекает в зазоры, поэтому механизм промывают особенно тщательно и двигают его в ванне со спиртом ещё до засветки, иначе он склеится навсегда. Фотополимер или FDM.
Ориентация и размещение на столе
Большинство моделей print-in-place рассчитаны на одну ориентацию — так, как их положил автор. Поворачивать их нельзя: зазоры, которые по горизонтали печатаются чисто, по вертикали превратятся в нависания и мосты и могут спечься. Если проектируете сами, держите оси петель вертикально (отверстие печатается круглым) или горизонтально с каплевидным профилем, а все перемычки над зазорами — короткими. Длинные гибкие фигурки ставьте по диагонали стола, чтобы уместить их целиком. Для дракона на весь стол сначала напечатайте маленький фрагмент из нескольких сегментов — это проверка зазоров за 15 минут вместо шести часов.
Материалы: что подходит лучше
| Пластик | Для print-in-place | Комментарий |
|---|---|---|
| PLA | лучший выбор | точный, хорошо охлаждается, мосты над зазорами ровные |
| PLA Silk | для декора | чуть хуже держит размеры, зазор +0,1 мм |
| PETG | подходит | тянет нити и липнет — зазор +0,1 мм, сухой пластик |
| ABS, ASA | осторожно | усадка меняет зазоры, нужен закрытый принтер |
| TPU | редко | мягкие части слипаются; лучше для отдельных гибких деталей |
Пример: шкатулка на петле
Коробочка 60×40×25 мм с крышкой на трёх «костяшках» петли. Ось петли — горизонтальная, с конусами 45° на концах, зазор между осью и отверстием 0,35 мм по радиусу, между костяшками — 0,4 мм. Печать без поддержек из PLA, слой 0,16 мм, обдув 100 %, первый слой с компенсацией слоновьей ноги 0,15 мм. Время — 1 час 40 минут. Сразу после печати крышку несколько раз открыли и закрыли — петля пошла с лёгким усилием и дальше двигается свободно. На втором принтере с менее точной калибровкой потока та же модель спеклась — помог зазор 0,45 мм. Коробки и шкатулки.
Типичные ошибки
- Модель повернули в слайсере — зазоры стали нависаниями и спеклись; печатайте в ориентации автора.
- Включены поддержки «везде» — поддержка попала внутрь шарнира.
- Масштабирование — при уменьшении модели зазоры уменьшаются пропорционально и исчезают; при увеличении — болтаются.
- Переэкструзия — поток на 5 % выше нормы «заливает» зазоры 0,3 мм.
- Освобождают силой через день — остывший пластик ломается; расшатывайте сразу.
Видео по теме
- Неразъёмные шарнирные соединения: моделирование и 3D-печать — как проектировать петли print-in-place.
- Создание зазоров между деталями во Fusion 360.
- Подвижный дракон на 3D-принтере — печать гибкой фигурки целиком.
- Печать подвижных игрушек: дракон и змея.
- Learn 15 print-in-place mechanisms in 15 minutes — обзор видов механизмов (англ.).
- Fusion print-in-place hinge tutorial — петля без поддержек пошагово (англ.).
Частые вопросы
Что такое print-in-place?
Модели, которые печатаются сразу собранными: петли, шарниры, цепи и механизмы двигаются без сборки, клея и винтов. Подвижность обеспечивают зазоры между деталями, напечатанными одновременно.
Какой зазор нужен для print-in-place?
Обычно 0,3–0,5 мм по горизонтали и один слой по вертикали. Точное значение — тестом допусков.
Почему шарнир не двигается после печати?
Чаще всего детали спекла слоновья нога на первом слое, переэкструзия, слишком малый для вашего принтера зазор или поддержки, попавшие внутрь шарнира. Проверьте каждую причину по порядку и напечатайте тест допусков.
Как освободить спёкшийся шарнир?
Расшатывать сразу после печати небольшими движениями, подрезать первый слой ножом. Если не помогает — увеличить зазор.
Нужны ли поддержки для print-in-place?
Нет: модели проектируют без поддержек, а внутри зазоров поддержки недопустимы. Если поддержки нужны под внешние части, используйте блокировщик поддержек в зоне механизма. Исключение — растворимые поддержки на многоматериальном принтере.
Из какого пластика печатать механизмы в сборе?
Лучше всего PLA с хорошим обдувом. PETG тоже подходит, но тянет нити — увеличьте зазор на 0,1 мм и печатайте из сухого пластика.
Можно ли масштабировать модель print-in-place?
Только в небольших пределах: вместе с моделью масштабируются и зазоры. При уменьшении на 20 % зазор 0,4 мм станет 0,32 мм и может спечься; при увеличении детали начнут болтаться. Лучше искать параметрическую версию.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку