
Шестерни на 3D-принтере: материал, проектирование, печать и 14 моделей
Как напечатать работающую шестерню: какой пластик выбрать (PLA, PETG, нейлон, PA-CF, POM), как спроектировать зубья (модуль, количество зубьев, зазоры), какие настройки печати дают прочные и точные зубья, как посадить шестерню на вал и где печатные шестерни работают, а где нет.
Коротко: печатные шестерни отлично работают в лёгких и средних механизмах: редукторы моделей, роботы, приводы жалюзи, замена сломанной детали бытовой техники. Ключевые решения: материал (нейлон и PA-CF — лучший ресурс; PETG — компромисс; PLA — только для прототипов), геометрия (модуль от 1 мм и больше, эвольвентный профиль, боковой зазор 0,1–0,2 мм), ориентация (плашмя — зубья образованы вертикальными стенками) и 4–6 стенок. На вал шестерню сажают с лыской, шпонкой или металлической вставкой. Ниже — подробно о каждом шаге.
Где печатные шестерни работают
Пластиковые шестерни давно используются в промышленности — в принтерах, бытовой технике, игрушках. Печатные уступают литым по точности и однородности, но для многих задач их достаточно. Не стоит печатать шестерни для силовых передач с высоким моментом и скоростью (коробки передач, мощные электроинструменты) — там нужны металл или литой пластик. Для замены детали бытовой техники это часто быстрее и дешевле, чем искать оригинал. 3D-печать запчастей.
Выбор материала
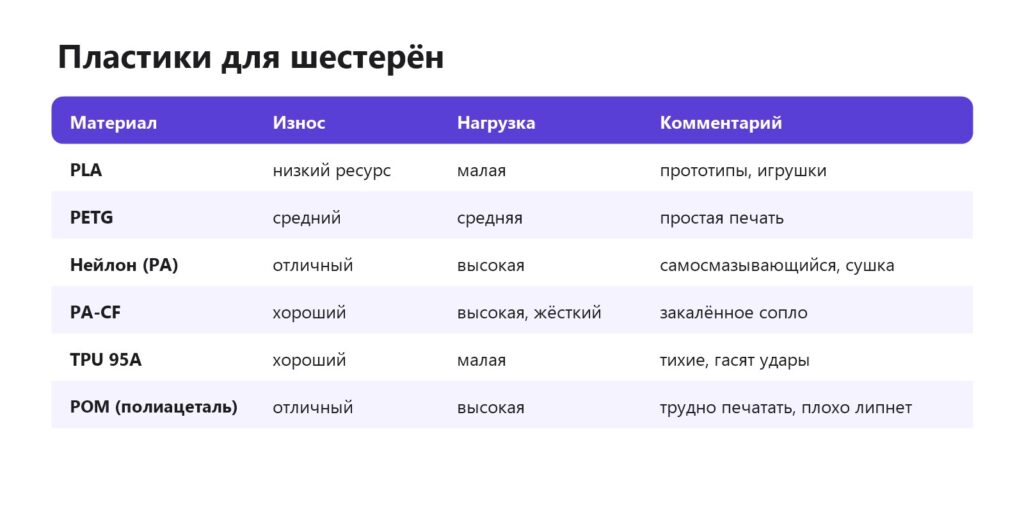
Нейлон — лучший выбор: прочный, износостойкий и с низким трением. Его минусы — гигроскопичность (сушка обязательна) и усадка. PA-CF жёстче и стабильнее по размерам, но абразивен для сопла и для ответной шестерни из мягкого пластика. PETG — хороший вариант без специального оборудования. PLA хрупкий и размягчается от трения при длительной работе. Нейлон, карбоновые пластики, самый прочный пластик.
Проектирование
Модуль и число зубьев
Модуль — размер зуба: диаметр делительной окружности = модуль × число зубьев. Для печати соплом 0,4 мм разумный минимум — модуль 1 мм; 1,5–2 мм дают заметно более прочные зубья. Число зубьев малой шестерни — не меньше 12–15, иначе зубья подрезаются у основания. Если меняете сломанную шестерню, измерьте наружный диаметр и посчитайте зубья: модуль ≈ наружный диаметр / (число зубьев + 2).
Профиль и зазоры
Используйте эвольвентный профиль — его строят генераторы шестерён в CAD (во Fusion, FreeCAD, OpenSCAD есть готовые инструменты или библиотеки). Между зубьями пары нужен боковой зазор 0,1–0,2 мм: печать не идеально точна, и без зазора шестерни заклинивают. Межосевое расстояние задавайте точно по расчёту, зазор закладывайте в профиле, а не раздвигая оси. Fusion 360, FreeCAD, OpenSCAD.
Тип шестерни
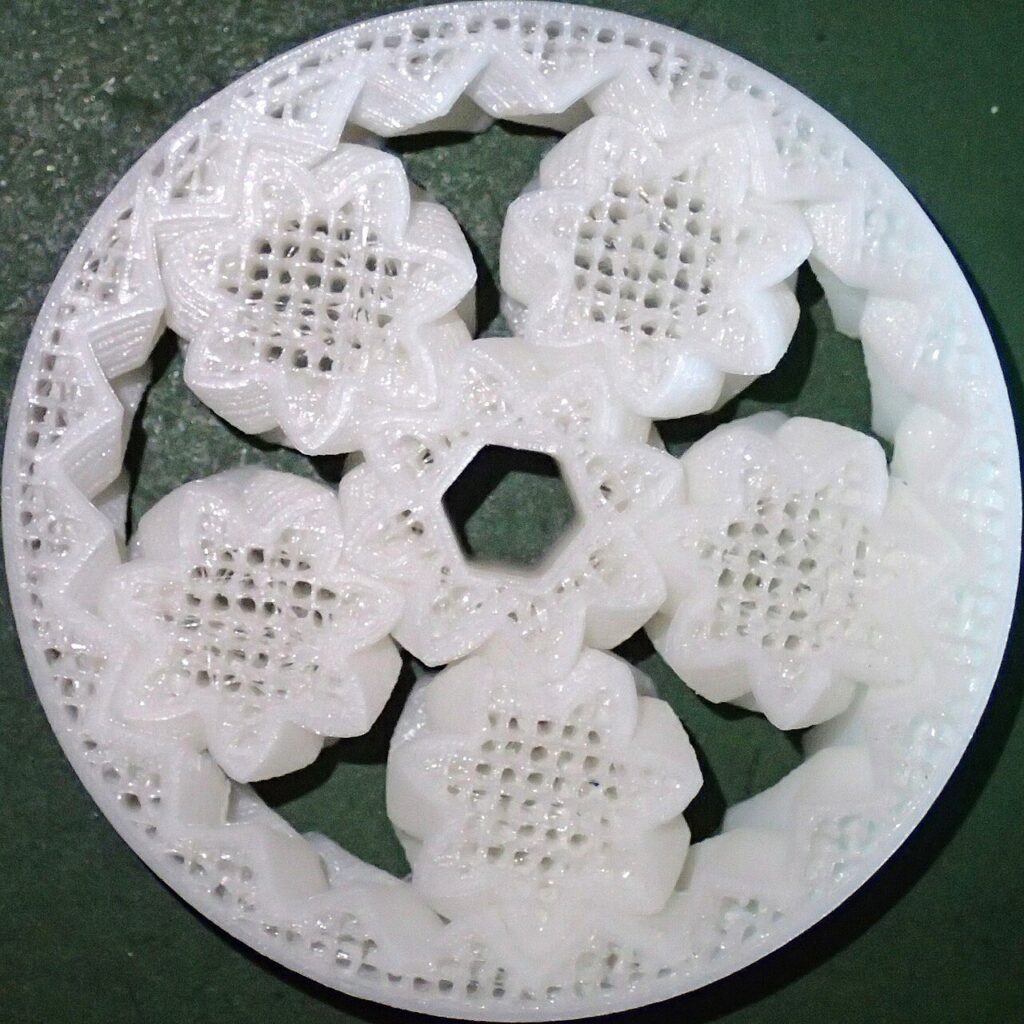
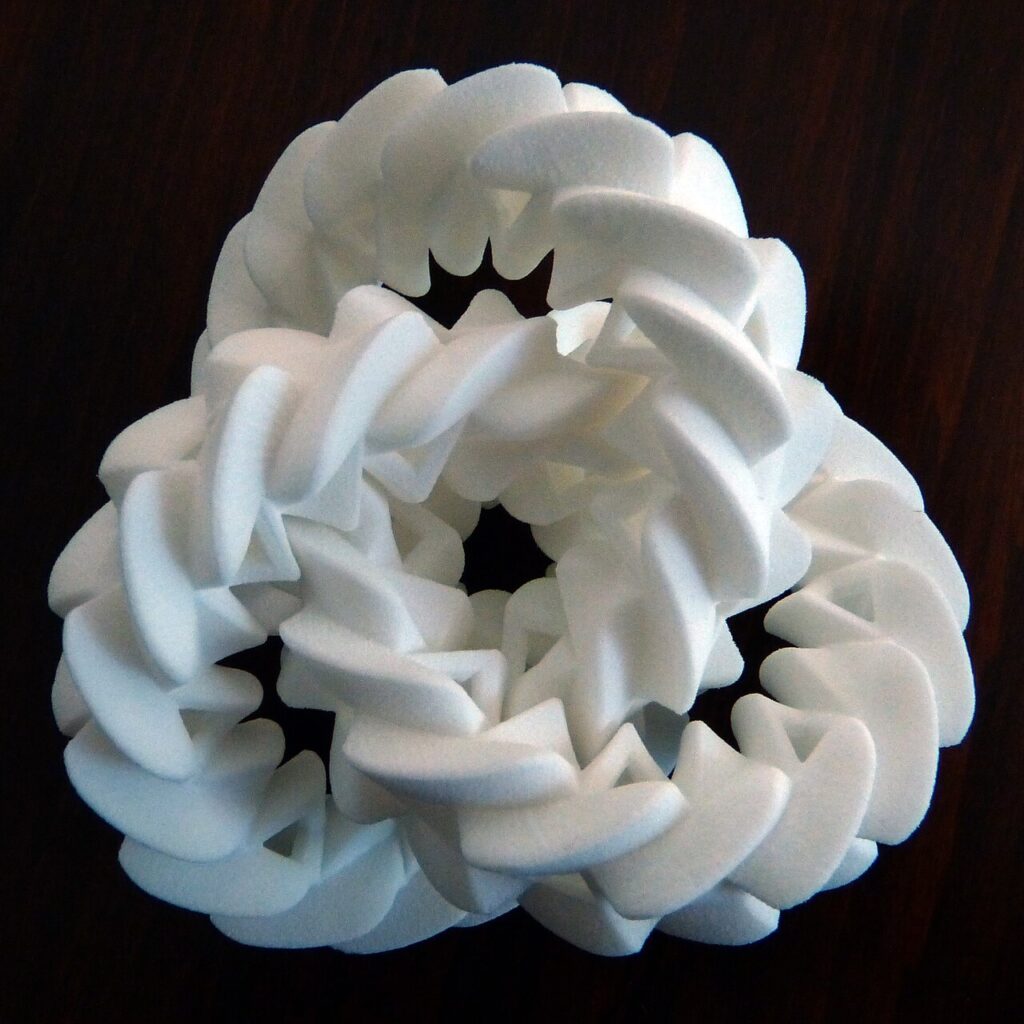
Косозубые и шевронные шестерни работают тише и плавнее прямозубых, а на 3D-принтере печатаются так же легко — это одно из преимуществ печати. Шевронные не создают осевой нагрузки. Червячные передачи и планетарные редукторы тоже хорошо печатаются, в том числе как модели «print-in-place». Print-in-place.
Передаточное число: простая арифметика
Передаточное число пары = число зубьев ведомой шестерни / число зубьев ведущей. Шестерня на 12 зубьев на валу мотора, крутящая колесо на 48 зубьев, даёт передаточное число 4: выходной вал вращается в 4 раза медленнее, а момент на нём (без учёта потерь) в 4 раза больше. Если нужно 16 — ставят две ступени по 4. Межосевое расстояние для прямозубой пары = модуль × (z1 + z2) / 2: для модуля 1,5 и шестерён 12 и 48 зубьев это 1,5 × 60 / 2 = 45 мм. Эту цифру закладывают в корпус точно, а зазор между зубьями — в профиль. В планетарной передаче передаточное число больше при тех же габаритах, поэтому она популярна в печатных редукторах для шаговых двигателей.
Другие передачи
- Коническая — передаёт вращение под углом 90°; печатается плашмя, но зубья нагружены сложнее — делайте модуль крупнее.
- Червячная — большое передаточное число в одной паре (20–60) и самоторможение: выходной вал нельзя провернуть рукой. Червяк печатают вертикально, колесо — плашмя; трение большое, нужна смазка.
- Рейка и шестерня — превращает вращение в линейное движение: ползунки, выдвижные механизмы.
- Зубчатый ремень и шкивы — для передачи на расстояние без точного межосевого. Шкивы под стандартные ремни GT2 и HTD печатаются хорошо, а сам ремень покупают. Ремни.
- Храповик — вращение в одну сторону: трещотки, механизмы натяжения.
Материалы: сравнение
| Пластик | Износ | Нагрузка | Где использовать |
|---|---|---|---|
| PLA | высокий | малая | прототипы, часы, игрушки |
| PETG | средний | средняя | бытовые механизмы, приводы штор |
| Нейлон | низкий | высокая | редукторы, замена деталей техники |
| PA-CF | низкий | высокая, жёсткость | силовые шестерни, точные передачи |
| POM (ацеталь) | очень низкий | высокая | скользящие пары, трудно печатать |
Проверенные модели
Все модели — бесплатные, на Printables; в скобках — число опубликованных отпечатков («makes»). Начните с print-in-place моделей: они печатаются собранными и сразу показывают, как ваш принтер справляется с зазорами.
Тест-модели и учебные передачи
- Шевронная планетарная передача (Prusa Research, 1372 печати) — печатается собранной, вращается сразу после снятия со стола. Классический тест зазоров, лицензия CC BY-SA.
- Perfect Gear Bearing (Gamma4D, 315 печатей) — подшипник из шевронных шестерён, print-in-place.
- Полностью параметрический планетарный подшипник (Henry, 8 печатей) — можно менять число зубьев и размеры, лицензия CC BY.
- Червячная передача print-in-place (Tomáš Endlicher, 4 печати).
- Учебная модель циклоидального редуктора (osamutake, 8 печатей) — наглядно показывает принцип работы, лицензия CC BY.
- Визуализатор планетарного редуктора (LazyMaker, 18 печатей) — лицензия CC BY-SA.
Рабочие редукторы
- Планетарный редуктор для шагового двигателя NEMA 17 (Davide Mognaschi, 25 печатей) — для роботов и приводов.
- Наборный планетарный редуктор (ProfessorBoots, 16 печатей) — ступени складываются для нужного передаточного числа.
- Циклоидальный редуктор NEMA 17 (nitromike502) — большое передаточное число в компактном корпусе, лицензия CC BY.
- Червячная пара (bargoraj90, 6 печатей) — лицензия CC BY.
- Подставка для планшета с червячным приводом (Michael, 8 печатей) — пример самотормозящей червячной передачи в быту.
Механизмы и игрушки
- Большие часы на шестернях (nhchiu, 19 печатей) — зубчатый механизм часов, лицензия GPL.
- Gear fidget (Thorin Oakenshield, 407 печатей) — антистресс из шестерён, хорошая проверка точности.
- Кольцо с шестернями (DrJones, 350 печатей).
Настройки печати
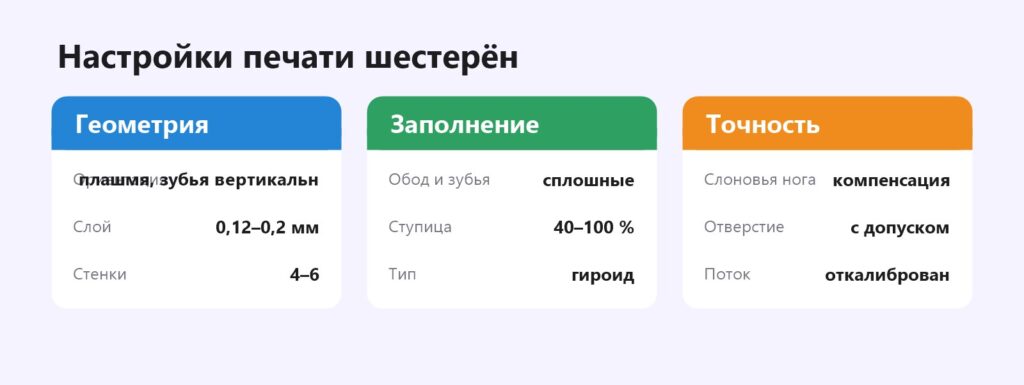
Ориентация плашмя — зубья образованы стенками, которые идут вдоль контура: зуб прочный и гладкий. Если печатать шестерню на ребре, зубья будут ломаться по слоям. Стенок — столько, чтобы зубья печатались целиком стенками (4–6). Слоновья нога на первом слое делает зубья толще снизу — компенсируйте в слайсере или сделайте фаску. Слоновья нога, количество стенок, настройки для прочности.
Посадка на вал
- Лыска (D-профиль) — отверстие с плоскостью под вал мотора; самое простое решение.
- Шпонка или шлицы — для большего момента.
- Стопорный винт с гайкой — гайка вкладывается в карман, винт упирается в вал. Пауза при печати.
- Металлическая втулка или ступица, вклеенная или вплавленная.
Отверстие под вал делайте с допуском и проверяйте пробной печатью. Отверстия меньше нужного.
Шум и плавность
Печатные шестерни часто шумят сильнее литых: виноваты неровности боковых поверхностей зубьев, слоновья нога и биение посадки на валу. Снизить шум помогают несколько приёмов. Косозубые и шевронные профили вместо прямых: в зацеплении одновременно несколько зубьев, удар меньше. Тонкий слой 0,12–0,16 мм и медленная печать внешних стенок — гладкие зубья. Точная посадка на вал без люфта и подшипники вместо пластиковых втулок. Пара из разных материалов — например, нейлон с PETG — шумит тише одинаковой. И смазка: тонкий слой силиконовой или PTFE-смазки снижает и шум, и износ. Если шестерня «гудит» на одной частоте, проверьте межосевое расстояние: при слишком тесном зацеплении зубья трутся вершинами. Как сделать принтер тише.
Смазка и износ
Пластиковые пары смазывают силиконовой или PTFE-смазкой; литиевые смазки подходят не для всех пластиков. Пару «пластик — пластик» лучше делать из разных материалов (например, нейлон и PETG) — износ меньше, чем у одинаковых. Сочетание твёрдой PA-CF шестерни с мягкой быстро изнашивает мягкую. Проверяйте пару под нагрузкой: если зубья нагреваются и «плывут», нужен другой материал или больший модуль. Смазки.
Пример: замена шестерни в мясорубке-приставке
Сломалась пластиковая шестерня привода: 32 зуба, наружный диаметр 51 мм. Модуль ≈ 51 / (32 + 2) = 1,5 мм. Во Fusion 360 генератором построена прямозубая шестерня m = 1,5, z = 32, ширина 10 мм, посадочное отверстие с лыской — по штангенциркулю, с зазором 0,15 мм. Пробная печать из PLA проверила посадку и зацепление с ответной шестерней. Рабочая — из нейлона, высушенного 6 часов при 70 °C: плашмя, 6 стенок, 50 % гироида. После печати — смазка PTFE. Шестерня работает уже несколько месяцев; на всякий случай напечатана запасная.
Частые ошибки
- Нет бокового зазора — шестерни заклинивают.
- Слишком мелкий модуль — зубья скругляются при печати и проскальзывают.
- Печать на ребре — зубья отламываются по слоям.
- PLA для нагруженного редуктора — износ и деформация от нагрева трением.
Видео по теме
- Всё о моделировании и печати шестерней во Fusion 360 — от расчёта до печати.
- 3D-печать шестерни: теория и практика, модульная и питчевая системы — как определить параметры шестерни.
- Fusion 360 для новичков: как сделать рабочие шестерёнки — пошаговый урок.
- Успешная печать нейлоном, или как сделать шестерню — нейлон для шестерён на практике.
- Коническая шестерня на 3D-принтере: от модели до готовой детали — замена конической шестерни.
- Шестерни для электровелосипеда из нейлона — печатные шестерни под реальной нагрузкой.
Частые вопросы
Из какого пластика печатать шестерни?
Лучше всего нейлон или PA-CF: они износостойкие и выдерживают нагрузку. Проще — PETG для бытовых механизмов. PLA — для прототипов, часов и игрушек, где нагрузка мала.
Как рассчитать передаточное число?
Разделить число зубьев ведомой шестерни на число зубьев ведущей. Межосевое расстояние прямозубой пары = модуль × (z1 + z2) / 2.
Какой минимальный модуль для печати?
Около 1 мм для сопла 0,4 мм; 1,5–2 мм прочнее.
Какой зазор между зубьями?
Боковой зазор 0,1–0,2 мм; закладывайте его в профиле зуба, а межосевое расстояние оставляйте расчётным.
Как ориентировать шестерню?
Плашмя: зубья образуются стенками, которые идут вдоль контура, и не ломаются по слоям.
Чем смазывать пластиковые шестерни?
Силиконовой или PTFE-смазкой; литиевые подходят не для всех пластиков.
Можно ли заменить шестерню бытовой техники?
Да, если нагрузка умеренная: измерьте наружный диаметр и число зубьев, вычислите модуль, постройте шестерню генератором в CAD и проверьте пробную печать из PLA. Рабочую печатайте из нейлона или PETG. В силовых узлах с большим моментом (мясорубки, дрели) печатная шестерня — временное решение.
Почему печатная шестерня шумит?
Неровные зубья, люфт на валу и слишком тесное или свободное зацепление. Помогают косозубый профиль, тонкий слой, подшипники и смазка.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

