
Отверстия в 3D-печати получаются меньше: как печатать точные отверстия
Почему напечатанные отверстия меньше, чем в модели, и не круглые: укладка линии по дуге, полигональность STL, слоновья нога, горизонтальные отверстия. Компенсация отверстий в слайсере, запас в модели, каплевидные отверстия, рассверливание и тест отверстий.
Коротко: напечатанные отверстия почти всегда получаются на 0,1–0,3 мм меньше, чем в модели. Причины: линия по дуге ложится чуть внутрь окружности, окружность в STL состоит из отрезков (многоугольник меньше круга), внизу добавляется «слоновья нога», а горизонтальные отверстия провисают сверху. Решения: запас в модели (+0,2–0,3 мм для скользящей посадки), компенсация отверстий в слайсере, вертикальная ориентация, каплевидная форма горизонтальных отверстий и рассверливание для точных посадок. Ниже — таблица запасов, настройки в слайсерах и тест, который даст поправку именно для вашего принтера.
Почему отверстия меньше
- Укладка по дуге. Расплавленная линия на окружности «стягивается» к центру — внутренний периметр отверстия получается чуть меньше. Чем меньше отверстие, тем заметнее.
- Полигоны STL. Отверстие 5 мм из 24 отрезков — многоугольник, вписанный в окружность, его «диаметр по граням» меньше. При экспорте из CAD задавайте высокое разрешение (отклонение 0,01–0,02 мм). STL-файл.
- Слоновья нога. Первые слои расползаются и сужают отверстие внизу — винт не проходит, хотя выше всё нормально. Слоновья нога.
- Переэкструзия. Лишний пластик уменьшает все внутренние размеры. Поток.
- Горизонтальные отверстия провисают сверху как мост — отверстие становится овальным и ниже.
Сколько добавлять
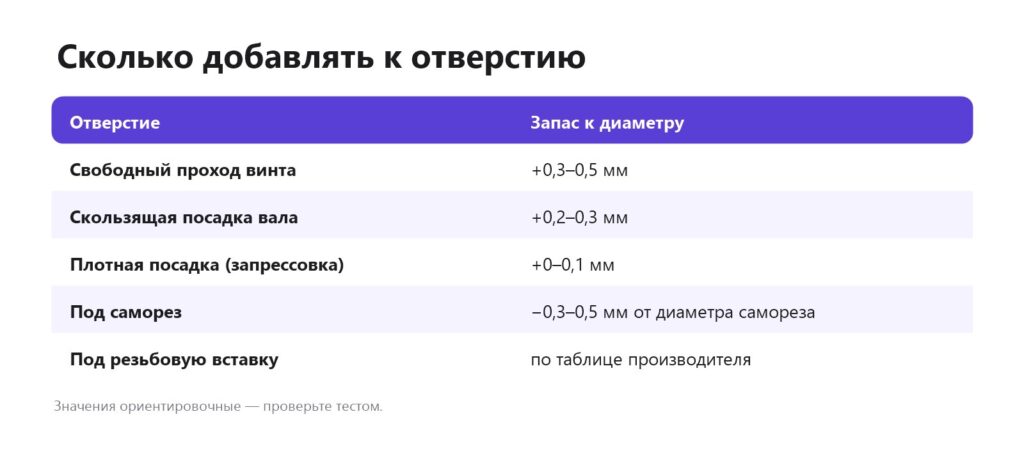
Примеры: под винт М3 насквозь — 3,3–3,4 мм; под вал 8 мм со скольжением — 8,2–8,3 мм; под подшипник 22 мм с посадкой — 22,05–22,1 мм (проверить тестом); под саморез 3 мм — 2,5–2,7 мм. Резьба и вставки.
Способы получить точное отверстие
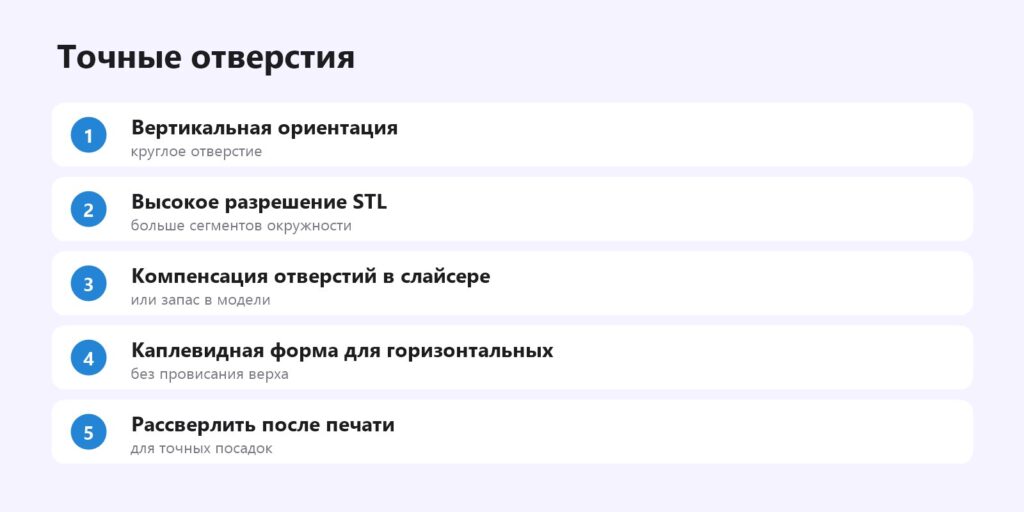
Компенсация в слайсере
- Orca Slicer, Bambu Studio — «Качество» → «Компенсация отверстий по XY» (положительное значение увеличивает отверстия). В Orca есть и «Преобразование многоугольных отверстий в окружности».
- PrusaSlicer — «Дополнительно» → «Компенсация XY для отверстий».
- Cura — «Стенки» → «Горизонтальное расширение отверстий».
Компенсация удобна тем, что не нужно менять модель — но она действует на все отверстия одинаково.
Запас в модели
Надёжнее для ответственных посадок: в CAD сразу задайте отверстие с запасом. Удобно вынести запас в параметр — потом его легко поменять. Fusion, FreeCAD.
Ориентация
Вертикальное отверстие печатается круглым. Горизонтальное — с плоским провисшим верхом. Если отверстие должно быть горизонтальным, делайте его каплевидным: верх под 45° печатается без поддержек. Проектирование.
Рассверливание
Для точных посадок напечатайте отверстие на 0,2–0,3 мм меньше и рассверлите сверлом нужного диаметра на малых оборотах — PLA плавится от трения. Удобно сверлить вручную в патроне-держателе.
Тест отверстий
- Пластина 80×20×5 мм с отверстиями 3, 4, 5, 6, 8, 10 мм (или скачайте готовый тест «hole calibration»).
- Печатайте тем пластиком и профилем, которыми будете печатать детали.
- Проверьте хвостовиками свёрл или штангенциркулем — получите поправку для каждого диаметра.
- Запишите в заметки к профилю пластика.
Отверстия под крепёж: практические размеры
| Назначение | В модели (ориентир) | Комментарий |
|---|---|---|
| Проход винта М3 | 3,3–3,4 мм | свободно, без нарезки |
| Проход винта М4 | 4,3–4,5 мм | свободно |
| Саморез 3 мм в пластик | 2,5–2,7 мм | 3–4 стенки вокруг |
| Гайка М3 в кармане | 5,7–5,8 мм под ключ | шестигранник |
| Вал 5 мм (скользит) | 5,2–5,3 мм | по тесту |
| Магнит 6×3 мм (вклеить) | 6,1–6,2 мм | без нажима |
Цифры — ориентир. Точная поправка зависит от принтера, сопла и пластика — проверьте тестом. Магниты в 3D-печати.
Частые ошибки
- Отверстие точно по номиналу. 3 мм под винт М3 — винт не пройдёт или пройдёт с трудом.
- Компенсация и запас одновременно. Если добавили 0,3 мм в модели и ещё 0,15 в слайсере — отверстие станет слишком большим.
- Горизонтальное круглое отверстие под точный вал. Оно будет овальным — поверните деталь или рассверлите.
- Сверление на высоких оборотах. PLA плавится и наматывается на сверло.
Фотополимер
На смоле отверстия тоже уменьшаются — из-за пересвета и «засветки» краёв. Помогают точная экспозиция и запас 0,05–0,1 мм. Калибровка экспозиции.
Частые вопросы
Почему отверстия в 3D-печати меньше?
Линия по дуге ложится внутрь, окружность в STL состоит из отрезков, плюс слоновья нога.
Сколько добавлять к отверстию?
Для скользящей посадки +0,2–0,3 мм, для свободного прохода винта +0,3–0,5 мм.
Как печатать горизонтальные отверстия?
Каплевидной формы — верх под 45° печатается без поддержек и не провисает.
Можно ли рассверлить напечатанное отверстие?
Да, на малых оборотах, чтобы не плавить пластик.
Где компенсация отверстий в Orca?
В настройках качества: «Компенсация отверстий по XY».
Почему отверстие не круглое?
Мало сегментов в STL или горизонтальная ориентация.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

