
Печать нескольких моделей сразу: все слои вместе или по очереди
Как печатать несколько деталей за один запуск: послойно (все вместе) или последовательно (по объектам). Разбираем плюсы и минусы, ограничения последовательной печати (высота портала, зазоры вокруг головы), расстановку на столе, влияние на качество и паутину, и настройки в Orca Slicer, PrusaSlicer и Cura.
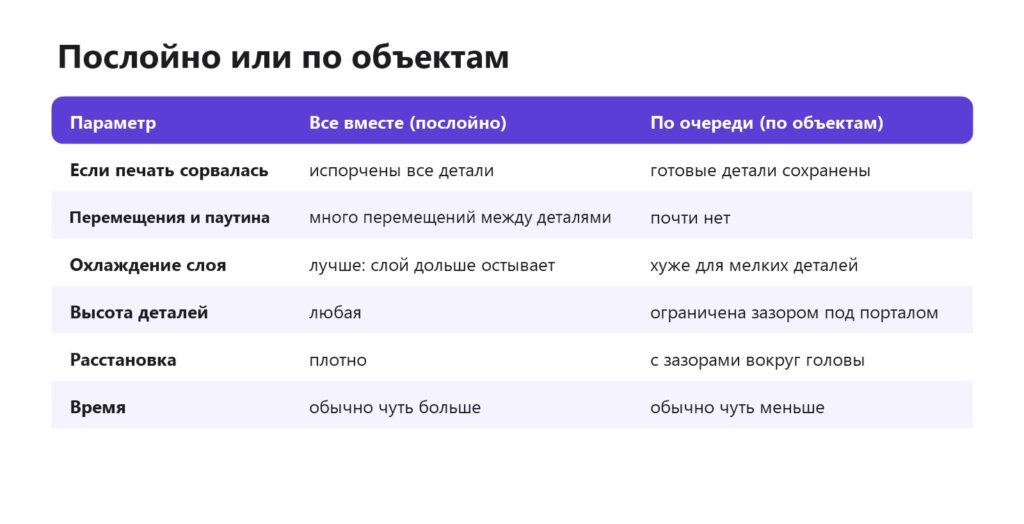
Коротко: несколько моделей можно напечатать за один запуск двумя способами. Послойно (по умолчанию): принтер печатает слой на всех деталях, затем следующий — детали лучше охлаждаются, но много перемещений и паутины, а сбой портит всё. Последовательно (по объектам): каждая деталь печатается целиком, затем следующая — меньше паутины и при сбое готовые детали сохранятся, но высота деталей ограничена зазором под порталом, а вокруг головы нужны свободные зоны. Ниже — сравнение, ограничения, советы по расстановке и настройки в слайсерах.
Сравнение способов
Послойная печать
Стандартный режим. Преимущество — время слоя: пока принтер печатает слой на остальных деталях, первая успевает остыть. Поэтому мелкие детали (фигурки, шестерёнки, брелоки) печатаются чище партией из нескольких штук, чем по одной. Недостатки — много перемещений между деталями (паутина, следы) и риск: если одна деталь оторвалась и намоталась на сопло, испорчена вся партия. Паутина, обдув.
Последовательная печать
Слайсер печатает первую деталь до конца, поднимает голову и переходит к следующей. Главное ограничение — голова не должна задеть готовые детали. Поэтому слайсер требует:
- Зазор вокруг головы — радиус и высота области, которую занимает печатающая голова (с вентиляторами, датчиком). Детали расставляются так, чтобы эта область не пересекала уже напечатанные.
- Высоту под порталом — все детали, кроме последней, должны быть ниже, чем расстояние от сопла до самой низкой части портала (балки X). На типичных принтерах это 20–40 мм, на CoreXY с высоким порталом — больше.
Последнюю деталь можно печатать любой высоты: после неё переходить уже некуда.
Когда что выбрать
| Задача | Способ |
|---|---|
| Партия мелких одинаковых деталей | послойно — лучше охлаждение |
| Невысокие детали с риском отрыва | по очереди — сбой не испортит всё |
| Детали разных цветов на одном столе | по очереди с паузой на смену пластика |
| Модели с паутиной (PETG, TPU) | по очереди — нет перемещений |
| Высокие детали | послойно |
Настройки в слайсерах
- Orca Slicer, Bambu Studio — в настройках пластины или процесса «Последовательность печати: по слою / по объекту». Размеры зазора головы заданы в профиле принтера. Слайсер подсветит конфликт, если детали стоят слишком близко. Orca Slicer.
- PrusaSlicer — «Настройки печати → Выходные параметры → Последовательная печать», радиус и высота зазора экструдера. PrusaSlicer.
- Cura — «Специальные режимы → Последовательность печати: все сразу / по очереди». Cura учитывает размер головы из настроек принтера. Cura.
Проверьте в профиле принтера реальные размеры головы: если они указаны меньше настоящих, голова может задеть деталь. Профиль принтера.
Расстановка на столе
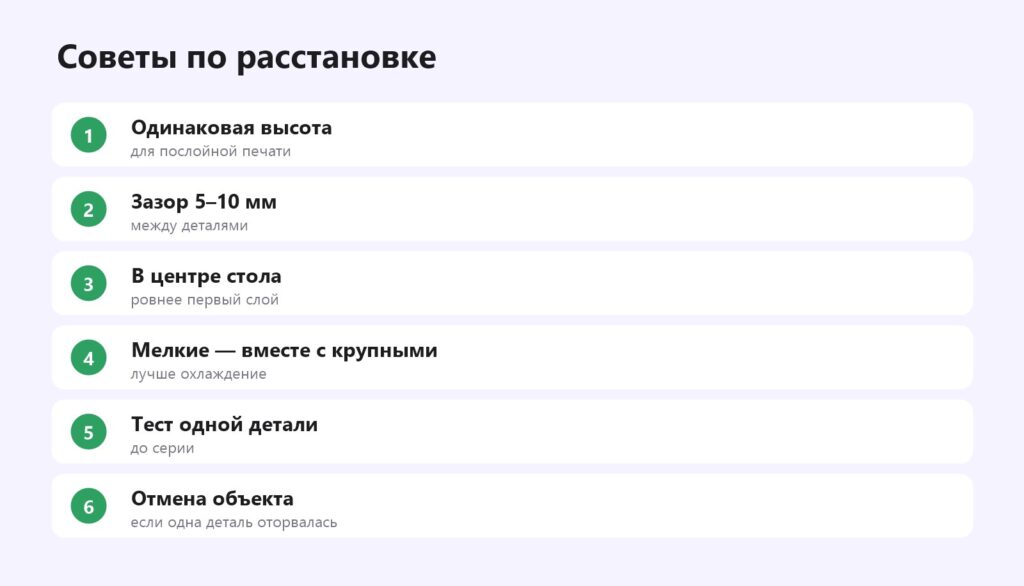
Функция «Расставить» (Arrange) в слайсерах раскладывает детали автоматически с заданным зазором. Для серии одинаковых деталей удобно «Добавить копии». Помните, что края стола обычно холоднее и хуже откалиброваны: если у принтера есть адаптивная сетка стола, она промерит только область под деталями. Автокалибровка.
Качество при печати партией
- Шов на всех деталях окажется в одинаковом месте — удобно, если выставить его сзади. Шов.
- Паутина — включите «избегать пересечения стенок» и ретракт; детали ставьте так, чтобы перемещения были короткими. Перемещения.
- Z-hop над верхними поверхностями — при большом количестве деталей сопло часто проходит над ними. Z-hop.
- Первый слой — на большом столе его неровность проявляется сильнее; проверьте калибровку по всей площади. Первый слой.
Серийная печать: сколько деталей ставить
Чем больше деталей на столе, тем дольше каждый слой и тем лучше охлаждение — но тем выше цена сбоя. Практичный подход для серий: сначала напечатайте одну деталь и проверьте размеры и качество, затем партию на половину стола, и только после этого — полный стол. Если деталь крупная и печатается дольше 6–8 часов, разумнее делить серию на несколько запусков: проще контролировать и не так обидно при сбое. 3D-печать на заказ.
Если одна деталь оторвалась
При послойной печати не обязательно отменять всё: на принтерах с Klipper, Bambu Lab и в свежих версиях Marlin можно исключить из печати один объект, и принтер продолжит остальные. Отмена одного объекта, модель оторвалась.
Частые вопросы
Что такое последовательная печать?
Режим, где каждая деталь печатается целиком, а затем следующая.
Почему слайсер не даёт поставить детали рядом?
При печати по объектам нужен зазор вокруг головы, чтобы не задеть готовые детали.
Какой высоты могут быть детали при последовательной печати?
Ниже зазора под порталом — обычно 20–40 мм; последняя деталь — любой высоты.
Что лучше для мелких деталей?
Послойная печать партией — слои успевают остыть.
Можно ли печатать разными цветами?
Да, по очереди с паузой на смену пластика между деталями.
Что делать, если оторвалась одна деталь?
Исключить объект из печати, если прошивка поддерживает.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

