
Щели между стенкой и заполнением: почему и как исправить
Заполнение не соединяется со стенками — видны щели по контуру, деталь слабая, верх проваливается у края. Разбираем причины: перекрытие заполнения, порядок печати, скорость заполнения, недоэкструзия, pressure advance, и настройки, которые это исправляют.
Коротко: если заполнение не «пришито» к стенкам, вдоль контура видны щели, верхний слой проваливается у края, а деталь при нагрузке ломается так, будто стенка — отдельная «оболочка». Чаще всего виноваты мало перекрытия заполнения со стенками (ставьте 15–25 %), слишком быстрое заполнение (хотэнд не успевает расплавить пластик именно на заполнении), неоткалиброванный pressure advance и общая недоэкструзия. Реже — порядок печати и тонкие линии заполнения. Ниже — как распознать дефект, причины по порядку, где менять настройки в слайсерах и как проверить результат.
Как выглядит проблема
- На верхней поверхности по периметру — узкая щель между последней стенкой и сплошным заполнением верха.
- На срезе (если сломать деталь) заполнение не касается стенок, между ними видна пустота.
- При изгибе стенка отслаивается от середины детали.
- В предпросмотре слайсера линии заполнения заканчиваются, не доходя до стенки.
Причины и решения
1. Мало перекрытия
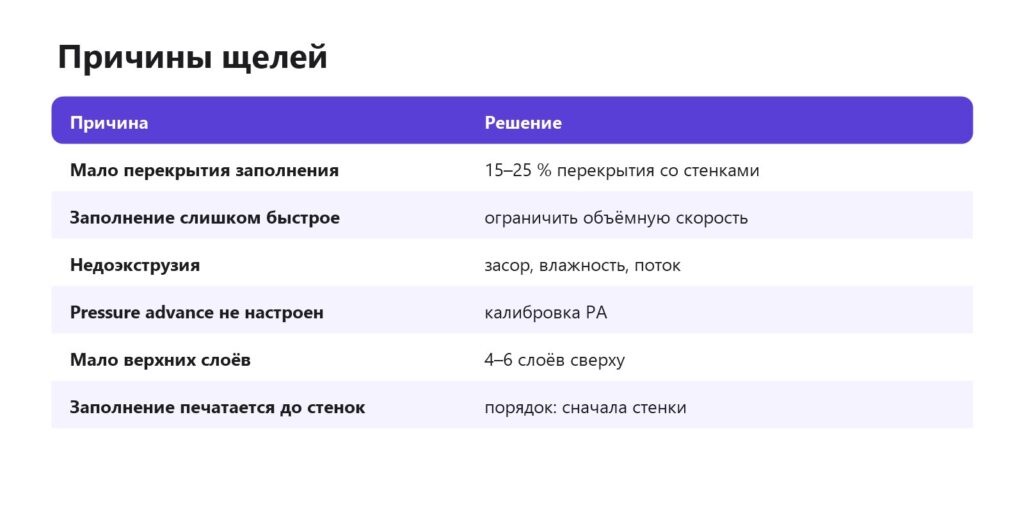
Перекрытие — на сколько линия заполнения «заходит» на внутреннюю стенку. При 0–10 % заполнение едва касается стенки, а с учётом погрешностей экструзии — не касается вовсе.
- Orca Slicer, Bambu Studio — «Прочность» → «Перекрытие заполнения и стенок» (Infill/Wall overlap). Для верхних слоёв есть отдельное «Перекрытие сплошного заполнения».
- Cura — «Заполнение» → «Процент перекрытия заполнения», «Верх/низ» → «Процент перекрытия оболочки».
- PrusaSlicer — «Заполнение» → «Перекрытие заполнения и периметров».
Начните с 15–25 %. Больше 30–40 % — заполнение начинает «выдавливать» стенку наружу, на поверхности появляются бугорки и проступает рисунок. Заполнение видно сквозь стенки.
2. Скорость заполнения
Заполнение печатается быстрее всего — длинными линиями с высоким потоком. Именно там хотэнд первым упирается в предел объёмной скорости: пластика выходит меньше, линии тоньше и не дотягиваются. Признак — стенки в порядке, а заполнение «худое». Решение — честный лимит объёмной скорости в профиле пластика (слайсер сам снизит скорость заполнения) или снижение скорости заполнения на 20–30 %. Объёмная скорость.
3. Pressure advance
Линия заполнения начинается у стенки. Без pressure advance давление в сопле в начале линии не набрано — первые миллиметры недолиты, как раз у стенки. После калибровки PA щель часто исчезает без других изменений. Pressure advance.
4. Недоэкструзия
Если тонкие и стенки, и заполнение — проблема общая: частичный засор, влажный пластик, поток ниже нужного, проскальзывание экструдера. Недоэкструзия, сушка.
5. Порядок и тип заполнения
- Если заполнение печатается раньше стенок, оно не может «опереться» на стенку. В большинстве слайсеров по умолчанию стенки идут первыми — проверьте настройку порядка печати.
- Тонкие линии заполнения (ширина меньше 100 % сопла) хуже соединяются со стенками.
- «Молния» и очень редкое заполнение по определению не касаются стенок везде — для прочных деталей используйте гироид 15–40 %. Заполнение.
Как проверить
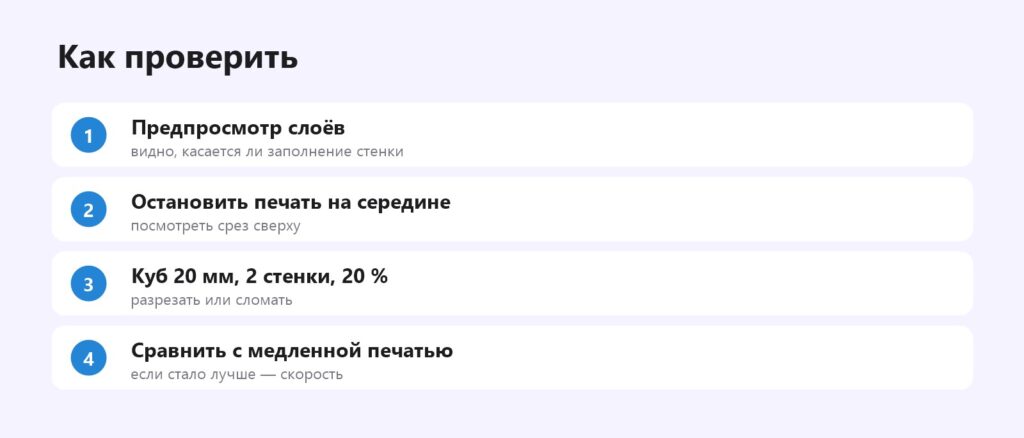
- Нарежьте модель и в предпросмотре включите отображение типов линий — видно, где заполнение не доходит до стенки.
- Напечатайте куб 20×20×10 мм с 2 стенками, 20 % заполнения и без верхних слоёв: сверху сразу видно соединение.
- Повторите с перекрытием +10 % и скоростью заполнения −30 % — по разнице поймёте причину.
Почему это важно для прочности
Деталь работает как единое целое, только если стенки и заполнение связаны. Иначе при изгибе нагрузку несёт тонкая оболочка, а заполнение «плавает» внутри. Для функциональных деталей связь стенок с заполнением так же важна, как количество стенок. Настройки для прочности.
Пример: органайзер с «отклеившимся» верхом
Типичная история: органайзер из PLA напечатан на быстром профиле — 2 стенки, 15 % сетки, скорость заполнения 300 мм/с. Сверху по периметру каждой ячейки тянется щель, а верх продавливается пальцем у края. Что помогло по шагам:
- Лимит объёмной скорости для этой катушки 15 мм³/с вместо 21 — слайсер снизил скорость заполнения, линии стали полными.
- Перекрытие заполнения 15 % → 20 %, перекрытие верхних слоёв 15 %.
- Калибровка pressure advance шаблоном — исчез недолив в начале линий.
- Верхних слоёв 4 → 5, чтобы край верха имел опору.
Время печати выросло примерно на 8 %, щели исчезли полностью, а органайзер стал заметно жёстче на изгиб.
Чек-лист настроек
| Параметр | Рекомендация |
|---|---|
| Перекрытие заполнения | 15–25 % |
| Перекрытие сплошного верха | 10–20 % |
| Скорость заполнения | в пределах объёмной скорости хотэнда |
| Ширина линии заполнения | не меньше диаметра сопла (100–120 %) |
| Порядок | стенки, затем заполнение |
| Pressure advance | откалиброван для этой катушки |
| Тип заполнения для прочности | гироид или кубическое 15–40 % |
Связанные проблемы
- Сквозь стенки видно заполнение — другая причина и решение.
- Дыры в верхнем слое — дыры в верхнем слое.
- Щели в самих стенках — щели в стенках.
Частые вопросы
Почему заполнение не касается стенок?
Мало перекрытия, слишком быстрое заполнение, не настроен pressure advance или общая недоэкструзия.
Какое перекрытие заполнения ставить?
Обычно 15–25 %.
Влияют ли щели на прочность?
Да, стенки и заполнение работают отдельно, деталь слабее на изгиб.
Помогает ли снижение скорости заполнения?
Да, если щели вызваны недоэкструзией на высокой скорости.
Можно ли увидеть щели до печати?
Частично — в предпросмотре слоёв видно, касаются ли линии заполнения стенок.
Что будет при слишком большом перекрытии?
Заполнение выдавит стенку наружу, на поверхности появятся бугры.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

