
Пупырышки и точки на поверхности 3D-печати (blobs, zits): как убрать
Мелкие бугорки и точки по всей стенке модели появляются в местах ретракта, остановок и шва. Разбираем, как по расположению пупырышек найти причину, какие настройки менять в Cura, PrusaSlicer и Orca Slicer, какие тестовые модели напечатать и как исправить уже готовую деталь.
Коротко: пупырышки, точки и капли на стенке (по-английски blobs и zits) появляются там, где сопло начинает или заканчивает линию, делает ретракт или на мгновение останавливается. Главные причины: случайное расположение шва (точки по всей модели), неоткалиброванный pressure advance, доподача после ретракта, влажный пластик (шершавость и пузырьки) и вытекание пластика при перемещениях. Решения: выровненный шов в углу, калибровка PA и ретракта, протирка, сухой пластик, порядок стенок «внутренняя → внешняя». Ниже — как по расположению пупырышек понять причину, где эти настройки в Cura, PrusaSlicer и Orca Slicer, какие тестовые модели напечатать и как спасти уже готовую деталь.
Откуда берутся пупырышки
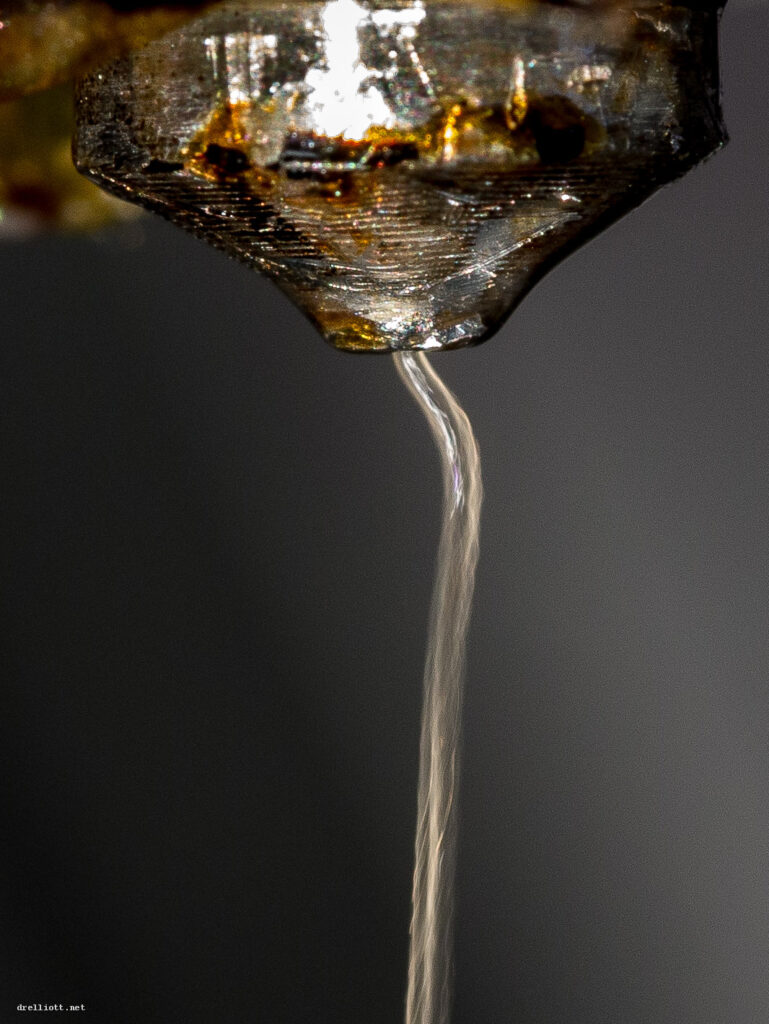
FDM-принтер выдавливает расплавленный пластик через сопло под давлением. Пока сопло движется с постоянной скоростью, поток ровный и стенка получается гладкой. Проблемы начинаются в моменты, когда поток меняется: в начале и конце каждого периметра, на ретракте перед перемещением, при резком торможении в углу. Расплав в сопле ведёт себя как пружина: экструдер уже остановился, а пластик ещё вытекает; экструдер уже толкает, а давление ещё не набралось. Отсюда наплыв в одной точке и щель в другой.
На каждом слое таких моментов как минимум один — точка шва, где замыкается внешний периметр. На модели высотой 50 мм при слое 0,2 мм это 250 точек. Если они лежат в одном месте, получается аккуратный вертикальный шов. Если разбросаны случайно — вся поверхность покрывается «сыпью».
Диагностика: найдите причину по расположению
Прежде чем менять настройки, внимательно посмотрите на деталь при боковом освещении — фонарик телефона под острым углом показывает каждый бугорок. Расположение дефекта почти всегда подсказывает причину.
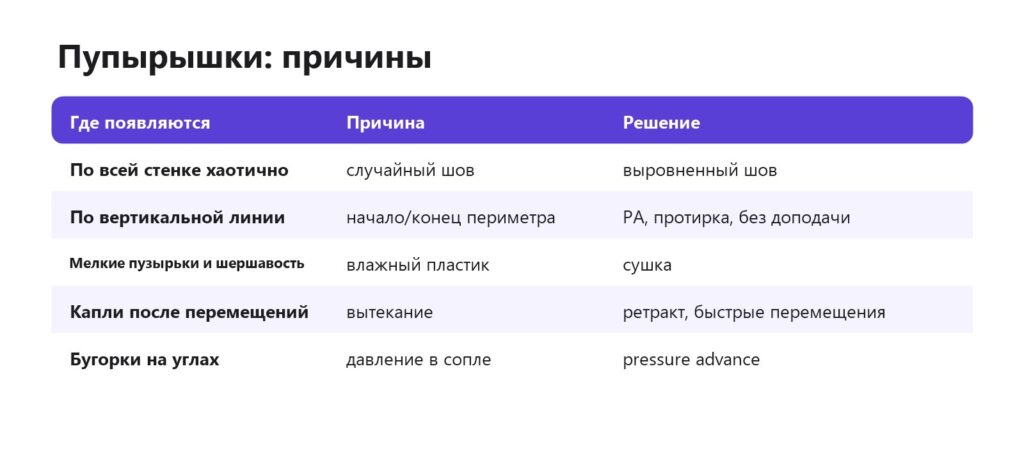
- Точки разбросаны по всей стенке без системы — включён случайный шов или шов «ближайший», который на круглых деталях прыгает с места на место.
- Точки выстроены в вертикальную линию — это шов. Если он слишком заметный (бугор или ямка), виноваты давление в сопле, доподача после ретракта или отсутствие протирки.
- Бугорки на углах и в местах смены направления — давление не успевает сброситься при торможении. Лечится pressure advance и снижением ускорений.
- Капли и «сопли» рядом с местами, где сопло переходило к другой части — вытекание при перемещении: слабый ретракт, высокая температура, медленные холостые ходы.
- Мелкая шершавость, пузырьки, лёгкий треск при печати — влажный пластик.
- Наплывы равномерно по всей поверхности, размеры больше нужного — переэкструзия.
- Тёмные или коричневые капли — на сопле копится пластик, подгорает и падает на модель.
Причины и решения
1. Случайный шов
Если положение шва «случайное» или «ближайшее», точки старта рассыпаются по всей поверхности. Выберите «выровненный» (aligned) или «сзади» (rear/back), чтобы шов лёг в одну линию на невидимой стороне. На деталях с углами лучший вариант — шов в самом остром углу: там он почти не виден. В PrusaSlicer, Orca и Bambu Studio шов можно нарисовать кистью прямо на модели. Подробно о вариантах — в статье Шов в 3D-печати.
Случайный шов оправдан только на текстурированных поверхностях и фактурных пластиках (с блёстками, «под дерево», матовых), где отдельные точки теряются, а вертикальная линия была бы заметнее.
2. Давление в сопле (pressure advance)
В начале линии давление ещё не набрано, в конце — избыточное: получаются щель на старте и наплыв на финише, а в углах — выпуклые «ушки». Pressure advance (в прошивке Marlin — Linear Advance) заранее увеличивает подачу перед разгоном и уменьшает перед торможением. Коэффициент подбирают тестом для каждого пластика: у директ-экструдеров он обычно в пределах 0,02–0,1, у боуден-систем заметно больше из-за длинной трубки. В Orca Slicer калибровка встроена: меню «Калибровка → Pressure advance», три варианта теста — башня, линии и узор. Подробнее — Pressure advance.
3. Ретракт и доподача
«Доподача» после ретракта (extra restart distance, extra prime amount) нужна, чтобы компенсировать пластик, вытекший за время перемещения. Если её слишком много, на старте каждой линии остаётся капля. Поставьте 0 и подберите длину и скорость ретракта тестом: типичные значения — 0,5–1,5 мм для директа и 4–6 мм для боудена при скорости 35–45 мм/с. Слишком длинный ретракт тоже вреден: пластик затягивается в холодную зону и при возврате выходит рывком. Ретракт.
4. Нет протирки
Протирка (wipe) — короткое движение сопла по уже напечатанной линии во время ретракта. Остаток расплава размазывается внутрь, а не остаётся каплей на поверхности. В Cura похожую задачу решает «расстояние протирки внешней стенки»: сопло проходит чуть дальше точки замыкания периметра без подачи. Включите протирку в профиле — это одна из самых эффективных мер против заметного шва.
5. Влажный пластик
Пар в сопле рвёт поток: поверхность становится шершавой, с мелкими пузырьками и точками, слышен треск. Особенно этим страдают PETG, TPU и нейлон, но и PLA после нескольких месяцев на открытом воздухе печатает хуже. Пупырышки от влаги отличаются тем, что распределены равномерно и мелкие, без связи со швом. Решение — сушка 4–6 часов и хранение в боксе с силикагелем. Сушка пластика.
6. Вытекание при перемещениях
Медленные холостые перемещения и высокая температура — пластик успевает вытечь и капает на модель. Помогают: скорость перемещения 150 мм/с и выше, опция «избегать пересечения стенок» (сопло обходит периметры по заполнению, а не пересекает их), снижение температуры на 5–10 °C в пределах рекомендованных производителем. Паутина и вытекание, Сопло подтекает.
7. Переэкструзия
Если экструдер подаёт больше пластика, чем нужно, излишки выдавливаются наплывами — особенно в местах, где линии встречаются. Сначала проверьте шаги экструдера, затем откалибруйте поток (flow) тестом. Калибровка экструдера, Недоэкструзия и переэкструзия.
8. Порядок стенок
Когда внешняя стенка печатается первой, все старты и ретракты внутренних периметров происходят рядом с лицевой поверхностью, а давление после перемещения сразу выходит наружу. При порядке «внутренняя → внешняя» внешний периметр начинается уже при стабильном потоке. «Внешняя первой» оправдана для точных размеров и отверстий, но обычно даёт больше точек на поверхности.
9. Нагар на сопле
Пластик, налипший на сопло, со временем подгорает и падает на модель тёмными каплями — типично для PETG. Очистите сопло горячим (латунной щёткой), наденьте силиконовый носок на нагревательный блок и проверьте высоту первого слоя: слишком низкое сопло собирает пластик. Пластик налипает на сопло.
Где эти настройки в слайсере
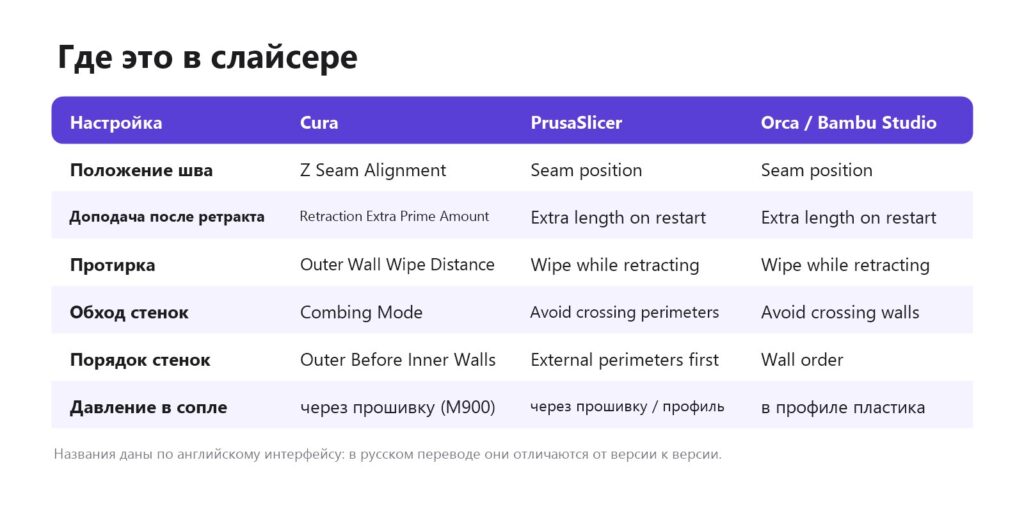
В Orca Slicer и Bambu Studio есть ещё «шов со скосом» (scarf seam): начало и конец периметра плавно перекрываются по высоте, и шов на гладких цилиндрах становится почти незаметным. Опция пока требует подбора под пластик, поэтому включайте её после калибровки PA. Подробно об интерфейсах — Cura, Orca Slicer.
Порядок действий
- Просушите пластик, если он лежал открытым больше пары недель. Без этого остальные настройки подбирать бесполезно.
- Переставьте шов в «выровненный» или «сзади» — это убирает хаотичные точки сразу.
- Обнулите доподачу после ретракта и включите протирку.
- Откалибруйте поток, если наплывы видны по всей поверхности.
- Откалибруйте pressure advance для этого пластика.
- Подберите ретракт тестом, если остались капли после перемещений.
- При необходимости снизьте температуру на 5 °C и ускорения для внешних стенок.
Меняйте по одному параметру и печатайте одну и ту же тестовую модель — иначе не поймёте, что именно помогло.
Пример
Цилиндрическая ваза из PETG на принтере с директ-экструдером: по всей поверхности — мелкие точки, на одной стороне заметный бугристый шов. Профиль: шов «ближайший», ретракт 0,8 мм, доподача 0,1 мм, протирка выключена, температура 245 °C, пластик хранился открытым два месяца. Последовательность: сушка 5 часов при 65 °C убрала шершавость; шов «сзади» собрал точки в одну линию; доподача 0 и протирка сделали линию тонкой; калибровка PA дала коэффициент 0,045 вместо 0 по умолчанию, и бугор на шве превратился в едва заметную полоску. Температуру снизили до 235 °C. Время на всё — один вечер и четыре тестовые печати.
Тестовые модели
- Prusa Slicer Pressure Advance Test — тест PA для PrusaSlicer (автор gareth.ky, GPL v3).
- Linear / Pressure Advance Live tuning test model — модель для подбора коэффициента «на лету» (автор Hans, CC BY).
- Scarf seam test model — тест шва со скосом от TeachingTech (CC BY).
- Retraction Test — классический тест ретракта (автор Marteinn — 3DP Iceland, CC BY-NC).
- Complete 3D Printer test all in one — комплексный тест: ретракт, мосты, допуски, нависания (автор Gabbox3D, CC BY, более 500 отпечатков).
Как исправить готовую деталь
Если перепечатывать не хочется, одиночные пупырышки на PLA и PETG срезают острым скальпелем или ножом для моделирования, держа лезвие почти параллельно поверхности. Затем место шлифуют наждачной бумагой 240–400, двигаясь вдоль слоёв. Для покраски поверхность грунтуют — грунт заполняет мелкие неровности. Шершавость от влажного пластика так не исправить: её проще перепечатать сухой нитью. Грунт для 3D-печати, Шлифовка.
Чек-лист
Типичные ошибки
- Крутить ретракт, не высушив пластик. Влажная нить даёт точки при любых настройках ретракта.
- Увеличивать доподачу, чтобы убрать щель на шве. Щель — признак недостаточного давления на старте; её лечит PA, а доподача добавляет каплю.
- Один коэффициент PA для всех пластиков. У PLA, PETG и TPU он разный, его хранят в профиле пластика.
- Слишком длинный ретракт на директе. 4–5 мм на директ-экструдере приводят к пробкам и рывкам потока.
- Шов «сзади» на модели, которую будут ставить лицом к стене. Поворачивайте модель на столе так, чтобы шов оказался на невидимой стороне.
- Менять сразу пять параметров. Без пошагового теста непонятно, что помогло, а что испортило.
Видео по теме
- Дефект 3D печати: прыщи и наплывы, переэкструзия — канал Chucha TV.
- Прыщи и пупырки при печати на Anycubic Kossel — канал Remonter.
- Прячем швы: настройка слайсера Cura — канал «Уголок технаря».
- Как выставлять швы в 3D-печати — канал UA3D_PRO.
- Как настроить pressure advance в Orca Slicer — канал First model.
Другие похожие дефекты
- Волны после углов — звон.
- Горизонтальные полосы — Z-banding.
- Нити между частями — паутина.
- Коричневые капли PETG — пластик налипает на сопло и подгорает. PETG.
Частые вопросы
Откуда пупырышки на стенках 3D-печати?
Это точки начала и окончания линий, ретрактов и шва. Их усиливают неоткалиброванный pressure advance, доподача после ретракта, влажный пластик и высокая температура.
Как убрать точки по всей модели?
Поменять случайный или «ближайший» шов на выровненный или «сзади». Если точки мелкие и равномерные, без связи со швом, — просушить пластик.
Помогает ли pressure advance?
Да, он убирает наплывы в конце линий, щели в начале и бугорки на углах. Коэффициент подбирают тестом для каждого пластика.
Может ли влажный пластик давать пупырышки?
Да, пар в сопле делает поверхность шершавой и пузырчатой. Такой дефект не исправляется настройками — только сушкой.
Что такое доподача после ретракта?
Лишний пластик, подаваемый после возврата нити. Если его слишком много, на старте каждой линии остаётся капля. Для начала ставьте 0.
Можно ли совсем убрать шов?
Нет, у каждого замкнутого периметра есть начало и конец. Его можно спрятать в угол, на заднюю сторону или сделать почти невидимым швом со скосом в Orca Slicer. Полностью без шва печатает только режим вазы, где спираль идёт непрерывно.
Почему пупырышки появились на новом пластике?
Новая катушка тоже может быть влажной, если упаковку хранили неправильно. Кроме того, у другой марки другая текучесть: температуру, поток и PA для неё нужно проверить заново.
Как сделать стенку гладкой?
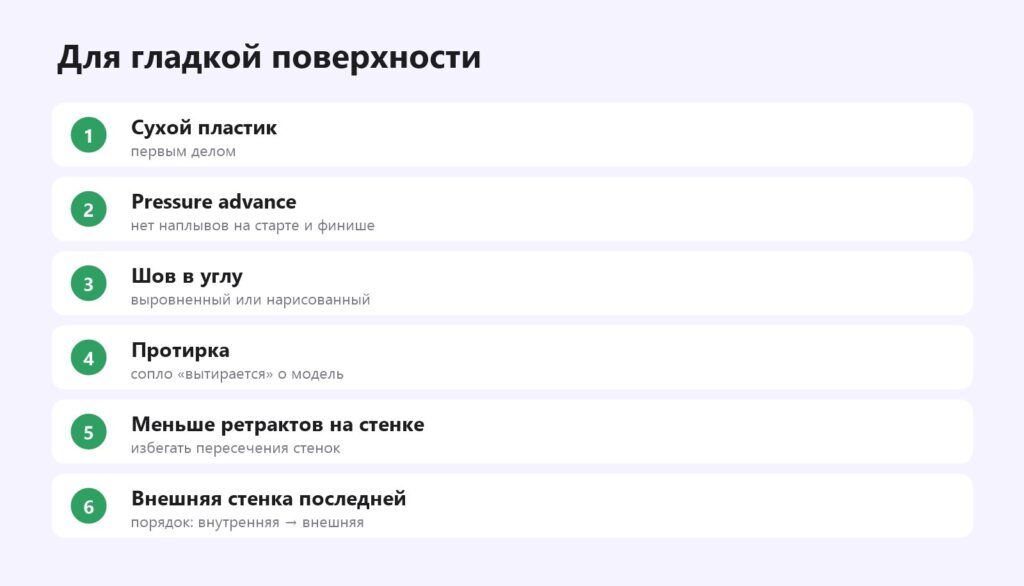
Сухой пластик, откалиброванные поток и PA, шов в углу, протирка, внешняя стенка последней, умеренная скорость и ускорения на внешних периметрах.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

