
Настройки Ender-3: слайсер, температуры, ретракт, скорость
Проверенные стартовые настройки для Creality Ender-3, Ender-3 Pro, V2, S1 и V3 SE: температуры для PLA, PETG и TPU, ретракт для боудена и директа, скорости, первый слой, а также что проверить в механике и какие апгрейды действительно улучшают печать.
Коротко: для классического Ender-3 / Pro / V2 с боуденом стартовые настройки PLA: сопло 200–210 °C, стол 60 °C, скорость 50–70 мм/с, ретракт 5–6 мм на 40 мм/с, слой 0,2 мм, 3 стенки, обдув 100 %. Для PETG — 230–240 °C, стол 75–80 °C, медленнее и меньше обдува. У S1 и V3 SE директ-экструдер — ретракт всего 0,8–1 мм. Но прежде чем крутить слайсер, проверьте механику: эксцентрики, ремни, калибровку стола и зазор трубки в хотэнде — большинство проблем Ender-3 именно там. Ниже — настройки, отличия моделей, механика и полезные апгрейды.
Какой у вас Ender-3
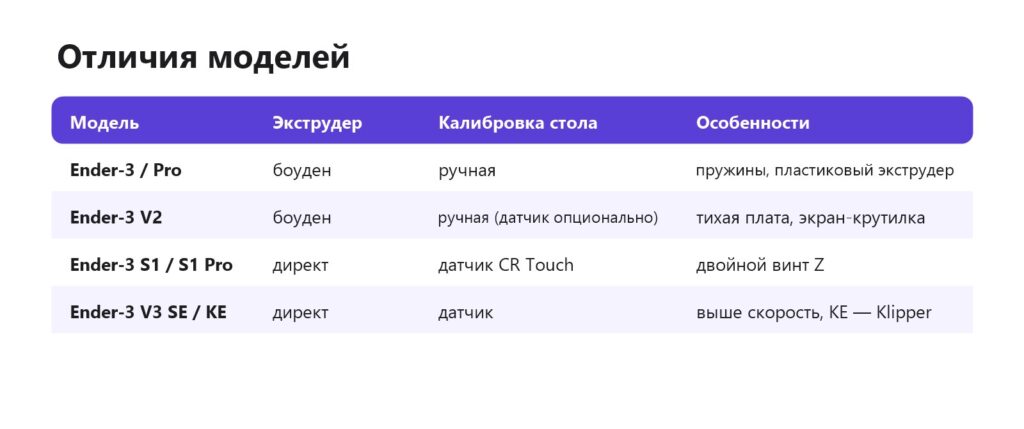
От модели зависят ретракт (боуден или директ) и калибровка стола. Профили для всех версий есть в Cura, Orca Slicer и Creality Print — выберите свою модель, а не «похожую». Creality Print, Cura, Orca Slicer, директ или боуден.
Стартовые настройки
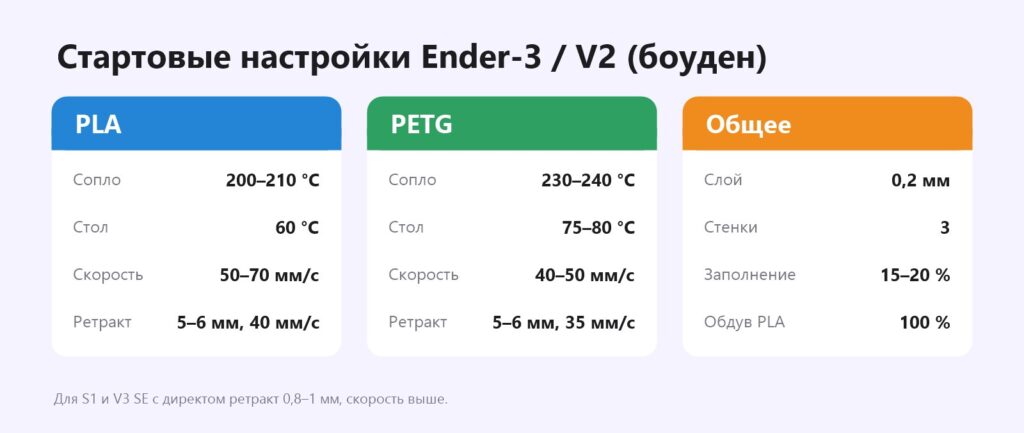
Это отправная точка. Точную температуру для своего пластика подберите температурной башней, ретракт — тестом паутины. Температура PLA, ретракт, тестовые модели.
TPU
На боуден-версиях мягкий TPU 85A почти не печатается; TPU 95A — медленно, 20–25 мм/с, ретракт минимальный или выключен, 220–230 °C. На S1 и V3 SE с директом — заметно проще. Как печатать TPU.
Первый слой и стол
На моделях без датчика стол калибруют вручную по бумаге в четырёх углах и в центре, повторяя 2–3 круга: регулировка одного угла влияет на остальные. Стандартные мягкие пружины со временем отпускают — калибровку приходится повторять. Первый слой печатают на 20–25 мм/с с шириной линии 0,45–0,5 мм. Калибровка стола, идеальный первый слой, Z-offset.
Механика: что проверить
- Эксцентрики — колёсики каретки X, стола и портала Z должны крутиться с лёгким усилием без люфта. Люфт стола даёт смещение слоёв и овальные круги. Овальные круги.
- Ремни — натяжение одинаковое, без проскальзывания. Ремни.
- Ось Z — портал не перекошен, винт не заедает, муфта целая. Перекос даёт «волны» по высоте. Полосы на стенках.
- Трубка PTFE в хотэнде — должна упираться в сопло без зазора, иначе пластик затекает в щель и образует засор. Обрезайте трубку ровно, а сопло затягивайте на горячую. Замена PTFE.
- Пластиковый рычаг экструдера на Ender-3 и Pro со временем трескается — причина «внезапной» недоэкструзии. Экструдер.
Полезные апгрейды
| Апгрейд | Что даёт | Приоритет |
|---|---|---|
| Металлический экструдер | нет трещин рычага, стабильная подача | высокий |
| Жёсткие пружины или проставки стола | калибровка держится дольше | высокий |
| Датчик стола (CR Touch и подобные) | автоматическая сетка стола | средний |
| PEI-лист | прилипание и лёгкое снятие | средний |
| Klipper на Raspberry Pi | скорость, input shaping, PA | для энтузиастов |
Подробнее: автокалибровка, PEI-пластина, установка Klipper, аксессуары. Не увлекайтесь апгрейдами «на всё»: иногда новый принтер выгоднее, чем пять доработок старого. Как выбрать 3D-принтер.
Скорость: сколько выжать
Классический Ender-3 на стандартной прошивке комфортно печатает 50–70 мм/с. Выше начинаются звон, смещение слоёв и недоэкструзия: тяжёлый стол раскачивается, а хотэнд не успевает плавить пластик. С Klipper и input shaping можно поднять до 100–150 мм/с, но предел хотэнда (около 10–12 мм³/с) останется. V3 SE и KE рассчитаны на более высокие скорости «из коробки». Объёмная скорость, как ускорить печать.
Порядок настройки нового или б/у Ender-3
- Проверьте затяжку всех винтов рамы и портала, эксцентрики и ремни.
- Убедитесь, что PTFE-трубка упирается в сопло; при сомнениях — обрежьте и переустановите.
- Откалибруйте стол и Z-offset, напечатайте тест первого слоя.
- Сделайте PID-калибровку сопла и стола. PID-калибровка.
- Откалибруйте шаги экструдера и поток. Калибровка экструдера.
- Температурная башня и тест ретракта для своего пластика.
Если покупаете подержанный принтер — посмотрите, что проверить при покупке. 3D-принтер б/у.
Типичные проблемы Ender-3
- Засоры через пару часов — зазор между PTFE-трубкой и соплом.
- Первый слой то хорошо, то плохо — пружины стола отпускают.
- Щелчки экструдера — треснувший рычаг или засор. Щёлкает экструдер.
- Паутина на PETG — ретракт и влажный пластик. Паутина.
Частые вопросы
Какая температура PLA для Ender-3?
200–210 °C на сопле, 60 °C на столе.
Какой ретракт ставить на Ender-3?
5–6 мм на 40 мм/с для боудена; 0,8–1 мм для S1 и V3 SE с директом.
Какая скорость печати у Ender-3?
50–70 мм/с на стандартной прошивке.
Можно ли печатать TPU на Ender-3?
TPU 95A — медленно; мягкий TPU лучше на директе.
Почему Ender-3 засоряется?
Часто из-за зазора между PTFE-трубкой и соплом.
Какой апгрейд сделать первым?
Металлический экструдер и жёсткие пружины или проставки стола.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

