
Пластиковая нить ломается и крошится: почему и что делать
PLA ломается в трубке, на катушке или в экструдере, а печать останавливается. Разбираем причины — влага и старение, сильный изгиб нити, перетянутый прижим, холод — как спасти хрупкую катушку сушкой и как правильно хранить пластик, чтобы этого не было.
Коротко: если нить PLA ломается в трубке, на катушке или прямо в экструдере, почти всегда это влага и старение: открытая катушка за недели и месяцы становится хрупкой — гнётся с хрустом и ломается от лёгкого изгиба. Часто помогает сушка (45–50 °C, 4–6 часов): нить снова гнётся. Другие причины: резкие изгибы тракта, туго свёрнутый конец катушки, перетянутый прижим экструдера и холодное помещение. Обломок, застрявший в трубке или экструдере, вынимают нагревом и проталкиванием. Ниже — как найти причину, спасти катушку и не допустить повторения.
Как понять, в чём дело
Отмотайте метр нити с внешних витков и согните её дугой радиусом 3–4 см:
- Гнётся и пружинит — пластик в порядке, ищите причину в тракте или экструдере.
- Ломается с хрустом — пластик пересох или, чаще, впитал влагу и состарился.
- Ломается только во внутренних витках — там нить свёрнута туго и сильнее изогнута; ближе к концу катушки это норма для PLA.
Причины
Влага и старение
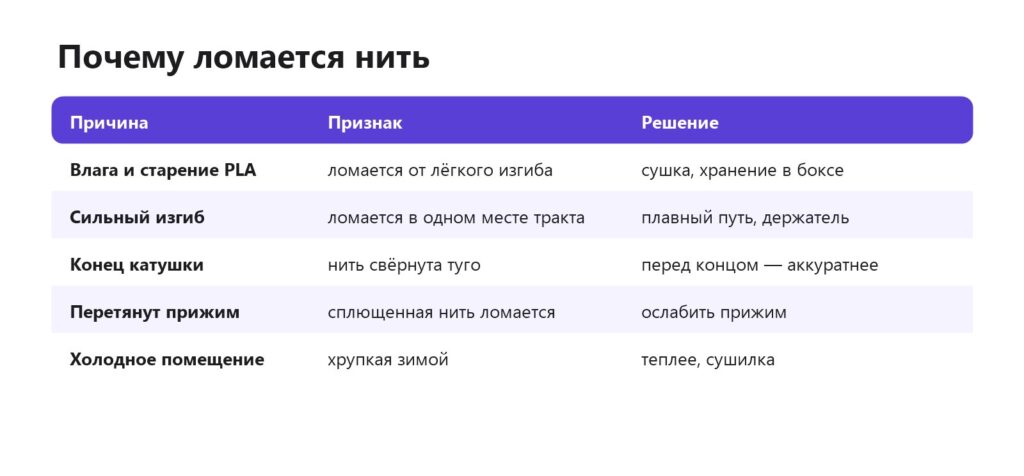
PLA впитывает влагу медленнее PETG, но за месяцы на открытом воздухе структура пластика меняется: он становится хрупким. Особенно быстро это происходит во влажном помещении. Внешние витки страдают первыми.
Изгибы тракта
Если нить идёт к экструдеру под острым углом (катушка сбоку, трубка с перегибом), она постоянно работает на излом. Хрупкая нить ломается именно в этом месте, часто внутри трубки — снаружи ничего не видно, а печать встаёт.
Прижим экструдера
Слишком сильный прижим сплющивает нить — в месте сплющивания она ломается. Проверьте вытянутую нить: следы зубьев должны быть неглубокими. Экструдер.
Холод
В неотапливаемом помещении зимой пластик хрупче. Держите катушки в тепле и давайте им прогреться до комнатной температуры перед печатью.
Как спасти катушку
- Просушите: PLA 45–50 °C, 4–6 часов (не выше — катушка деформируется). Сушка, сушилка.
- Печатайте сразу после сушки или прямо из сушилки.
- Отмотайте и выбросьте самые хрупкие внешние витки — иногда достаточно 2–3 метров.
- Если и после сушки ломается — используйте катушку для черновиков, с коротким прямым трактом и без систем смены пластика.
Тракт нити
- Катушка должна вращаться свободно — держатель с подшипниками сильно помогает.
- Нить идёт к экструдеру плавно, без углов; при необходимости — направляющая трубка или ролик.
- У боудена — трубка без перегибов, достаточно длинная, чтобы не изгибаться резко при движении головы.
- Модели держателей и направляющих под ваш принтер есть на Printables и MakerWorld. Где скачать модели.
Если обломок застрял
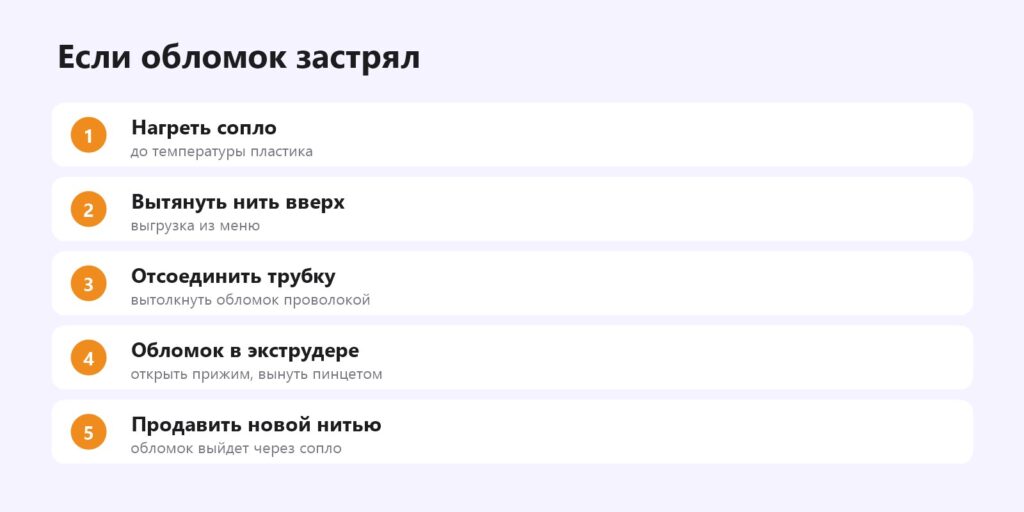
Не пытайтесь вытащить обломок на холодном хотэнде — нить внутри сопла застыла. Сначала нагрев, потом выгрузка. Если после этого появились засоры — как прочистить сопло.
Системы смены пластика
В AMS, CFS и подобных тракт длинный и с изгибами — хрупкий PLA там ломается чаще всего. Для них сухой пластик особенно важен; у некоторых систем есть подсушка. Проблемы систем смены пластика.
Где обычно ломается нить
- На выходе с катушки — если катушка туго крутится и нить «дёргают».
- На входе в трубку или экструдер — острый угол.
- Внутри трубки боудена — перегиб при движении головы.
- Между шестернями — сплющенная нить ломается.
- В системе смены пластика — длинный тракт с изгибами и подачей туда-обратно.
Найдите место излома: если обломок всегда в одном и том же месте — исправьте геометрию тракта, если в случайных — дело в пластике.
Какие пластики ломаются чаще
| Пластик | Склонность к хрупкости | Совет |
|---|---|---|
| PLA, особенно шёлковый и матовый | высокая | хранить в боксе, сушить |
| PLA с наполнителями (дерево, CF, мрамор) | высокая | короткий плавный тракт |
| PETG | низкая | сушить от влаги ради качества печати |
| ABS, ASA | низкая | — |
| TPU, нейлон | не ломаются, но мнутся | медленная подача, сушка |
Профилактика
- Храните катушки закрытыми с силикагелем, открытую катушку — в боксе. Хранение.
- Не покупайте пластик «на год вперёд» — открывайте по мере необходимости.
- Выбирайте надёжных производителей: свежий пластик в вакуумной упаковке. Качество пластика.
- Датчик нити поставит печать на паузу при обрыве — меньше испорченных моделей. Датчик нити.
Частые вопросы
Почему PLA ломается в трубке?
Чаще всего пластик впитал влагу и состарился, стал хрупким. Просушите катушку.
Помогает ли сушка хрупкому PLA?
Часто да — нить снова начинает гнуться.
Почему нить ломается в конце катушки?
Там она свёрнута туго и сильнее изогнута.
Как достать обломок из трубки?
Нагреть сопло, отсоединить трубку и вытолкнуть обломок проволокой или протолкнуть новой нитью.
Ломается ли PETG так же?
Реже: PETG гибче. Хрупкость — типичная проблема PLA.
Как не допустить хрупкости?
Хранить пластик в боксе с силикагелем и не покупать большие запасы.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

