
Силиконовые формы по 3D-печатной модели: пошагово, 14 моделей, видео
Как сделать силиконовую форму по модели, напечатанной на 3D-принтере, чтобы отливать копии из смолы, гипса, воска, мыла или шоколада. Выбор силикона (платиновый и оловянный, твёрдость), подготовка мастер-модели, опалубка, цельные и разъёмные формы, литники, вакуум, ошибки и срок службы формы.
Коротко: силиконовая форма по 3D-печатной модели позволяет получить десятки копий из смолы, гипса, воска, мыла или (с пищевым силиконом) шоколада. Порядок: обработать мастер-модель (силикон копирует каждый слой), напечатать опалубку, закрепить модель и литник, проверить совместимость (платиновый силикон может не отвердеть на некоторых материалах), залить силикон тонкой струёй, дать отвердеть и извлечь модель. Для простых форм — цельная форма с разрезом, для сложных — разъёмная из двух половин. Ниже — выбор силикона, пошаговая работа и ошибки.
Выбор силикона
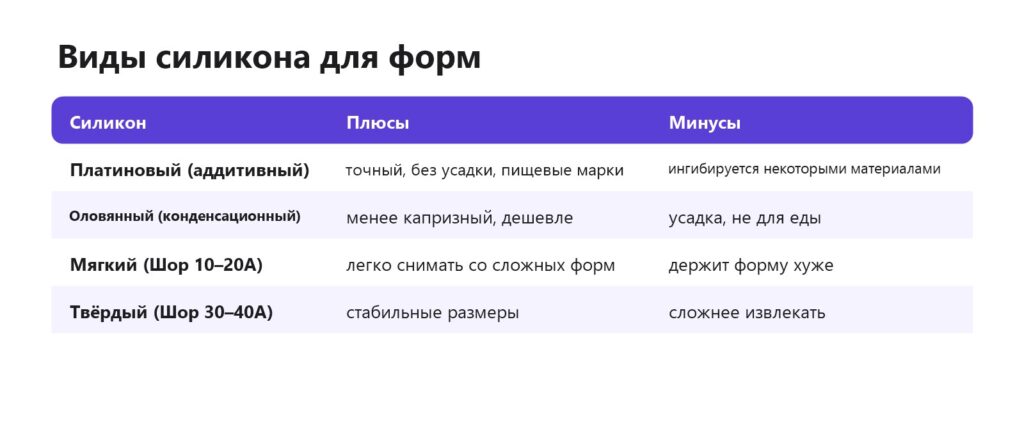
Платиновый силикон точнее, почти не даёт усадки, бывает пищевым — но его отверждение может нарушаться в контакте с серой, оловом, некоторыми пластиками, недосвеченной фотополимерной смолой и латексом. Оловянный — менее капризный и дешевле, но даёт небольшую усадку и не подходит для еды. Твёрдость выбирают по форме модели: сложные формы с поднутрениями — мягкий силикон, простые и точные — твёрже.
Мастер-модель
Силикон воспроизводит поверхность с точностью до микрон — все слои, следы поддержек и пылинки перейдут на каждую отливку. Поэтому:
- Печатайте мастер на фотополимерном принтере или FDM с тонким слоем. Фотополимер или FDM.
- Шлифуйте, грунтуйте и при необходимости покрывайте лаком. Грунт, шлифовка.
- Смоляную модель полностью досветите — недосвеченная смола мешает платиновому силикону. Засветка.
- Добавьте литник — пруток к месту, где будет заливочное отверстие.
Цельная форма
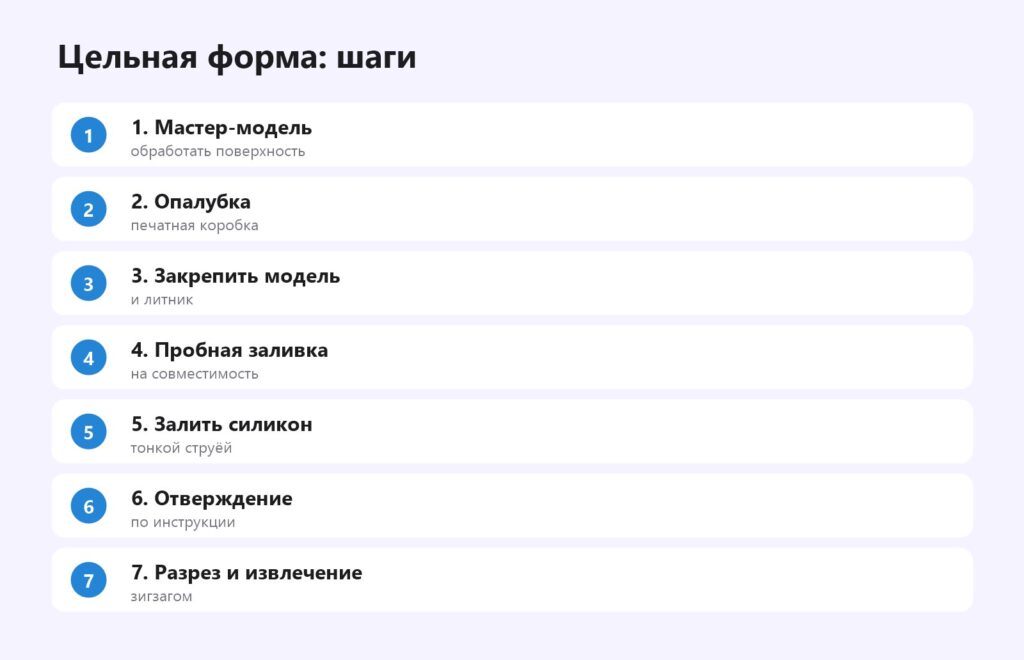
Опалубку печатают на 5–10 мм больше модели со всех сторон — так меньше расход силикона. Модель приклеивают ко дну опалубки (дном вниз), а литник — к стенке или вверх. Силикон отмеряют точно по пропорции, перемешивают медленно, заливают тонкой струёй в угол — он сам растекается и вытесняет воздух. После отверждения форму вынимают, режут скальпелем зигзагом по одной стороне до модели — зигзаг потом точно совмещает края — и извлекают мастер. Формы для литья.
Разъёмная форма
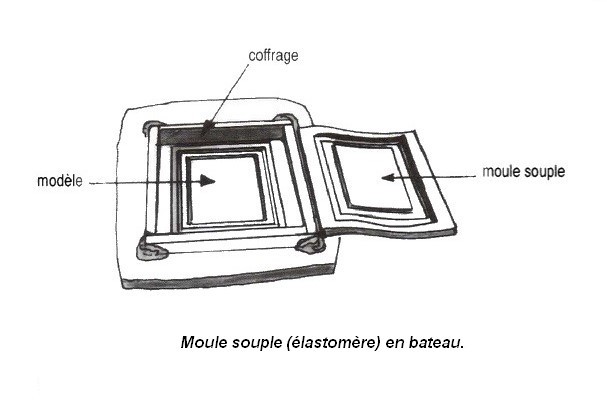
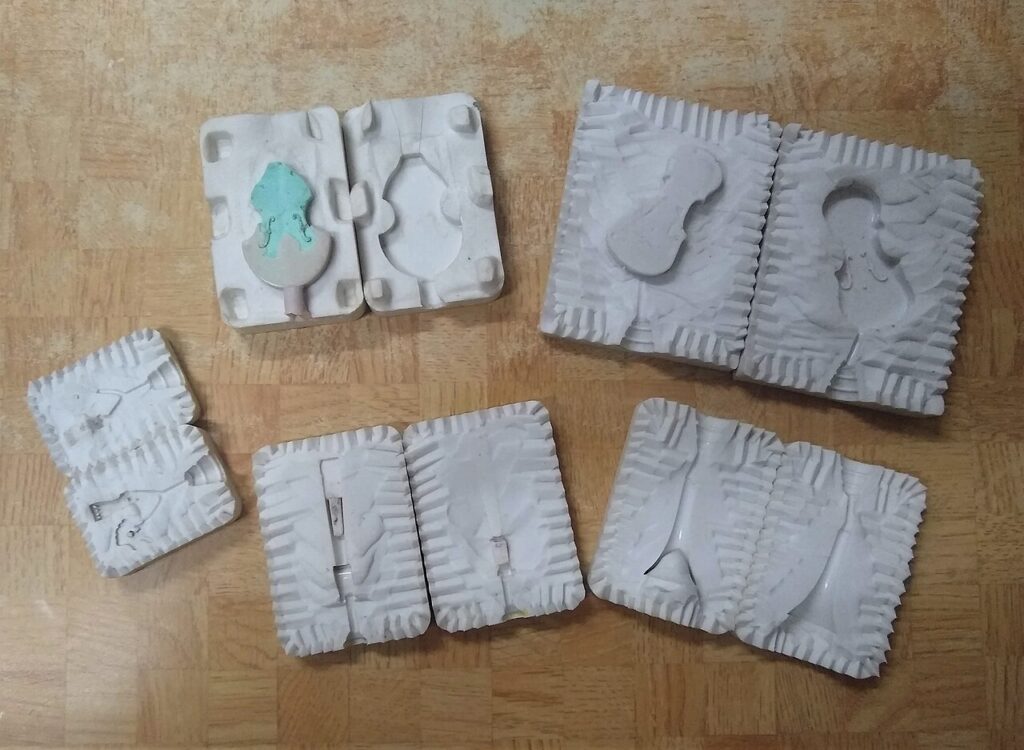
Для сложных моделей делают форму из двух половин. Модель наполовину утапливают в пластилин или печатают «поддон» с вырезом по линии разъёма, добавляют замки (полусферы). Заливают первую половину, после отверждения убирают пластилин, наносят разделитель на силикон и заливают вторую половину. Печатная опалубка с готовой линией разъёма делает процесс быстрее и аккуратнее.
Проверенные модели
Все модели — бесплатные, на Printables; в скобках — число опубликованных отпечатков («makes»), где оно есть. Подходят и для первых опытов, и как основа для своих форм.
Опалубки
- Параметрическая опалубка, квадратная и круглая (ThePractical Engineer) — общественное достояние.
- Параметрическая прямоугольная опалубка (Daniel Shor) — общественное достояние.
- Генератор опалубки (Timid Possum) — лицензия CC BY.
- Опалубка для разъёмной формы фигурки воробья (TitoV3D) — готовый пример двухчастной опалубки с линией разъёма.
Мастер-модели с формами
- Шахматы: двухчастные формы (C.Casquatch) — формы для отливки всего набора, общественное достояние. Шахматы на 3D-принтере.
- Мастер-модели кубиков и форма (Daviel Black) — лицензия CC BY.
- Мастер-набор кубиков с острыми гранями и форма-оболочка (Kayleigh Ard) — лицензия CC BY-SA.
- Форма-«бриллиант» из двух частей для кулонов (h3rm) — лицензия CC BY.
Инструменты
- Мерные стаканы для смолы и силикона (sixfiveohtwo, 5 печатей) — с носиком для тонкой струи, лицензия CC BY-SA.
- Стакан для смешивания эпоксидки и силикона (Mr. Popcorn) — лицензия CC BY-SA.
- Мерный черпак для двухкомпонентных составов (fast) — для небольших порций, лицензия CC BY.
Печатные стаканы и мешалки — расходники: застывший силикон или смолу проще выбросить вместе со стаканом, чем отмывать.
Свечи и мыло
- Мастер-модель и опалубка для формы мыла (Acoustic Lemur, 3 печати) — лицензия CC BY.
- Форма для свечи «Сова» (rbuehlma, 10 печатей) — по ней удобно отлить силиконовую форму, лицензия CC BY.
- Настраиваемые мастер-модели свечей (Squirtle, 8 печатей) — лицензия GPL.
Разделители и подготовка формы
Силикон к большинству материалов не прилипает, но есть исключения. Силикон к силикону прилипает намертво — поэтому при заливке второй половины разъёмной формы первую обязательно покрывают разделителем: вазелином, разбавленным в уайт-спирите, или специальным составом. Полиуретаны и эпоксидка со временем «сушат» силикон и начинают прилипать — для них форму перед каждой заливкой опыляют разделителем, это продлевает срок её службы в разы. Гипс и воск разделителя обычно не требуют. Новую форму перед первой заливкой моют тёплой водой с мылом и сушат: на поверхности остаются следы разделителя от модели и пыль. Эпоксидка.
Пузыри
- Вакуумирование силикона после смешивания — лучший способ.
- Без вакуума — медленная заливка тонкой струёй с высоты, лёгкое постукивание по опалубке.
- Кистью нанести тонкий первый слой силикона на мелкие детали модели, потом заливать остальное.
Литьё в форму
Перед заливкой смолы или полиуретана форму стягивают резинками, чтобы разрез не раскрывался. Для смолы — разделитель по инструкции, для гипса обычно не нужен. Литник и выпоры должны выпускать воздух. Первые 1–2 отливки бывают с дефектами — это нормально.
Пищевые формы
Для шоколада, льда, мастики используйте только пищевой силикон, а мастер-модель тщательно очистите и покройте. Печатный пластик напрямую с едой не контактирует — только силикон. Пищевой пластик.
Сколько нужно силикона
Объём силикона = внутренний объём опалубки минус объём модели. Пример: опалубка 50×40×30 мм изнутри — 60 см³, модель занимает около 15 см³, значит, нужно примерно 45 см³ силикона. Плотность большинства силиконов около 1,1 г/см³ — получается 50 г смеси, с запасом на потери в стакане — 55–60 г. Слайсер покажет объём модели, если открыть её как обычную печать со 100 % заполнением. Поэтому опалубку и делают впритык, с запасом 5–10 мм: каждый лишний сантиметр со всех сторон заметно увеличивает расход дорогого силикона.
Типичные ошибки
- Силикон не отвердел у модели — ингибирование: платиновый силикон на несовместимом материале. Покрыть модель лаком или сменить силикон.
- Слои на отливках — мастер не обработан.
- Пузыри на поверхности — нет вакуума, быстрая заливка.
- Форма порвалась — слишком твёрдый силикон для сложной формы или тонкие стенки формы.
- Течёт по разрезу — не стянули форму.
Твёрдость силикона и что в него лить
Твёрдость силикона указывают по шкале Шора A: 10–15 — очень мягкий, легко снимается со сложных моделей с поднутрениями, но может «плыть» под весом отливки; 20–25 — универсальный для большинства задач; 30–40 — жёсткий, держит форму и точные размеры, подходит для простых моделей и больших тиражей.
| Материал отливки | Силикон | Особенности |
|---|---|---|
| Эпоксидная смола | платиновый, 20–30 A | долгое отверждение, нагревается в толстых слоях |
| Полиуретан | оловянный или платиновый | быстро застывает, нужен разделитель |
| Гипс, бетон | оловянный, 25–40 A | разделитель обычно не нужен |
| Воск, свечи | оловянный или платиновый | температура заливки до 80–90 °C |
| Мыльная основа | любой | легко выходит, форма служит долго |
| Шоколад, мастика, лёд | только пищевой платиновый | мастер-модель — через барьерный лак |
Пример: разъёмная форма для фигурки
Фигурка высотой 80 мм с выступающими руками — цельная форма порвётся при извлечении. Печатаем опалубку из двух частей с линией разъёма по середине фигурки и четырьмя полусферами-замками. В первую половину укладываем пластилин до линии разъёма, утапливаем в него модель наполовину, заливаем силикон 20 A. Через сутки переворачиваем, убираем пластилин, наносим вазелин на силикон первой половины как разделитель и заливаем вторую. Литник подводим к основанию фигурки, выпоры — к кончикам рук, где скапливается воздух. Форма разнимается, модель вынимается без повреждений, а отливки из полиуретана получаются с едва заметным швом, который снимается ножом. Фигурки.
Безопасность и рабочее место
Двухкомпонентные силиконы в целом безопасны, но работать с ними удобнее и чище в перчатках: неотверждённый силикон плохо отмывается и может раздражать кожу. Смолы и полиуретаны для отливок требуют перчаток из нитрила, проветривания и защиты глаз — их пары и брызги вреднее. Стол застилают плёнкой, смешивают в одноразовых стаканах, а весы для пропорций держат только для этих работ. Вакуумная камера и компрессор — полезные, но необязательные инструменты: для первых форм хватит аккуратной заливки. Детям и домашним животным доступ к компонентам закрывают. Безопасность.
Срок службы
Форма выдерживает от десятков до сотен отливок в зависимости от силикона, сложности модели и материала отливок. Смолы постепенно «высушивают» силикон, воск и гипс — бережнее. Храните формы чистыми, не сжатыми и без прямого солнца.
Пример: 30 брелоков из смолы
Мастер-брелок напечатан на фотополимере, досвечен, покрыт лаком. Печатная опалубка 50×40×15 мм, модель вклеена ко дну. Оловянный силикон, вакуум не использовался — заливка тонкой струёй. Форма открытая сверху, без разреза. Заливаем эпоксидную смолу с пигментом — за неделю получаем 30 брелоков. Так делают тиражи сувениров, когда печатать каждый на принтере дольше. Брелоки.
Видео по теме
- Силиконовая форма своими руками: форма с замочками — разъёмная форма пошагово.
- Изготовление сложной силиконовой формы — работа со сложной моделью.
- Сравнение силиконов на основе платины и олова: плюсы и минусы.
- Ингибиторы платинового силикона: как делать не нужно — почему силикон не застывает.
- Testing ways to prevent cure inhibition in platinum silicone — как защитить смоляные модели от ингибирования (англ.).
- Технология литья в силиконовые формы — производственный подход к мелкой серии.
Частые вопросы
Можно ли сделать силиконовую форму по 3D-печати?
Да: печатную мастер-модель обрабатывают (шлифовка, грунт, лак), ставят в печатную опалубку и заливают силиконом.
Какой силикон выбрать?
Платиновый — для точности и еды, оловянный — проще и дешевле.
Почему силикон не застыл?
Ингибирование: платиновый силикон не отверждается в контакте с недосвеченной смолой, серой, оловом и некоторыми красками. Досветите модель, покройте лаком или возьмите оловянный силикон.
Как избежать пузырей?
Вакуумировать силикон после смешивания, а без вакуума — заливать медленно тонкой струёй с высоты 20–30 см в угол опалубки и предварительно прокрасить мелкие детали модели тонким слоем силикона кистью.
Сколько отливок выдерживает форма?
От десятков до сотен: зависит от силикона, сложности модели и материала отливок. Смолы изнашивают форму быстрее, чем гипс и воск.
Можно ли делать формы для шоколада?
Да, только из пищевого платинового силикона. Мастер-модель покрывают барьерным лаком, а сам печатный пластик с шоколадом не контактирует.
Какой твёрдости силикон брать?
Для большинства задач — 20–25 по Шору A. Мягче (10–15) — для моделей со сложными поднутрениями, твёрже (30–40) — для простых форм и больших тиражей.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

