Формы для литья на 3D-принтере: силикон, смола, бетон, свечи — 13 моделей
Как использовать 3D-принтер для литья: печатная мастер-модель для силиконовой формы, прямые печатные формы для эпоксидки, гипса, бетона, мыла и шоколада, опалубка для силикона, выжигаемые модели для металла. Разбираем подготовку поверхности, разделители, литники и воздушные каналы, материалы и ограничения.
Коротко: 3D-принтер в литье используют четырьмя способами. Мастер-модель для силиконовой формы — самый универсальный: печатаете модель, обрабатываете поверхность, заливаете силиконом в печатную опалубку и получаете форму на десятки отливок из смолы, гипса, воска или мыла. Прямые печатные формы — для бетона, гипса и иногда эпоксидки. Выжигаемые модели — для литья металла по выплавляемым моделям. Жёсткие пресс-формы — для мелкой серии и прототипов. Главное — поверхность: силикон копирует каждый слой, поэтому мастер-модель шлифуют или печатают на фотополимере. Ниже — способы, порядок и ограничения.
Способы
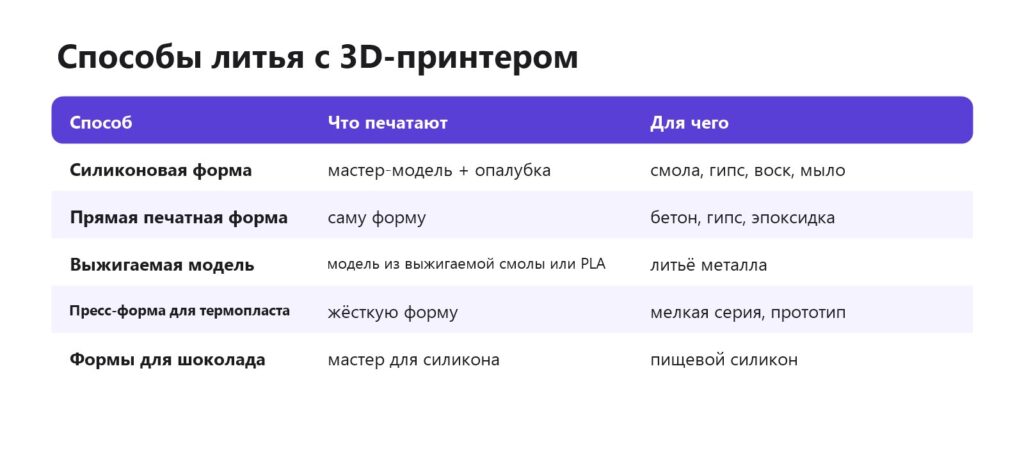
Силиконовая форма по печатной мастер-модели
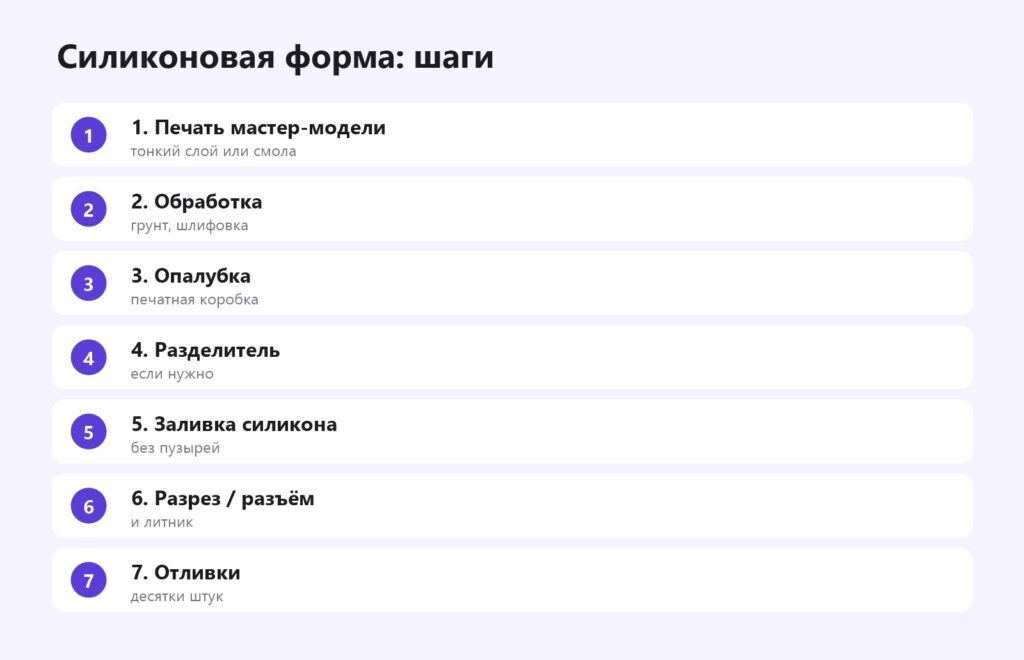
Мастер-модель печатают с максимальным качеством поверхности: фотополимер или FDM с тонким слоем, затем грунт и шлифовка. Силикон передаёт мельчайшие неровности, и они повторятся в каждой отливке. Опалубку — коробку, в которую заливают силикон, — удобно печатать точно под модель с запасом 5–10 мм по сторонам: это экономит дорогой силикон. В неё сразу закладывают литник и воздушные каналы. Фотополимер или FDM, грунт.
Совместимость — важный нюанс: платиновые силиконы могут не отверждаться в контакте с некоторыми материалами, включая недосвеченную фотополимерную смолу. Полностью досветите модель, покройте лаком или сделайте пробу на небольшом участке. Оловянные силиконы менее чувствительны. Для разъёмных форм между половинами нужен разделитель.
Прямые печатные формы
Для литья бетона и гипса печатная форма работает отлично: кашпо, плитка, декор, подставки. Форму смазывают разделителем (масло, вазелин, специальные составы), после схватывания разбирают или разрезают. Для сложных форм печатают разборные формы из нескольких частей на болтах. Эпоксидка прилипает к печатному пластику и затекает в поры — нужен качественный разделитель или покрытие формы, а лучше силиконовая форма. Эпоксидка.
Для форм, в которые заливают горячие материалы (воск, мыльная основа), учитывайте термостойкость: PLA деформируется уже при 55–60 °C. Используйте PETG, ASA или силикон. Термостойкий пластик.
Литьё металла
Модель из выжигаемой смолы или специального выжигаемого филамента (а также из PLA при правильной программе выжигания) формуют в гипсовую формомассу и выжигают в муфельной печи. В освободившуюся полость заливают металл. Так делают ювелирные изделия, мелкие детали, украшения. Требуется печь с программой, оборудование для литья и соблюдение техники безопасности. Инженерные и выжигаемые смолы, ювелирная 3D-печать.

Пищевые формы
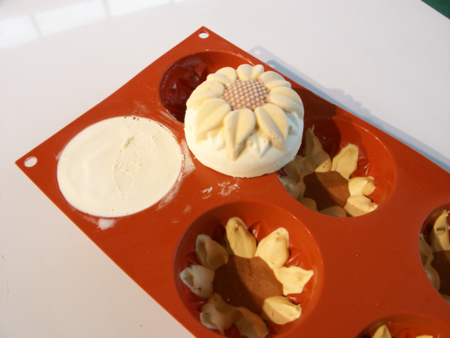
Для шоколада, льда и выпечки печатную форму напрямую не используют: поры и щели между слоями невозможно отмыть. Правильный путь — печатная мастер-модель и форма из пищевого силикона. Пищевой пластик, 3D-печать для кухни.
Проверенные модели
Все модели — бесплатные, на Printables; в скобках — число опубликованных отпечатков («makes»). Параметрические опалубки экономят время: задаёте размер модели — получаете коробку под заливку силикона.
Опалубки для силиконовых форм
- Генератор опалубки для силиконовой формы (Timid Possum) — настраиваемая коробка, лицензия CC BY.
- Параметрическая опалубка, квадратная и круглая (ThePractical Engineer) — общественное достояние.
- Параметрическая прямоугольная опалубка (Daniel Shor) — общественное достояние.
- Круглая опалубка для двухчастных форм (Dbdf, 4 печати) — с замками для совмещения половин.
Формы для бетона и гипса
- Модульное кашпо с формой для бетона (SchulteGeileTechnik, 8 печатей).
- Спиральный горшок с формой для бетона (William Trent, 4 печати) — лицензия GPL.
- Прочная форма для широких плоских кашпо (Metikumi) — лицензия CC BY-SA.
- Формы-буквы с генератором (Michał Mietliński) — для отливки надписей из гипса или бетона, общественное достояние.
Свечи и мыло
- Форма для свечи (Merandey, 20 печатей).
- Форма для свечи «Сова» (rbuehlma, 10 печатей) — лицензия CC BY.
- Настраиваемые формы для свечей (Squirtle, 8 печатей) — лицензия GPL.
- Мастер-модель и опалубка для силиконовой формы мыла (Acoustic Lemur, 3 печати) — лицензия CC BY.
Технические отливки
- Формы для литья силиконовых прокладок (Tuxedo) — общественное достояние.
Подготовка мастер-модели
Качество каждой отливки определяет поверхность мастер-модели, поэтому на её подготовку стоит потратить время.
- Печать — тонким слоем (0,08–0,12 мм на FDM или 0,03–0,05 мм на смоле), с ориентацией, при которой видимые поверхности получаются гладкими, а поддержки — на нерабочей стороне.
- Шлифовка — от P240 до P600–P800, на FDM — с водой, чтобы не плавить пластик. Шлифовка.
- Грунт-наполнитель — 2–3 тонких слоя заполняют слои и царапины, после каждого — шлифовка. Грунт.
- Финиш — глянцевый лак, если отливки должны быть глянцевыми; матовый — для матовых. Силикон передаёт даже степень блеска.
- Проверка — под косым светом лампы видны все неровности, которые иначе проявятся на сотне отливок.
Пример: бетонное кашпо в печатной форме
Кашпо диаметром 12 см с геометрическим рельефом. Форма состоит из внешней оболочки из двух половин на болтах и внутреннего стакана, который задаёт полость под землю. Печать из PETG, стенки 1,6 мм, 3 периметра — около 7 часов, 250 г пластика. Внутренние поверхности смазывают тонким слоем масла. Заливают мелкозернистую бетонную смесь, постукивают по форме, чтобы вышел воздух, и оставляют на сутки под плёнкой. Внутренний стакан вынимают первым, затем разбирают оболочку. Форма выдерживает десятки заливок, а кашпо получается с чёткими гранями — как в дизайнерских магазинах. 3D-печать для дачи.
Мелкосерийное литьё пластика
Для серий в сотни пластиковых деталей энтузиасты используют настольные термопластавтоматы и печатают для них формы из жаростойкой смолы или делают металлические формы по печатной модели. Печатная форма выдерживает от нескольких десятков до сотни циклов — этого хватает для пробной партии перед заказом стальной пресс-формы. На этом этапе 3D-печать помогает проверить конструкцию литника, усадку и съём детали с минимальными затратами. Прототипирование.
Разборные формы и уклоны
Отливка должна выходить из жёсткой печатной формы без повреждений, поэтому такие формы проектируют по правилам литья. Стенки, параллельные направлению съёма, делают с уклоном 2–5° — тогда отливка выходит, а не заклинивает. Поднутрения (выступы, которые «цепляются» за форму) либо убирают, либо делают форму разборной: из двух-четырёх частей, стянутых болтами или хомутами, со штифтами для точного совмещения. По линиям разъёма добавляют небольшой бортик, который прижимается к соседней части и не даёт смеси вытекать. Для бетона и гипса швы перед заливкой дополнительно промазывают пластилином или силиконовым герметиком.
Литники и воздух
- Литник — канал для заливки, в самой высокой точке формы.
- Выпоры — каналы для выхода воздуха из «карманов», куда он может попасть.
- Вакуумирование силикона и смолы убирает пузыри; без вакуума помогает медленная заливка тонкой струёй с высоты и вибрация.
- Ориентация — располагайте модель так, чтобы мелкие детали были внизу формы, а не в верхних «ловушках» воздуха.
Материалы для отливок
| Материал | Форма | Время | Для чего |
|---|---|---|---|
| Гипс | силикон или печатная | 20–60 минут | декор, лепнина, барельефы |
| Бетон | печатная с разделителем | сутки | кашпо, плитка, подставки |
| Полиуретан | силикон | 5–30 минут | прочные детали, копии запчастей |
| Эпоксидная смола | силикон | сутки и больше | прозрачные изделия, сувениры, брелоки |
| Воск, мыло | силикон | 1–3 часа | свечи, мыло ручной работы |
| Металл | гипс по выплавляемой модели | часы в печи | украшения, фурнитура |
Что выбрать
| Задача | Способ |
|---|---|
| 10–50 копий фигурки из смолы | силиконовая форма по печатной модели |
| Бетонные кашпо, плитка | прямая печатная форма с разделителем |
| Мыло, свечи | силиконовая форма |
| Кольцо из серебра | выжигаемая модель |
| Шоколадные фигурки | пищевой силикон по печатной модели |
Пример: 20 копий фигурки из смолы
- Фигурку высотой 60 мм печатают на фотополимерном принтере, моют, засвечивают, удаляют следы поддержек.
- Модель приклеивают основанием ко дну печатной опалубки, к макушке крепят пруток-литник из печатного пластика.
- Стенки опалубки и модель покрывают тонким слоем лака, чтобы исключить несовместимость с силиконом.
- Заливают силикон тонкой струёй в угол опалубки, давая ему растекаться и вытеснять воздух.
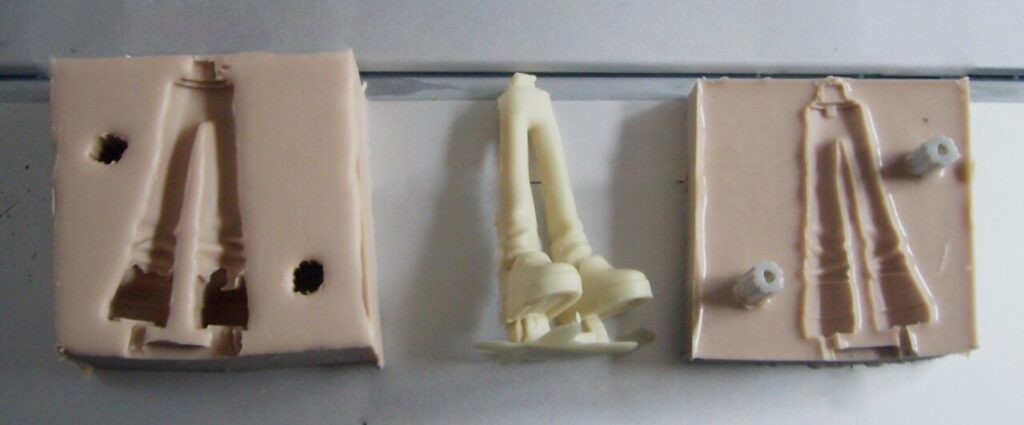
- После отверждения форму вынимают, делают зигзагообразный разрез по боку, достают модель.
- Форму стягивают резинками и заливают двухкомпонентную смолу или полиуретан.
Из одной формы получают десятки отливок; срок службы зависит от силикона и сложности модели. Так делают тиражи сувениров, запчастей для моделей и элементов декора.
Типичные ошибки
- Силикон не застыл у поверхности модели — несовместимость платинового силикона с недосвеченной смолой или некоторыми красками.
- Слои на каждой отливке — мастер-модель не обработали; силикон скопировал всё.
- Пузыри в отливке — нет выпоров, заливка слишком быстрая, мелкие детали оказались вверху формы.
- Бетон не выходит из формы — забыли разделитель или есть обратные уклоны; делайте форму разборной.
- Форма «поплыла» от воска — PLA не держит температуру расплава; нужен PETG, ASA или силикон.
Безопасность
Двухкомпонентные силиконы, смолы и полиуретаны требуют перчаток и вентиляции; литьё металла — защиты от ожогов и правильной вытяжки. Читайте паспорта безопасности материалов. Безопасность.
Видео по теме
- Литьё силикона и пластика в домашних условиях: формы с помощью 3D-принтера — копия объекта от начала до конца.
- Литьё силикона в матрицы, сделанные на 3D-принтере: весь процесс.
- Льём силиконовые уплотнители в печатную матрицу — технические отливки.
- Литьё декоративного бетона в напечатанную форму: с чего начать?
- 3D-печать — не предел! Осваиваем литьё пластика — серия деталей из полиуретана.
- Как легко делать силиконовые 3D-формы.
Частые вопросы
Можно ли заливать силикон в печатную форму?
Да, в печатную опалубку — это стандартный способ. С фотополимерными моделями проверьте совместимость: платиновый силикон может не отвердеть на недосвеченной смоле.
Можно ли лить эпоксидку в печатную форму?
Сложно: эпоксидка прилипает к пластику и затекает в поры. Нужен хороший разделитель, а надёжнее — силиконовая форма по печатной модели.
Подходит ли печатная форма для бетона?
Да: смажьте форму маслом или специальным разделителем, для сложных форм делайте разборную конструкцию на болтах.
Как сделать гладкие отливки?
Тщательно подготовить мастер-модель: тонкий слой печати, шлифовка до P600–P800, грунт-наполнитель и лак. Силикон копирует каждый слой и царапину.
Можно ли лить металл по печатной модели?
Да, по выплавляемой модели: её печатают из выжигаемой смолы (или PLA с подходящей программой выжигания), формуют в гипс, выжигают в печи и заливают металл. Обычно это делают литейные мастерские.
Можно ли сделать форму для шоколада?
Да: печатают мастер-модель, покрывают её барьерным лаком и отливают форму из пищевого платинового силикона. С шоколадом контактирует только силикон.
Сколько заливок выдержит печатная форма для бетона?
Форма из PETG с разделителем выдерживает десятки заливок. Изнашиваются в первую очередь тонкие рельефные детали и резьба болтов — их удобно делать на латунных вставках.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку