Прототипирование на 3D-принтере: от идеи до проверенной детали, 13 полезных моделей
Как использовать 3D-печать для прототипирования изделий: виды прототипов (форма, посадка, функция), итерации, выбор технологии и материала, проектирование с допусками, проверка сборки и испытания, переход от прототипа к серии (литьё, мелкосерийная печать). Сроки, стоимость и типичные ошибки.
Коротко: 3D-печать сократила прототипирование с недель до часов: модель → печать → проверка → правка → снова печать. Важно понимать, что именно проверяет прототип: форму (внешний вид, эргономика), посадку (сборка, зазоры) или функцию (работа под нагрузкой). От этого зависят технология и материал: фотополимер — для внешнего вида, FDM из PLA или PETG — для посадок, из PETG, нейлона или PA-CF — для функциональных испытаний. Проектируйте с допусками и параметрами, меняйте за итерацию 1–2 вещи и записывайте выводы. Ниже — виды прототипов, цикл итераций, материалы и переход к серии.
Почему 3D-печать изменила прототипирование
Раньше прототип означал станочную обработку или ручное изготовление — дорого и долго, поэтому делали 1–2 итерации. С 3D-принтером можно сделать 10 вариантов за неделю, проверить каждый в руках и выбрать лучший. Ошибки выявляются до запуска дорогой пресс-формы — это главная экономия. Кроме того, сложные формы, которые трудно изготовить станком, печатаются так же легко, как простые. Что такое 3D-печать.
Виды прототипов
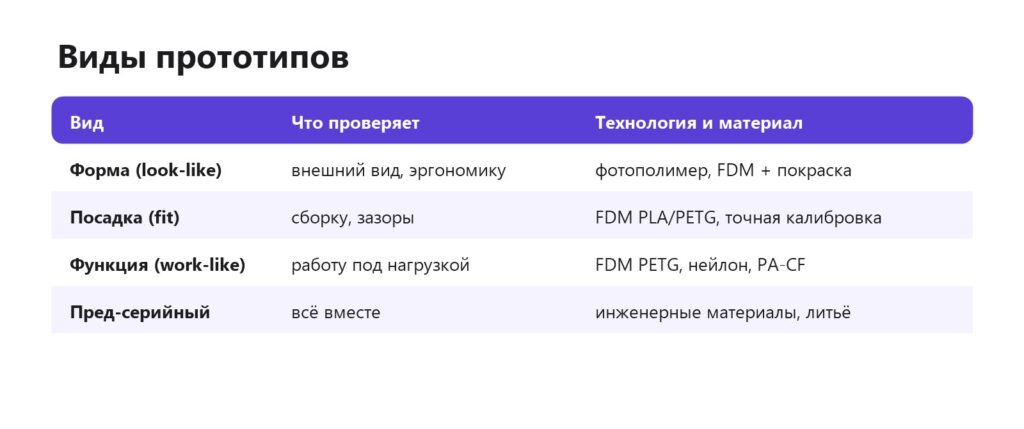
Ошибка — пытаться сразу сделать «идеальный» прототип, который и выглядит как продукт, и работает как он. Эффективнее разделить: быстрые грубые прототипы для проверки идеи и посадок, отдельный красивый — для внешнего вида и презентации, отдельный функциональный — для испытаний.
Цикл итераций
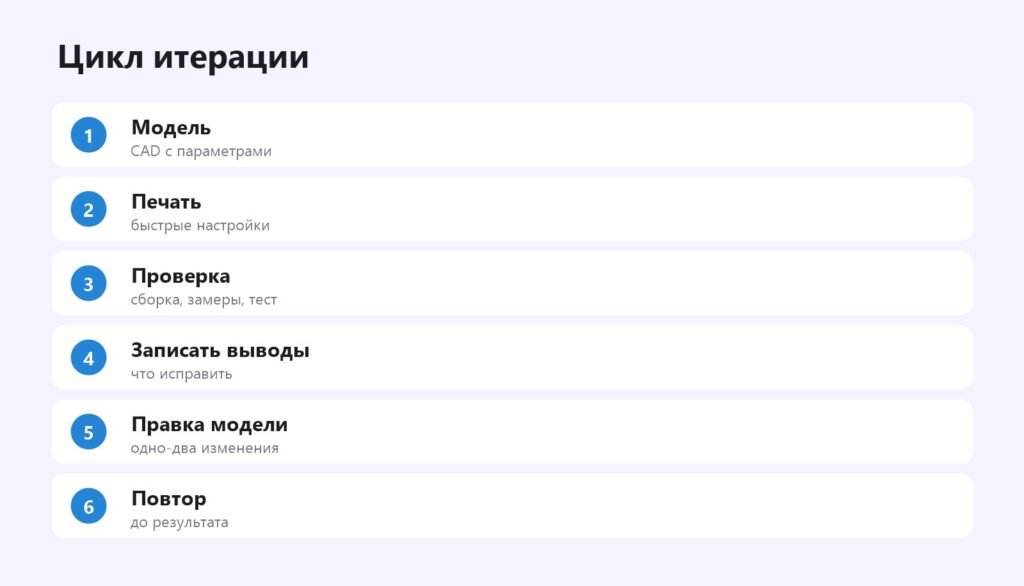
Секрет быстрых итераций — параметрическая модель: размеры заданы переменными, и изменение зазора или толщины занимает минуту. Печатайте не всю деталь, а только проверяемый фрагмент — посадочное место, защёлку, крепление. Это экономит часы. Ведите журнал: номер версии, что изменили, что получилось. Fusion 360, Компас-3D, FreeCAD.
Документирование итераций
Через месяц работы над изделием набирается десяток версий, и без записей легко запутаться. Простая система: в имени файла — номер версии и короткое описание изменения (корпус_v07_защёлка_длиннее), на самой детали — выдавленный номер версии мелким шрифтом в незаметном месте, а в таблице или тетради — что меняли, что проверяли и какой результат. Неудачные версии не выбрасывают сразу: их полезно положить рядом с удачными и сравнить. Параметры, которые оказались важными (зазоры, толщины, углы), выносят в переменные модели, чтобы менять их одним числом. Параметрические модели.
Допуски и посадки
Печатная деталь не совпадает с моделью идеально: отверстия меньше, наружные размеры чуть больше, есть слоновья нога. Для сборок закладывайте зазоры: 0,2–0,3 мм для подвижной посадки, 0,1 мм для плотной на FDM. Напечатайте тестовую пластину с отверстиями и штырями разных размеров для своего принтера (готовые тесты — в подборке ниже) — это ваша таблица допусков. Если прототип потом будет литься или фрезероваться, помните, что допуски там другие. Размеры не совпадают, отверстия.
Полезные модели для прототипирования
Перед серьёзным проектом стоит один раз напечатать тестовые модели — они покажут реальные допуски вашего принтера, и дальше вы будете закладывать в CAD правильные зазоры с первой итерации. Все модели — бесплатные, на Printables; в скобках — число опубликованных отпечатков («makes»).
Допуски и посадки
- Тест зазоров (3DMakerNoob, 989 печатей) — штифты с зазорами от 0,1 мм: видно, какой зазор ваш принтер «пропечатывает».
- Тест допусков принтера (A_Str8, 83 печати).
- Tolerance/Clearance Test (jpdesign, 14 печатей) — лицензия CC BY-SA.
- Калибр посадок с шагом 0,05 мм (CheruTijntje) — прессовая, плотная и свободная посадки.
Отверстия, резьба, вставки
- Тест отверстий под термовставки (CNC Kitchen, 13 печатей) — подбор диаметра под вставки.
- Тест резьбовых вставок M2–M5 (ErikSlevin, 10 печатей).
- Блок с метрической резьбой (Balazs, 31 печать) — проверка печатной резьбы разных размеров, лицензия CC BY.
Справочные линейки для конструктора
- Шаблон радиусов скругления 1–12 мм (victornpb, 1644 печати) — помогает выбрать радиус «в руке», а не на экране.
- Линейка толщин стенок 0,4–5 мм (victornpb, 78 печатей) — как ощущается стенка той или иной толщины.
- Справочная линейка конструктора (Nel, 23 печати) — нависания, мосты, зазоры, отверстия на одной детали, лицензия CC BY.
Шаблоны корпусов
- Параметрический влагозащищённый корпус IP65/IP67 (pb-tec, 28 печатей) — основа для прототипа корпуса электроники.
- Простой параметрический корпус для электроники (pb-tec, 8 печатей).
- Корпус на защёлках для Fusion 360 (PicoNano, 8 печатей) — параметрический исходник, общественное достояние.
Материалы
| Задача прототипа | Материал |
|---|---|
| Быстрая проверка формы и размеров | PLA, черновой профиль |
| Защёлки, клипсы, гибкие элементы | PETG, PCTG, нейлон |
| Нагрузка, нагрев | PETG, ASA, PA-CF, PC |
| Резиновые элементы | TPU, гибкая смола |
| Внешний вид, мелкие детали | фотополимер, покраска |
Помните, что печатный прототип по прочности отличается от литой детали: слои — слабое место. Если печатная защёлка работает, литая обычно будет работать ещё лучше; обратное не всегда верно. Самый прочный пластик, PCTG.
Проверка и испытания
- Сборка — все ли детали собираются, хватает ли места для винтов и кабелей.
- Эргономика — удобно ли держать, нажимать, открывать.
- Нагрузка — испытания с запасом относительно реальной нагрузки.
- Среда — тепло, влага, солнце, если изделие будет в таких условиях.
- Пользователи — дайте прототип тем, кто будет пользоваться продуктом.
Проектирование под литьё с первых итераций
Если прототип в будущем станет серийной литой деталью, полезно с самого начала соблюдать правила литья под давлением — тогда не придётся перерабатывать конструкцию в конце. Стенки одинаковой толщины 1,5–3 мм вместо массивных участков: толстые места при литье дают утяжины. Уклоны 1–2° на стенках, параллельных направлению съёма. Рёбра жёсткости толщиной 50–70 % от стенки вместо утолщений. Скругления внутренних углов. Бобышки под саморезы — с рёбрами к стенкам. Печатный прототип такие правила не требует, но если заложить их сразу, переход к пресс-форме будет быстрее и дешевле. Проектирование для 3D-печати.
Эргономика и пользовательские тесты
Самые ценные прототипы — те, что дают в руки будущим пользователям. Для проверки удобства формы не нужна точность: грубая модель рукоятки, корпуса пульта или кнопки за час печати отвечает на вопрос «удобно ли держать», а три варианта разной толщины — «какой лучше». Фиксируйте реакции: где человек берётся за предмет, где ищет кнопку, что делает не так, как задумывал конструктор. Для внешнего вида на презентациях прототип шлифуют, грунтуют и красят — так он выглядит как серийное изделие и даёт честную оценку дизайна. Покраска пластика.
Технологии прототипирования: сравнение
| Технология | Скорость | Точность | Для чего |
|---|---|---|---|
| FDM | часы | ±0,1–0,3 мм | посадки, функциональные испытания, крупные детали |
| Фотополимер (SLA, LCD) | часы | ±0,05 мм | мелкие детали, внешний вид, мастер-модели |
| SLS (порошок) | дни (заказ) | ±0,1 мм | прочные нейлоновые детали сложной формы |
| Фрезеровка | дни | ±0,01–0,05 мм | металл, финальные материалы |
Технологии 3D-печати, 3D-печать или фрезеровка.
От прототипа к серии
Для серии в сотни и тысячи штук обычно переходят на литьё под давлением; для десятков — силиконовые формы с полиуретаном или мелкосерийную 3D-печать. 3D-печать помогает и здесь: мастер-модели для силиконовых форм печатают на фотополимерном принтере. Перед литьём под давлением модель адаптируют: уклоны, равная толщина стенок, рёбра вместо массивов. Формы для литья, проектирование.
Сроки и стоимость
Простая деталь размером с ладонь — 1–4 часа печати на FDM и десятки рублей пластика. Корпус устройства — 6–24 часа. Итерация в целом (правка модели + печать + проверка) — от нескольких часов до суток. По сравнению с фрезеровкой или заказом пресс-формы это быстрее в разы. Если своего принтера нет или нужна технология, которой нет, — прототипы заказывают. 3D-печать на заказ.
Пример: корпус датчика за четыре итерации
- v1 — коробка по размерам платы из PLA, черновой профиль, 1,5 часа. Плата вошла, но разъём USB не совпал с вырезом на 1,5 мм.
- v2 — исправлен только вырез; печатали лишь стенку с разъёмом — 20 минут. Совпало.
- v3 — добавлены защёлки крышки; напечатан фрагмент угла с одной защёлкой из PETG. Первая версия ломалась, вторая — с удлинённым язычком — выдержала 50 циклов.
- v4 — полный корпус из PETG с окном под датчик и креплением на стену. Испытан неделю на улице под навесом.
Итог: четыре итерации за два вечера и около 150 г пластика вместо недель ожидания фрезерованного корпуса. Защёлки, корпуса для электроники.
Типичные ошибки
- Много изменений за итерацию — непонятно, что помогло.
- Печать всей детали ради одной правки — потерянное время.
- Красивый прототип слишком рано — часы на покраску того, что потом изменится.
- Выводы о прочности серийной детали по печатной — разные свойства.
- Нет параметров в модели — каждая правка превращается в перерисовку.
Видео по теме
- Прототипирование с помощью 3D-принтера — инженерный подход к итерациям.
- Прототипирование на 3D-принтере — опыт конструкторского бюро.
- 3D-печать прототипа корпуса: от эскиза до продаж — путь изделия до серии.
- Как НЕ надо проектировать корпуса для 3D-печати — разбор типичных ошибок.
- Быстрое прототипирование: байонетное соединение — пример итераций одного узла.
- Напечатали корпус и отлили по технологии ЛВМ — переход от печатного прототипа к литью.
Частые вопросы
Что такое прототипирование на 3D-принтере?
Изготовление пробных версий изделия для проверки формы, сборки и функции: модель → печать → проверка → правка, пока деталь не заработает как нужно.
Какой пластик для прототипов?
PLA — для формы, размеров и посадок: быстрый и точный. PETG и нейлон — для функциональных тестов, защёлок и нагрузок. TPU — для резиновых элементов. Фотополимер — для мелких деталей и внешнего вида.
Какие зазоры закладывать для сборки?
0,2–0,3 мм для подвижной посадки, около 0,1 мм для плотной на FDM.
Сколько стоит прототип?
Обычно недорого: пластик для детали размером с ладонь стоит десятки рублей, основная стоимость — время на модель и итерации.
Можно ли проверить прочность серийной детали печатным прототипом?
Только ориентировочно: свойства печатной и литой деталей отличаются.
Как перейти от прототипа к серии?
Для десятков штук — силиконовые формы и полиуретан по печатной мастер-модели или мелкосерийная 3D-печать; для тысяч — литьё под давлением. Перед заказом пресс-формы модель адаптируют: уклоны, равная толщина стенок, рёбра.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку