Инженерные смолы: прочные, термостойкие, выжигаемые и другие
Обзор инженерных фотополимерных смол: ударопрочные (Tough), термостойкие, выжигаемые для литья, керамо- и стеклонаполненные, антистатические, стоматологические. Чем они отличаются от стандартных, какие у них ограничения, как их печатать и пост-обрабатывать и на каком принтере.
Коротко: инженерные смолы созданы для функциональных деталей, а не для фигурок. Основные виды: ударопрочные (Tough) и износостойкие — для защёлок и корпусов; термостойкие — для форм и оснастки, но хрупкие; выжигаемые (Castable) — для литья ювелирных изделий по выплавляемым моделям; наполненные керамикой или стеклом — жёсткие и стабильные по размерам; стоматологические и биосовместимые — только в сертифицированном процессе. Они дороже стандартных, требуют точной калибровки и строгой пост-обработки: свойства из технических данных достигаются только при соблюдении протокола засветки (иногда с нагревом). Ниже — обзор видов, ограничения и советы.
Чем отличаются от стандартных
Стандартная смола оптимизирована под детализацию и простоту: она твёрдая, но хрупкая и мягчеет уже при 50–60 °C. Инженерные смолы жертвуют частью простоты ради конкретного свойства: ударной вязкости, термостойкости, чистого выгорания или биосовместимости. Важно читать технические данные — прочность на разрыв и изгиб, удлинение, ударную вязкость, температуру изгиба под нагрузкой (HDT) — и сравнивать с требованиями к детали. Виды смол.
Виды
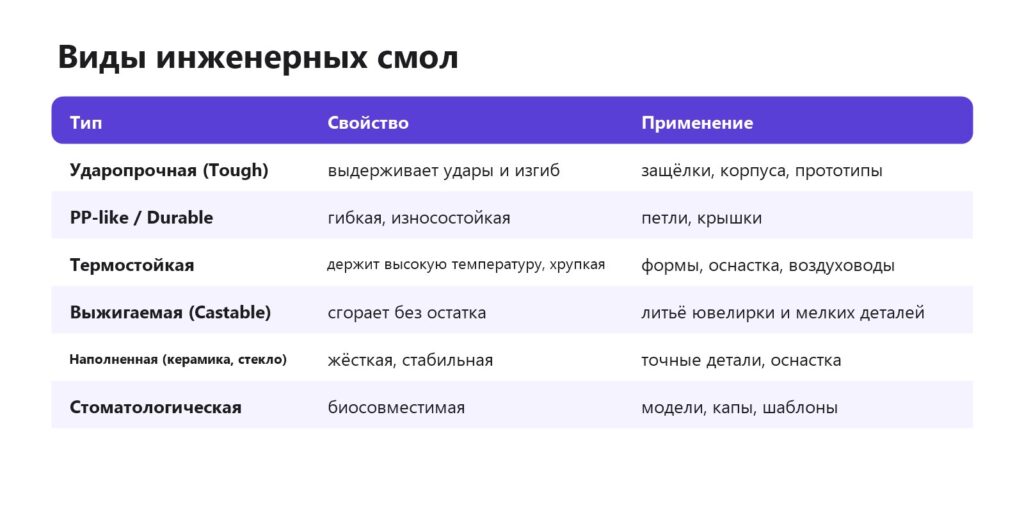
Ударопрочные и износостойкие
Самые востребованные: детали можно гнуть, на них можно защёлкивать крышки, их не страшно уронить. По характеру они ближе к литому ABS или полипропилену, чем к стандартной смоле. Подходят для функциональных прототипов, корпусов, кронштейнов малой нагрузки. Мягче вариант — ABS-like смолы. ABS-like смола.
Термостойкие
Выдерживают высокие температуры без деформации — применяются для пресс-форм под мелкосерийное литьё, оснастки, деталей рядом с нагревом. Обратная сторона — высокая хрупкость. Часто требуют дополнительного прогрева после УФ-засветки для достижения заявленной термостойкости. Термостойкие материалы.
Выжигаемые
Модель из выжигаемой смолы формуют в гипс или специальную формомассу, затем выжигают в муфельной печи по определённой программе: смола сгорает без остатка, а в образовавшуюся полость заливают металл. Так делают кольца, подвески, мелкие детали. Важно соблюдать программу выжигания производителя, иначе остаётся зола и отливка получается с дефектами. Ювелирная 3D-печать.
Наполненные
Смолы с керамическими или стеклянными частицами отличаются жёсткостью, высокой точностью и стабильностью размеров, иногда — гладкой поверхностью под полировку. Они абразивны для плёнки и требуют тщательного перемешивания: наполнитель оседает.
Стоматологические и биосовместимые
Применяются для зубных моделей, хирургических шаблонов, кап. Биосовместимость гарантируется только при печати на совместимом оборудовании и строгом соблюдении протокола производителя — мойки, засветки, стерилизации. Самодельный процесс сертификат не даёт. 3D-печать в медицине.
Как работать
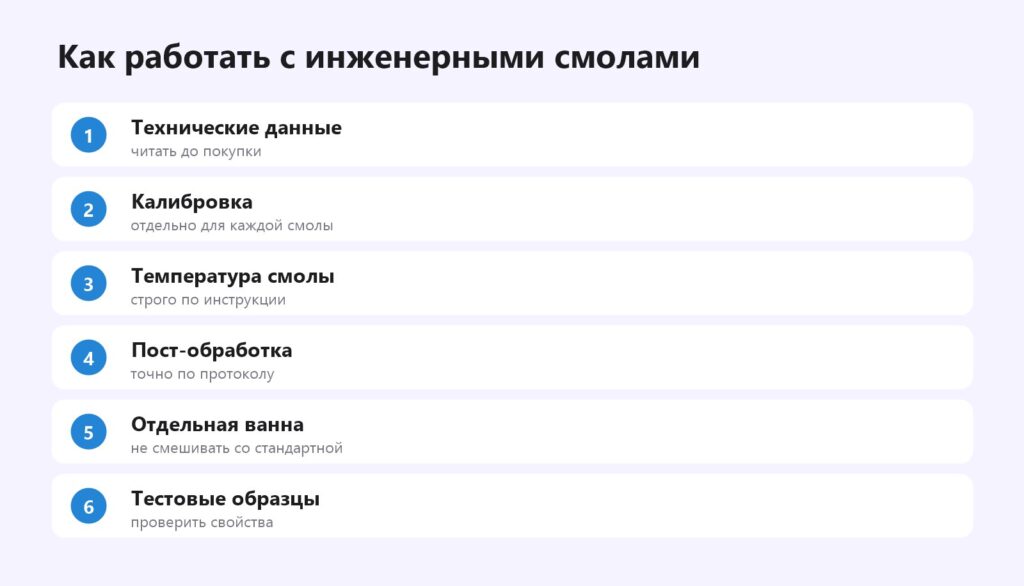
- Калибровка — у каждой смолы своя экспозиция; ошибка ведёт к потере заявленных свойств. Калибровка экспозиции.
- Температура — многие инженерные смолы вязкие и требуют подогрева ванны или камеры. Фотополимер зимой.
- Пост-обработка — время и интенсивность засветки, иногда температура прогрева — строго по протоколу. Мойка и засветка.
- Отдельная ванна — остатки стандартной смолы портят свойства инженерной.
Принтер
Большинство инженерных смол рассчитаны на длину волны 405 нм и печатаются на обычных LCD-принтерах. Но вязкие и наполненные смолы лучше работают на принтерах с подогревом ванны и мощной засветкой. Профессиональные системы с закрытой экосистемой материалов дают предсказуемые свойства «из коробки», но стоят дороже. Как выбрать фотополимерный принтер, DLP, SLA, LCD.
Фотополимер или FDM для функциональных деталей
Для крупных и нагруженных деталей FDM с PETG, нейлоном или PA-CF обычно прочнее и дешевле. Инженерные смолы выигрывают там, где нужны мелкие точные детали, гладкая поверхность и изотропность (одинаковые свойства во всех направлениях). Фотополимер или FDM, самый прочный пластик.
Как выбрать смолу под задачу
Начните с главного требования: что деталь должна выдерживать — удар, нагрев, нагрузку, контакт с телом или металл при литье. Затем найдите 2–3 подходящие смолы и сравните их технические данные. Обязательно напечатайте тестовую деталь и испытайте её в реальных условиях: технические данные снимают на стандартных образцах, а ваша деталь может вести себя иначе из-за геометрии, толщины стенок и ориентации. Учитывайте и стоимость: инженерные смолы стоят в 2–5 раз дороже стандартных, поэтому для черновых прототипов используйте обычную смолу, а инженерную — для финальных проверок.
Безопасность
Инженерные смолы так же раздражают кожу и дыхательные пути, как стандартные, а некоторые — сильнее. Перчатки, очки, вентиляция и паспорт безопасности материала перед началом работы обязательны. Безопасность.
Частые вопросы
Что такое инженерная смола?
Фотополимер с особыми свойствами для функциональных деталей: прочность, термостойкость, выжигаемость и др.
Чем Tough отличается от стандартной смолы?
Выдерживает удары и изгиб, не раскалывается.
Для чего выжигаемая смола?
Для литья металла по выплавляемым моделям.
Нужен ли специальный принтер?
Обычно подходит LCD-принтер на 405 нм; для вязких смол желателен подогрев.
Почему деталь не соответствует заявленной прочности?
Не соблюдены калибровка или протокол пост-обработки.
Можно ли печатать стоматологические смолы дома?
Печатать можно, но биосовместимость гарантируется только в сертифицированном процессе.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку