
Какой пластик выбрать для фигурок: PLA, матовый, шёлк или смола
Чем печатать фигурки на FDM-принтере: обычный и матовый PLA, шёлковый, PLA+ для тонких деталей, PETG, а также когда лучше фотополимерная смола. Цвет пластика под покраску и без, настройки для фигурок (слой, сопло, поддержки), прочность, расход и модели для первой печати.
Коротко: для фигурок на FDM-принтере лучший универсальный выбор — матовый PLA: он прячет слои и выглядит «дороже», а если фигурку будут красить — берите серый. Шёлковый PLA — для статуэток без покраски, PLA+ — если у фигурки тонкие руки, мечи и копья. PETG для фигурок обычно не нужен. Для мелких и детализированных фигурок (миниатюры, фигурки 5–10 см с лицами) лучше фотополимерная смола. Настройки для фигурок: слой 0,08–0,12 мм, древовидные поддержки, для мелких — сопло 0,25. Ниже — сравнение материалов, выбор по размеру, цвет, настройки, прочность, расход, модели для первой печати и видео.
Что важно в материале для фигурки
Фигурка — не функциональная деталь: ей не нужны термостойкость и ударная вязкость инженерных пластиков. Важно другое:
- Детализация — насколько чётко пластик передаёт мелкие элементы: пальцы, черты лица, складки ткани.
- Видимость слоёв — глянцевые пластики подчёркивают каждый слой, матовые — рассеивают свет и маскируют их.
- Печать без проблем — фигурки печатаются долго, с поддержками и тонкими элементами; пластик должен быть предсказуемым.
- Обработка — шлифуется ли, держит ли грунт и краску, легко ли удалить поддержки.
- Прочность тонких деталей — мечи, рога, антенны и пальцы не должны ломаться при снятии поддержек.
По совокупности этих свойств почти всегда выигрывает PLA в той или иной разновидности. Подробно о материале — что такое PLA.
Какой пластик
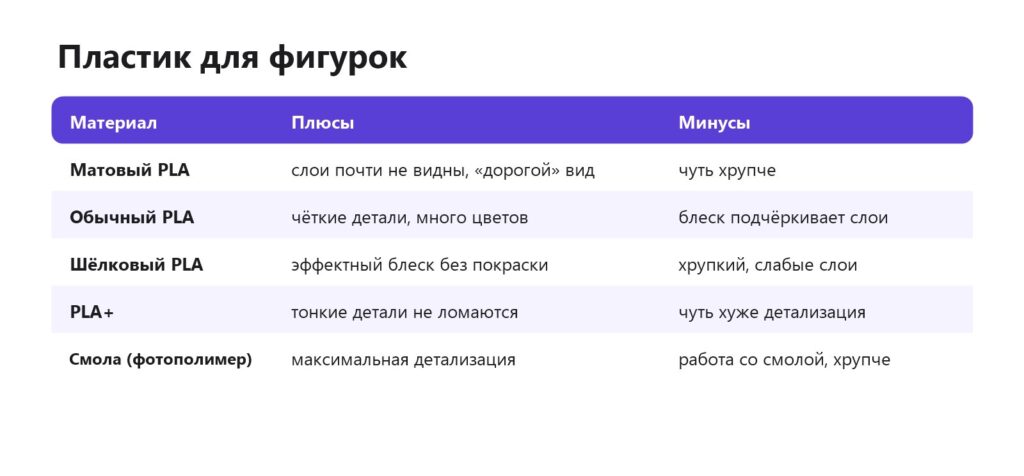
Матовый PLA
Добавки в матовом PLA рассеивают свет, и поверхность выглядит как камень или керамика. Слои почти не бликуют, поэтому даже без шлифовки фигурка смотрится аккуратно. Матовый PLA обычно чуть более хрупкий и требует на 5–10 °C более высокой температуры, чем обычный, — проверьте рекомендации производителя. Для некрашеных статуэток, бюстов и декора это выбор номер один.
Обычный PLA
Самый дешёвый и предсказуемый вариант, огромный выбор цветов. Детали передаёт хорошо, но блеск подчёркивает слои. Если фигурку всё равно будут грунтовать и красить, разницы с матовым почти нет — берите обычный серый.
Шёлковый PLA
Шёлк (silk) даёт металлический или перламутровый блеск: золото, медь, двухцветный и трёхцветный градиент. Эффектно для статуэток и ваз без покраски. Минусы — хуже спекаются слои (тонкие детали ломаются), сильнее видны дефекты, а мелкие детали «заплывают» блеском. Печатают его медленнее и чуть горячее обычного PLA. Декоративные пластики.
PLA+
Модифицированный PLA с добавками, повышающими ударную прочность. Тонкие мечи, копья и пальцы ломаются реже, особенно при снятии поддержек. Детализация чуть ниже, поверхность обычно глянцевая. Хорош для фигурок, которые будут брать в руки и играть. PLA или PLA+.
PETG и другие
PETG прочнее PLA, но хуже передаёт мелкие детали, тянет нити, плохо шлифуется и сложнее красится. Для фигурок его берут редко — например, для уличных садовых фигур, где нужна стойкость к солнцу и влаге, хотя для этого ещё лучше ASA. PLA или PETG.
Фотополимерная смола
Детализация на порядок выше любой FDM-печати: слой 0,03–0,05 мм и пиксель около 20–50 мкм. Лица, глаза, пальцы и мелкая фактура получаются как у литых фигурок. Минусы — работа с токсичной смолой, промывка и засветка, стандартные смолы хрупкие. Для прочности используют ABS-подобные смолы. ABS-подобная смола, фотополимер или FDM.
Как выбрать марку пластика
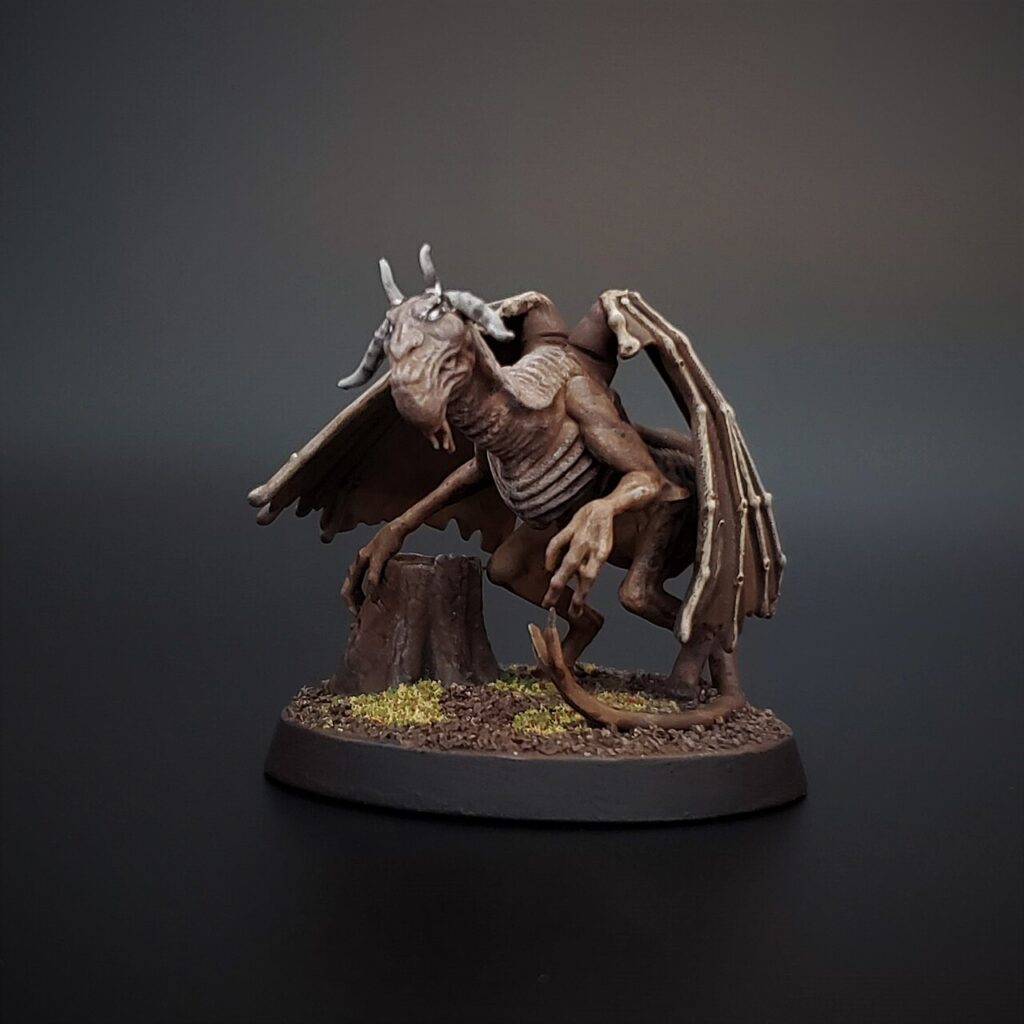
Внутри одного типа PLA марки сильно различаются: у одних матовый эффект слабый, у других — сильный, шёлк бывает с ровным и с «рваным» блеском. Перед большой фигуркой напечатайте маленький тест — кубик или ту же модель в масштабе 30 %: так видно и блеск, и то, как пластик ведёт себя на нависаниях. Обращайте внимание на стабильность диаметра (±0,02–0,03 мм у хороших марок) и на рекомендуемую температуру. Если пластик плохо держит мосты и нависания на тесте — для фигурок с вытянутыми руками он не подойдёт. Как проверить качество пластика.
Выбор по размеру фигурки
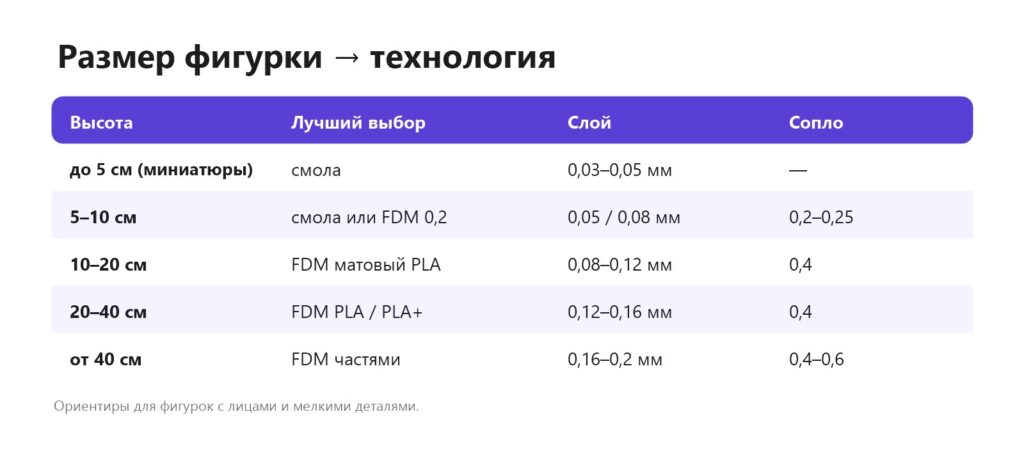
Главный вопрос — не «какой пластик», а «какой размер». Чем мельче фигурка, тем сильнее видны ограничения сопла 0,4 мм: линия шириной 0,4–0,45 мм не может нарисовать глаз диаметром 0,5 мм. На фигурке 15–20 см те же детали в 3–4 раза крупнее, и FDM справляется хорошо.
Цвет
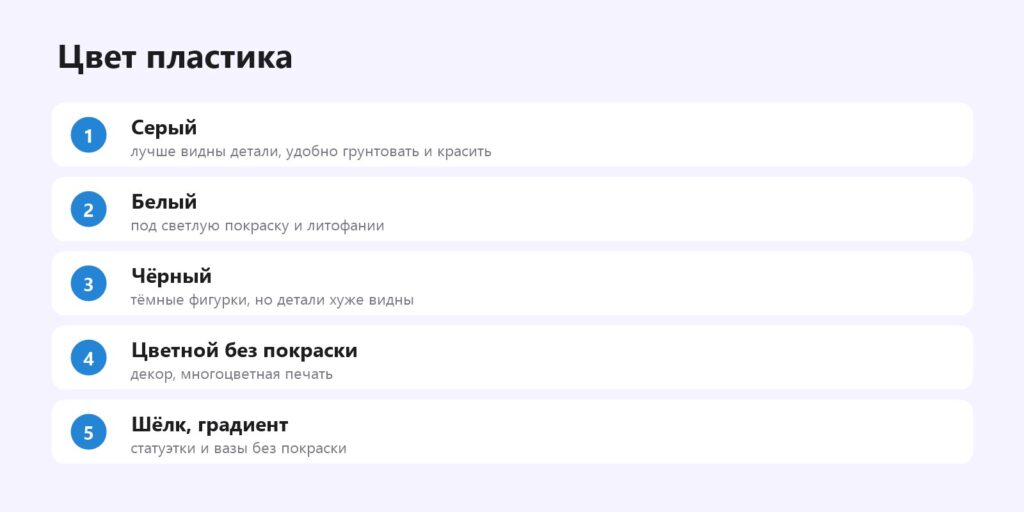
Под покраску почти всегда берут серый: на нём лучше всего видны детали и дефекты, он одинаково хорошо закрывается и светлыми, и тёмными красками. Белый пластик часто слегка просвечивает и «съедает» детали на фото. Чёрный удобен для тёмных фигурок, но на нём сложно оценить качество печати.
Настройки для фигурок (FDM)
- Слой 0,08–0,12 мм или переменная высота слоя: тонкий слой на голове и руках, толще — на подставке и корпусе. Высота слоя.
- Сопло 0,4 — для фигурок от 10 см; 0,25 — для мелких. С соплом 0,2–0,25 печать идёт в 3–4 раза дольше. Сопла.
- Поддержки древовидные, рисование поддержек — не ставить на лицо. Поддержки.
- Заполнение 10–15 % «молния» или адаптивное — фигурке не нужна внутренняя прочность. Заполнение.
- Стенки 3 периметра — меньше риск дыр и «просвечивания» заполнения.
- Шов — сзади или нарисованный. Шов.
- Охлаждение — полный обдув и минимальное время слоя для тонких деталей. Мелкие детали.
- Скорость внешних стенок — умеренная, 40–80 мм/с, даже на быстром принтере: меньше звона и ровнее поверхность.
Многоцветные фигурки без покраски
Принтеры с системой смены пластика (AMS у Bambu Lab, MMU у Prusa и аналоги) печатают фигурку сразу в нескольких цветах: глаза, одежда, волосы — без кисти. Для этого модель должна быть подготовлена автором с разделением на цветовые зоны или раскрашена в слайсере кистью. Минусы — много отходов на каждую смену цвета (башня очистки), время печати растёт в 1,5–3 раза, а мелкие цветовые детали всё равно ограничены соплом. Для таких фигурок подходит обычный и матовый PLA одной марки — у них близкие температуры. AMS Bambu Lab.
Пример: бюст 15 см
Бюст высотой 15 см для полки, без покраски. Пластик — матовый серый PLA, сопло 0,4, переменная высота слоя от 0,08 мм на лице до 0,16 мм на постаменте, 3 периметра, заполнение «молния» 10 %, древовидные поддержки только под подбородком и плечами, шов нарисован по затылку. Печать заняла 9 часов, расход — 62 г. Поддержки снялись чисто, следы под подбородком убрали надфилем. Тот же бюст в шёлковом «золоте» выглядел эффектнее, но слои на лице были заметнее, а нос получился менее чётким — для портретов шёлк проигрывает матовому.
Хранение пластика
Фигурки печатаются долго, и влажный пластик за 10 часов печати успевает испортить поверхность: появляются пузырьки, нити и пупырышки. Матовый и шёлковый PLA особенно чувствительны к влаге. Храните катушки в боксе с силикагелем и сушите перед долгой печатью. Сушка пластика, пупырышки на поверхности.
Расход и стоимость
Фигурка 15 см из PLA с заполнением 10 % весит обычно 40–80 г вместе с поддержками — это меньше десятой части катушки. Время печати при слое 0,12 мм — 6–12 часов. Шёлковый и матовый PLA стоят немного дороже обычного, но на одну фигурку разница несущественна. Та же фигурка из смолы, сделанная полой, потребует 40–70 мл смолы. Сколько смолы нужно.
Прочность фигурок
- Тонкие детали — утолщить в модели или печатать отдельно и вклеить.
- Металлические штифты в руки и оружие — не сломаются.
- Разрезка на части с шипами — меньше поддержек, проще красить. Сборка из частей.
- Ориентация: длинные тонкие детали (копьё, меч) лучше печатать горизонтально — слои пойдут вдоль, и деталь не сломается по слою.
Модели для первой печати
- Supportless Cute Dancing Fox Figurine — лисичка без поддержек (автор Macroglossum, CC BY-NC).
- Minimalist Cat Sculpture — минималистичная скульптура кота, хорошо смотрится в шёлке и матовом PLA (автор Artmonso, общественное достояние).
- Venus de Milo — скан знаменитой статуи для печати матовым белым PLA (автор Referentiel, CC BY).
- Knight Statues — статуи рыцарей от известного автора миниатюр MZ4250 (CC BY).
- Owl Statue — статуэтка совы (автор spezialuniversal, CC BY).
Больше идей — фигурки на 3D-принтере.
Обработка и покраска
Шлифовка и грунт-наполнитель убирают слои, затем покраска акрилом. Матовый PLA часто оставляют без покраски, шёлковый — всегда. Шлифовка, как покрасить PLA, сухая кисть.
Мы в студии печатаем фигурки на фотополимерных принтерах и красим их вручную — фотополимерная печать, покраска художником.
Типичные ошибки
- Печатать мелкую фигурку соплом 0,4. Лицо и пальцы не получатся — уменьшите сопло или выберите смолу.
- Шёлк для фигурки с тонкими деталями. Ломаются при снятии поддержек.
- Белый пластик под фотографию без покраски. Детали теряются, лучше светло-серый или матовый.
- Обычные поддержки на лице. Следы сложно убрать — древовидные и ручная расстановка.
- Высокая скорость внешних стенок. Звон и неровности хорошо видны на гладких формах.
Видео по теме
- Почему все печатают PLA? Главный пластик в 3D-печати — канал «3D Мастерская».
- Гид по выбору пластика для FDM-печати — канал «Новости из мира 3D».
- Особенности печати PLA Silk — канал S.V.I.
- Медный Silk PLA, похожий на металл — канал SkDen_Tech.
Частые вопросы
Какой пластик лучше для фигурок?
Матовый PLA: прячет слои и хорошо выглядит. Для покраски — серый.
Можно ли печатать фигурки из PETG?
Можно, но он хуже передаёт мелкие детали и сложнее в шлифовке. PLA подходит лучше.
Что лучше для фигурок: пластик или смола?
Для мелких и детализированных (до 10 см) — смола, для крупных — пластик.
Какой цвет пластика брать под покраску?
Серый: на нём видны детали, и он хорошо грунтуется.
Почему фигурки из шёлкового PLA ломаются?
Шёлк слабее спекает слои. Для прочности — PLA+ или матовый.
Какая высота слоя для фигурок?
0,08–0,12 мм на FDM или переменная высота слоя.
Можно ли печатать фигурки для улицы?
PLA на солнце со временем деформируется и выцветает. Для сада лучше ASA или PETG с покраской и лаком с УФ-защитой.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

