
Настройки для максимального качества 3D-печати
Как получить максимально чистую и детализированную печать: высота слоя и переменные слои, скорость внешних стенок, ускорения, pressure advance и input shaping, шов, обдув, глажка верхних слоёв, тонкое сопло и подготовка принтера. Готовый профиль и порядок настройки.
Коротко: максимальное качество FDM-печати складывается из трёх частей. Исправный и откалиброванный принтер: натянутые ремни, калибровка потока, pressure advance и input shaping, сухой пластик. Настройки слайсера: слой 0,08–0,12 мм или переменные слои, медленная внешняя стенка (40–80 мм/с) с низким ускорением, шов сзади, хороший обдув, глажка верхних поверхностей. Подготовка модели: ориентация, поддержки там, где они не испортят вид, сопло 0,2–0,25 для мелких деталей. Ниже — подробно, готовый профиль и чек-лист.
Сначала — принтер
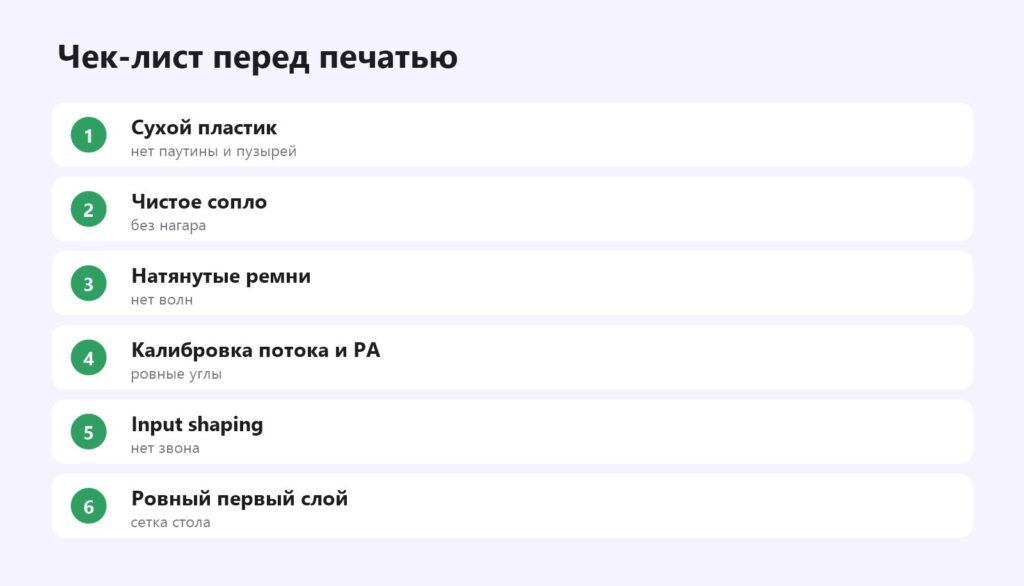
Никакой профиль не исправит волны от ослабленного ремня или наплывы от неоткалиброванного потока. Перед «тонкой» настройкой слайсера пройдите базовые калибровки:
- Механика — ремни, люфты, эксцентрики. Натяжение ремней.
- Поток — без недо- и переэкструзии. Калибровка экструдера.
- Pressure advance — острые углы без наплывов и провалов. Pressure advance.
- Input shaping — нет «звона» после углов. Input shaping, звон на стенках.
- Сухой пластик — без пузырей и паутины. Сушка.
Высота слоя
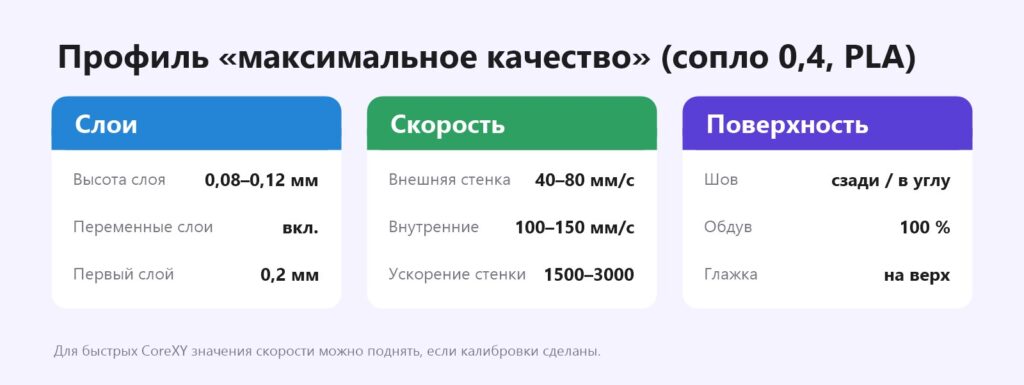
Тонкий слой (0,08–0,12 мм) делает ступеньки на закруглениях почти незаметными, но удваивает время. Переменная высота слоя — компромисс: тонкие слои там, где поверхность наклонена, толстые на вертикальных участках. В Orca и PrusaSlicer — «Переменная высота слоя» с кнопкой «Адаптивно», в Cura — «Адаптивные слои». Высота слоя, как сделать слои незаметными.
Скорость и ускорения
Качество поверхности определяет в первую очередь внешняя стенка: её печатают медленнее остальных (40–80 мм/с на обычных принтерах, до 150–200 на хорошо настроенных CoreXY) и с меньшим ускорением. Внутренние стенки и заполнение можно печатать быстро — их не видно. Важно и равномерное давление: если скорость внешней стенки сильно меняется на коротких участках, появляются полосы. Скорость печати.
Готовый профиль
Шов
Каждый периметр где-то начинается и заканчивается — там остаётся шов. Для качества выставьте его «сзади» или «выровненным» в углу, включите протирку и «скарф-шов» (наклонный шов) в Orca Slicer — он делает шов почти незаметным на цилиндрах. Шов в 3D-печати.
Верхние поверхности
- Глажка — сопло проходит по верхнему слою с минимальной подачей и разглаживает его. Глажка.
- Монотонный порядок верхних линий — все линии в одном направлении, без разнобоя бликов.
- Достаточно верхних слоёв — 4–6 при слое 0,12, чтобы заполнение не просвечивало. Дыры в верхнем слое.
Обдув и мелкие детали
Для PLA — 100 % обдува и минимальное время слоя 5–8 секунд: мелкие слои не успевают оплывать. Если модель маленькая, печатайте 2–3 копии сразу — каждая будет остывать, пока печатаются остальные. Для мелочи и миниатюр поставьте сопло 0,2–0,25 мм. Мелкие детали плывут, обдув.
Ориентация и поддержки
Видимую сторону располагайте вертикально или сверху — там нет следов поддержек. Древовидные поддержки с интерфейсом оставляют меньше следов; для идеальной нижней поверхности используйте растворимые поддержки или поддержки из другого пластика. Поддержки, поверхность над поддержками.
Чек-лист
Порядок настройки
- Калибровки принтера: механика, поток, pressure advance, input shaping.
- Тестовая модель (например, калибровочный кораблик или куб с текстом) на стандартном профиле — запомните результат.
- Замедлите внешнюю стенку и уменьшите её ускорение — сравните.
- Включите переменную высоту слоя, настройте шов.
- Добавьте глажку верха, если модель с плоскими верхними поверхностями.
- Сохраните профиль «Качество» отдельно от «Стандарта» и «Черновика».
Меняйте по одному параметру за раз — так понятно, что дало эффект, а что лишь увеличило время. Три профиля под разные задачи (черновик, стандарт, качество) закрывают почти все потребности. Тестовые модели.
Когда FDM недостаточно
Если нужна гладкая поверхность миниатюр и ювелирных моделей без слоёв, — это задача фотополимерного принтера. FDM при всех настройках оставит видимые слои на пологих поверхностях. Фотополимер или FDM.
Типичные ошибки
- Медленно всё — достаточно замедлить внешнюю стенку; внутренности можно печатать быстро.
- Слой 0,05 мм на FDM — время растёт в разы, а качество почти не улучшается: мешают механика и шов.
- Шёлковый пластик для детализированных моделей — блестит и подчёркивает каждый дефект.
- Нет калибровок — профиль «качество» с чужими значениями потока и PA.
Частые вопросы
Какую высоту слоя выбрать для качества?
0,08–0,12 мм или переменную высоту слоя.
Какая скорость внешней стенки?
40–80 мм/с на обычных принтерах, выше — на откалиброванных CoreXY.
Как убрать шов?
Сзади или в углу, протирка, скарф-шов в Orca Slicer.
Как сделать гладкий верх?
Глажка и монотонные верхние слои.
Нужно ли маленькое сопло?
Для миниатюр и мелкого текста — 0,2–0,25 мм.
Почему профиль «качество» не помогает?
Скорее всего, не сделаны калибровки принтера или пластик влажный.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

