
Полная калибровка 3D-принтера: пошаговый порядок
Правильный порядок калибровки FDM-принтера от механики до слайсера: проверка рамы и ремней, PID хотэнда и стола, шаги экструдера, стол и Z-offset, температура, поток, pressure advance, ретракт, input shaping, максимальная объёмная скорость, размеры и усадка. Что делать один раз, а что — для каждого пластика.
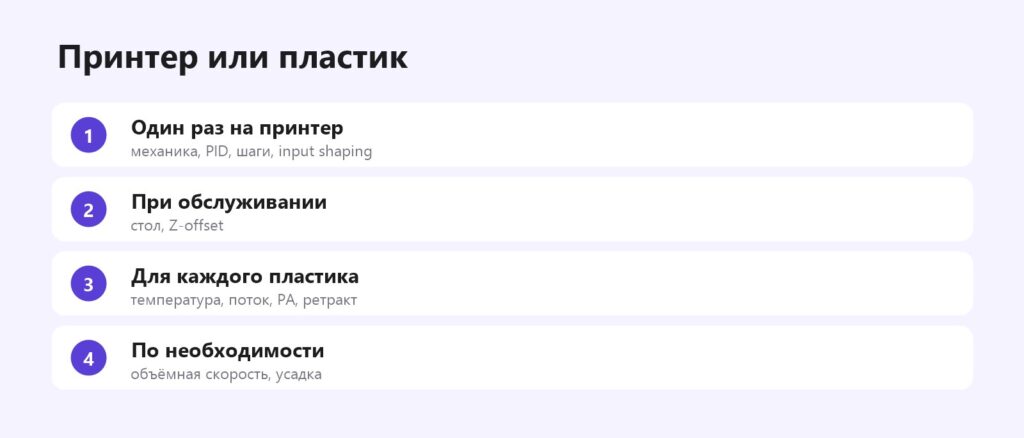
Коротко: калибровка идёт от механики к слайсеру, и порядок важен: каждый следующий тест опирается на предыдущий. Сначала — механика (ремни, ролики, рама), затем PID хотэнда и стола, шаги экструдера, стол и Z-offset, input shaping — это делается один раз на принтер. Потом для каждого пластика: температура, поток, pressure advance, ретракт, максимальная объёмная скорость, при необходимости — усадка. Калибровка «сверху вниз» в другом порядке приводит к тому, что настройки компенсируют чужие ошибки. Ниже — пошагово.
Порядок
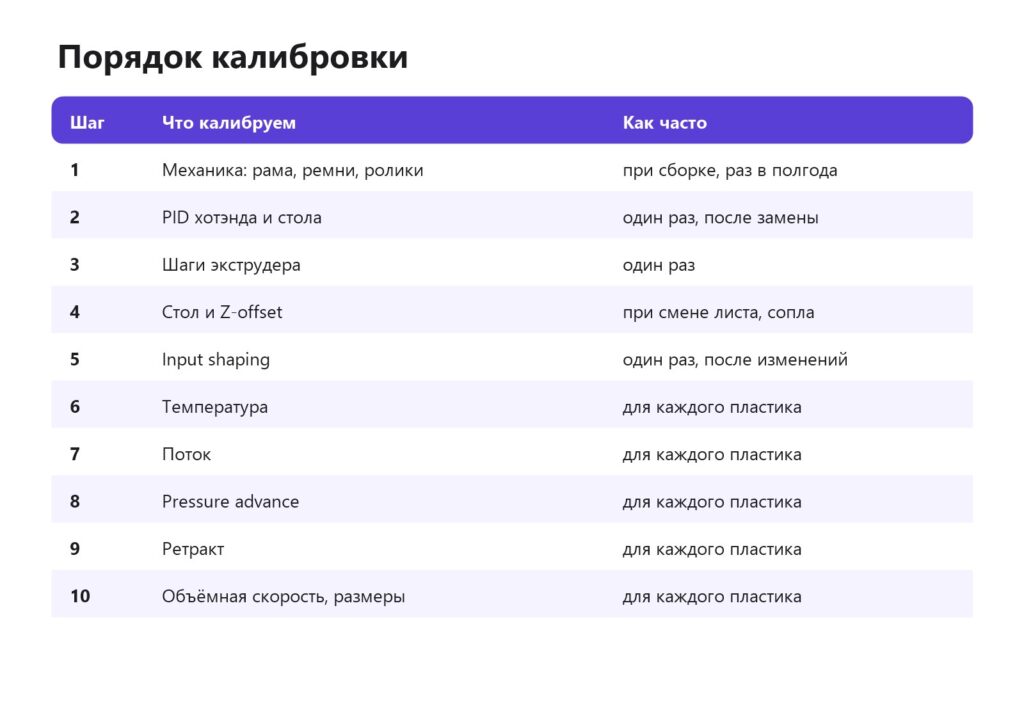
1. Механика
Никакие настройки не исправят болтающийся ролик или слабый ремень. Проверьте: рама собрана под прямым углом, ремни натянуты одинаково и не трутся, эксцентрики выставлены без люфта и без пережима, винты оси Z вращаются свободно, нет посторонних шумов. Смажьте направляющие. Уход за принтером, шаговые двигатели.
2. PID
PID-калибровка стабилизирует температуру хотэнда и стола: без неё температура «гуляет» на несколько градусов, что даёт полосы и нестабильный поток. Делается при рабочей температуре и включённом обдуве для хотэнда. Повторяйте после замены нагревателя, термистора или сопла другого типа. PID-калибровка.
3. Шаги экструдера
Проверьте, что при команде подать 100 мм нити экструдер подаёт ровно 100 мм. На современных принтерах с заводскими экструдерами шаги обычно верные, на старых и после замены экструдера — проверка обязательна. Это не то же самое, что поток: шаги — свойство принтера, поток — свойство пластика. Калибровка экструдера.
4. Стол и Z-offset
Выровняйте стол (вручную или датчиком автокалибровки с построением сетки) и настройте Z-offset — расстояние от сопла до стола на первом слое. Правильный первый слой — гладкий, линии слегка приплюснуты и сливаются без зазоров и без гребней. Повторяйте при смене листа, сопла или после транспортировки. Калибровка стола, Z-offset, автокалибровка.
5. Input shaping
Input shaping подавляет «звон» (ряби после углов) и позволяет поднять ускорения. На Klipper калибруется акселерометром автоматически или по тестовой модели вручную; у многих готовых принтеров — встроенная процедура. Делается после механики: перетянули ремни — повторите. Input shaping, ускорения и рывки.
Принтер или пластик
6. Температура
Температурная башня показывает, при какой температуре лучше мосты, нависания, поверхность и спекание слоёв. Выбирайте не самую красивую секцию, а баланс между внешним видом и прочностью: чуть выше — прочнее, чуть ниже — меньше паутины. Температура PLA, таблица температур.
7. Поток
Калибровка потока (flow ratio, коэффициент экструзии) подгоняет количество пластика под реальный диаметр нити и плотность материала. Признаки ошибки: при избытке — гребни на верхней поверхности и тугие посадки, при недостатке — щели между линиями. Калибруется по тестовой модели с верхними слоями или по толщине стенки. Профиль пластика.
8. Pressure advance
Pressure advance (linear advance в Marlin) компенсирует запаздывание давления в сопле: убирает наплывы в углах и недоэкструзию на старте линии. Зависит от пластика, температуры и экструдера. После его калибровки обычно можно уменьшить ретракт. Pressure advance.
9. Ретракт
Ретракт убирает паутину при перемещениях. Калибруется тестом на длину и скорость после pressure advance. Для директа это обычно 0,4–1 мм, для боудена — больше. Если паутина остаётся при любых значениях — проверьте влажность пластика. Ретракт, сушка пластика.
10. Объёмная скорость и размеры
Максимальная объёмная скорость показывает, сколько мм³/с хотэнд способен расплавить для этого пластика, — её ставят ограничением в профиль, чтобы при высоких скоростях не было недоэкструзии. Последний шаг — проверка размеров на крупной тестовой детали и при необходимости компенсация усадки. Объёмная скорость, компенсация усадки.
Встроенные калибровки слайсера
Orca Slicer содержит готовые тесты: температура, поток, pressure advance, ретракт, объёмная скорость, input shaping, допуски. Они генерируют модель с нужными параметрами на каждом участке — остаётся напечатать и выбрать лучший. Это самый удобный способ пройти шаги 6–10. Orca Slicer, тестовые модели.
Типичные ошибки
- Начинать с потока при неправильных шагах экструдера — поток «компенсирует» шаги, и новый пластик снова не совпадает.
- Калибровать сырым пластиком — результаты нестабильны.
- Менять несколько параметров сразу — непонятно, что помогло.
- Компенсировать механику настройками — люфт или слабый ремень не исправить в слайсере.
- Один профиль на все марки — PLA разных производителей ведёт себя по-разному.
Пример: новый принтер
После сборки нового принтера: проверка ремней и роликов, PID хотэнда при 210 °C и стола при 60 °C, проверка шагов экструдера (было 97 мм вместо 100 — исправили), сетка стола и Z-offset по тесту первого слоя, input shaping. Затем для основного PLA — температурная башня (выбрано 210 °C), поток 0,97, pressure advance 0,035, ретракт 0,6 мм, объёмная скорость 18 мм³/с. Профиль сохранён с именем марки. На весь процесс ушёл вечер, дальше на новый пластик — только шаги 6–10. Как выбрать принтер.
Частые вопросы
В каком порядке калибровать 3D-принтер?
Механика, PID, шаги экструдера, стол и Z-offset, input shaping, затем температура, поток, PA, ретракт.
Что нужно калибровать для каждого пластика?
Температуру, поток, pressure advance, ретракт, объёмную скорость.
Чем шаги экструдера отличаются от потока?
Шаги — свойство принтера, поток — свойство пластика.
Как часто калибровать стол?
При смене листа, сопла и после перевозки.
Какой слайсер помогает с калибровкой?
Orca Slicer — в нём есть встроенные тесты.
Нужно ли калибровать новый принтер?
Да, хотя бы стол, Z-offset и профили пластиков.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

